
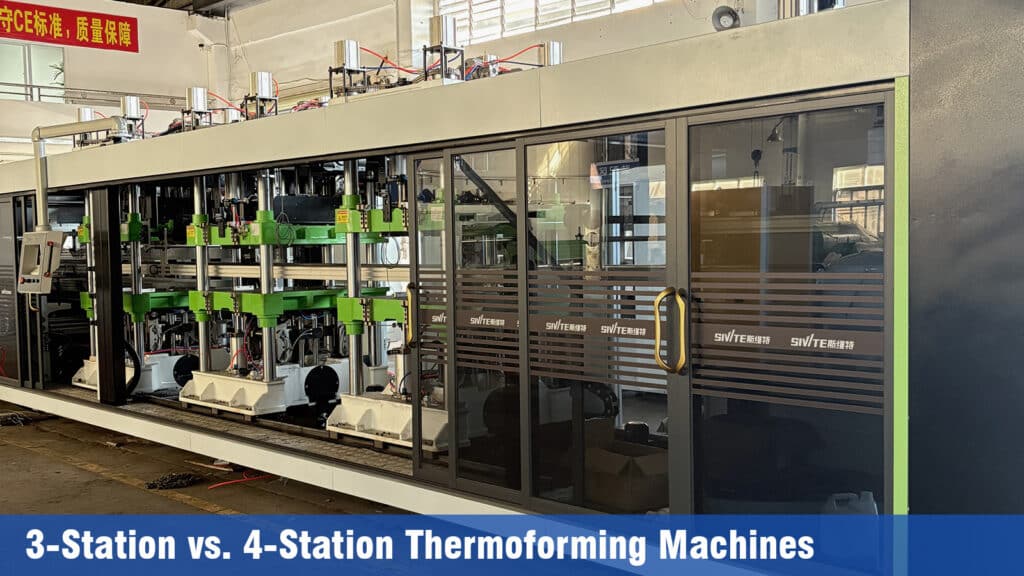
يُعد الاختيار بين آلة التشكيل الحراري ذات الثلاث محطات وتلك ذات الأربع محطات قرارًا حاسمًا يؤثر على كفاءة الإنتاج وجودة المنتج والعائدات الاقتصادية الإجمالية. ورغم أن كلا النوعين يُعتبران من الأعمدة الأساسية لصناعة التغليف البلاستيكي، إلا أنهما يلبيان متطلبات إنتاجية مختلفة. يقدم هذا الدليل تحليلاً مفصلاً للاختلافات الرئيسية — بما يشمل تكوين المحطات، والمنتجات المناسبة، والتكاليف، والمزايا — لمساعدتك في اختيار المعدات التي تتوافق بشكل أفضل مع أهدافك الإنتاجية.
لنبدأ بالخلاصة: تُصمم آلات التشكيل الحراري ذات الأربع محطات عمومًا للمنتجات التي تحتوي على فتحات جانبية أو ثقوب متعددة — ومن أبرز الأمثلة على ذلك سلال التوت الأزرق وأواني الزهور. وفي المقابل، فإن آلات التشكيل الحراري ذات الثلاث محطات هي وحدات متعددة الاستخدامات وذات أغراض عامة، قادرة على معالجة أي منتج لا يتطلب ثقوبًا كثيرة.
فهم تكوين محطة آلات التشكيل الحراري
يشير مصطلح “محطة” إلى منطقة مخصصة يتم فيها تنفيذ خطوات إنتاج محددة — مثل التسخين، والتشكيل، والتثقيب/القطع، والتكديس. ويحدد عدد المحطات هيكل سير العمل وعدد العمليات التي يمكن تنفيذها في وقت واحد.
يكمن الاختلاف الأساسي بين آلات التشكيل الحراري ذات الثلاث محطات وتلك ذات الأربع محطات في عدد المحطات وتوزيع الوظائف: تتألف الآلة ذات المحطات الثلاث عادةً من محطات التشكيل والقطع والتكديس، في حين تضيف الآلة ذات المحطات الأربع محطة تثقيب إلى مجموعة محطات التشكيل والقطع والتكديس، مما يتيح إنتاجًا أسرع وأعلى جودة للأجزاء التي تتطلب ثقوبًا.
الفرق الرئيسي
1、مسار العمل للآلات ذات 3 محطات و4 محطات
تتكون آلة التشكيل الحراري ذات المحطات الثلاث عادةً من المحطات التالية: التشكيل، والقطع، والتكديس. بعد تليين الصفيحة البلاستيكية في قسم التسخين، تقوم محطة التشكيل بتشكيلها لتصبح المنتج المطلوب؛ ثم تقوم محطة القطع بإزالة المواد الزائدة، وأخيرًا، يقوم ذراع آلي بتكديس المنتجات النهائية بشكل منظم لتعبئتها لاحقًا.
يتبع تصميم آلة التشكيل الحراري ذات الأربع محطات التسلسل التالي: التشكيل، والتثقيب، والقطع، والتكديس. بعد تليين الصفيحة البلاستيكية بالتسخين، يتم تشكيلها إلى المنتج المطلوب في محطة التشكيل؛ ثم يتم ثقبها في محطة الثقب، ويتم قطع المواد الزائدة في محطة القطع؛ وأخيرًا، يقوم ذراع آلي بتكديس المنتجات النهائية بشكل منظم. تتضمن العملية الإجمالية خطوة إنتاج إضافية واحدة فقط — وهي الثقب — مقارنةً بالآلة ذات المحطات الثلاث.
2、تطبيقات المنتج
تتعامل المعدات ذات المحطات الثلاث بفعالية مع منتجات التغليف القياسية — مثل الصواني وحاويات الوجبات وعلب الفاكهة ذات الغطاء القابل للفتح — وهي مناسبة عمليًا لأي منتج لا يتطلب متطلبات متخصصة. أما المعدات ذات المحطات الأربع، التي تتميز بمحطة تثقيب إضافية، فهي مصممة في المقام الأول للمنتجات التي تتطلب تثقيبًا دقيقًا، مثل سلال التوت الأزرق وأواني الزهور.
3、سرعة الإنتاج وكفاءته
نظرًا لأن عملية الإنتاج باستخدام آلة ذات أربع محطات أكثر تعقيدًا وتتطلب تشغيل الوحدة بأكملها بشكل آلي بالكامل، فإن كفاءتها تقل بمقدار 2–5 دورات في الدقيقة عن كفاءة الآلة ذات الثلاث محطات؛ ويعتمد الفرق الدقيق على متطلبات العملية المحددة ومدى تعقيد إنتاج منتجك.
4、تكاليف المدخلات
تستلزم إضافة محطات العمل وميزات الأتمتة المتقدمة تكاليف أعلى. وتعتبر الوحدات ذات الثلاث محطات أقل تكلفة، حيث تقل تكلفتها عادةً بمقدار 15–25% عن الطرز المماثلة ذات الأربع محطات. علاوة على ذلك، فهي تشغل مساحة أصغر (تصميم مدمج) وتتطلب صيانة أبسط.
5. نفايات المواد ودقة التصنيع
في الواقع، لا يوجد فرق جوهري بين الآلات ذات الثلاث محطات وتلك ذات الأربع محطات؛ فكلاهما مصمم لتصنيع المنتجات التي نحتاجها. ويكمن الفرق في متطلبات عملية الإنتاج — فهناك بعض المنتجات المتخصصة التي تتطلب ببساطة أربع محطات لإكمالها. وبالتالي، فإن وجود عدد أكبر من المحطات لا يؤدي إلى زيادة النفايات؛ حيث تعتمد كمية النفايات الناتجة على تصميم القالب. إذا كنت ترغب في معرفة المزيد عن هذا الموضوع، يرجى الرجوع إلى مقالتنا الأخرى: “كيفية تحسين تخطيطات القوالب في آلات التشكيل الحراري للبلاستيك لتقليل النفايات إلى الحد الأدنى”.”



