
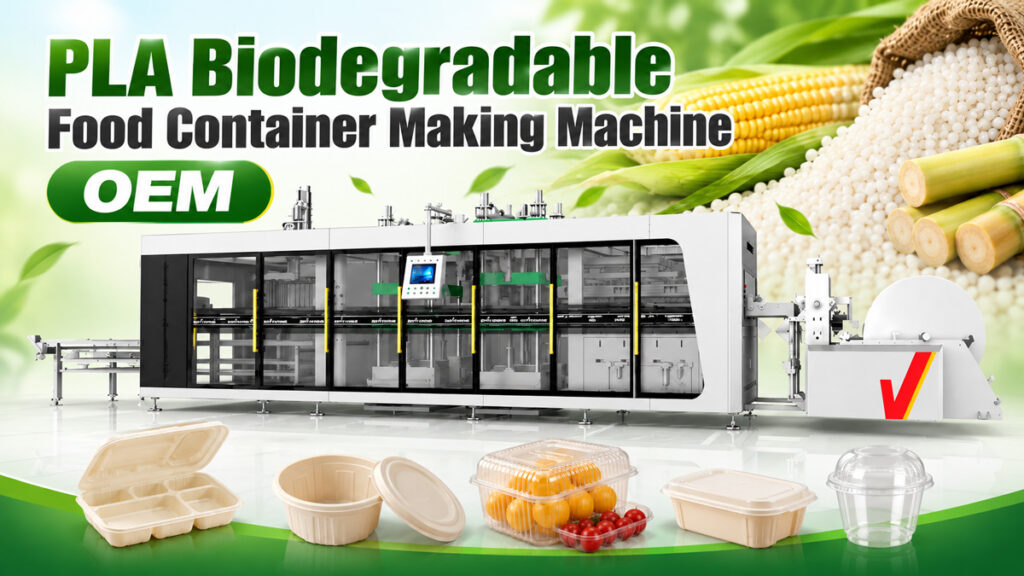
По мере постепенного введения ограничений на использование пластика в индустрии доставки еды, все больше предприятий переходят от традиционных пластиковых контейнеров к биоразлагаемым. Но как именно производятся биоразлагаемые контейнеры и какое оборудование для этого требуется? Ответ кроется в следующем: машина для изготовления контейнеров для продуктов питания — а именно, положительное/отрицательное давление Машина для термоформования с 3 рабочими позициями. В этой статье подробно рассматривается производственный процесс изготовления биоразлагаемых пищевых контейнеров, необходимые характеристики оборудования и фактическая эффективность его работы.
Распространенные сырьевые материалы для биоразлагаемых контейнеров
Большинство представленных на рынке биоразлагаемых мисок, лотков с 5 и 8 отделениями изготавливаются из листа PLA на основе кукурузного крахмала, а некоторые производители также используют биоразлагаемый лист из бамбукового порошка. Оба материала могут обрабатываться на одном и том же термоформовочном оборудовании, хотя температуру обработки и параметры формования необходимо корректировать в соответствии с характеристиками каждого материала.
Производственный процесс биоразлагаемых контейнеров для пищевых продуктов
Производственный процесс аналогичен процессу изготовления обычных пластиковых контейнеров и включает три последовательных этапа: нагрев, формование под положительным/отрицательным давлением, а также штамповка и штабелирование.
Шаг 1: Нагревание и размягчение листа
Рулон листа из PLA-пластика или бамбукового волокна сначала помещается в нагревательную печь, где верхний и нижний нагревательные элементы равномерно нагревают его до температуры размягчения. PLA-пластик довольно чувствителен к температуре, поэтому температуру и время нагрева необходимо контролировать более точно, чем для стандартного листа PET — слишком высокая температура сделает лист хрупким, слишком низкая — формовка не будет завершена.
Шаг 2: Закрытие и формовка пресс-формы под положительным/отрицательным давлением
Размягченный лист перемещается на формовочную станцию, где форма закрывается сверху и снизу — положительное давление активно давит сверху, а вакуум всасывает снизу, — точно прижимая лист к форме контейнера за один шаг, включая разделители отсеков, контуры корпуса и уплотнительную структуру вдоль края крышки. Край, где закрывается крышка, требует высокой точности размеров, и только “тягово-толкающее” действие положительного/отрицательного давления может обеспечить полное прилегание листа ко всем мелким деталям формы по краю, гарантируя плотное закрытие крышки без протекания соуса или жидкости.
Шаг 3: Пробивка отверстий, разделение и автоматическая укладка в стопку.
Сформированные контейнеры на этом этапе все еще прикреплены к листу. Станция штамповки использует режущий штамп для точного отделения каждого отдельного контейнера, а отделенные контейнеры автоматически подсчитываются и аккуратно укладываются в стопки системой штабелирования, сразу же перемещаясь в упаковку — без необходимости ручной перегрузки на каком-либо этапе процесса.
Одна машина подходит для нескольких типов контейнеров.
Одним из главных преимуществ 3-позиционной термоформовочной машины с положительным/отрицательным давлением является то, что для производства контейнеров с другими характеристиками достаточно просто переключиться на другую пресс-форму, включая:
● Биоразлагаемые круглые миски: Суп и лапша на вынос
●Лотки с 5 отделениями: Подходит для комплексных обедов, где основные блюда и гарниры хранятся отдельно.
●Лотки с 8 отделениями: Благодаря большему количеству отделений, идеально подходит для порционирования блюд в формате шведского стола или фаст-фуда.
Будь то лист PLA из кукурузного крахмала или лист из бамбукового волокна, и независимо от формы изделия — чаша или многосекционный лоток — само оборудование менять не нужно — необходимо лишь регулировать параметры формовочной формы и нагрева, что значительно снижает инвестиции в оборудование для производителей, выпускающих продукцию с различными техническими характеристиками.
Справочник по эффективности производства
Хорошо сконфигурированная трехпозиционная термоформовочная машина с положительным/отрицательным давлением обычно достигает скорости формования 30-45 циклов в минуту (немного ниже, чем у стандартного ПЭТ-листа, поскольку биоразлагаемые материалы более чувствительны к температуре). При использовании многогнездной формы производительность может достигать примерно 8000-15000 контейнеров в час, в зависимости от размера контейнера и количества гнезд. Весь процесс полностью автоматизирован, от нагрева до укладки, и для упаковки в конце линии обычно требуется всего один работник, что позволяет сэкономить большую часть трудозатрат по сравнению с ручной, поэтапной настройкой производства.



