
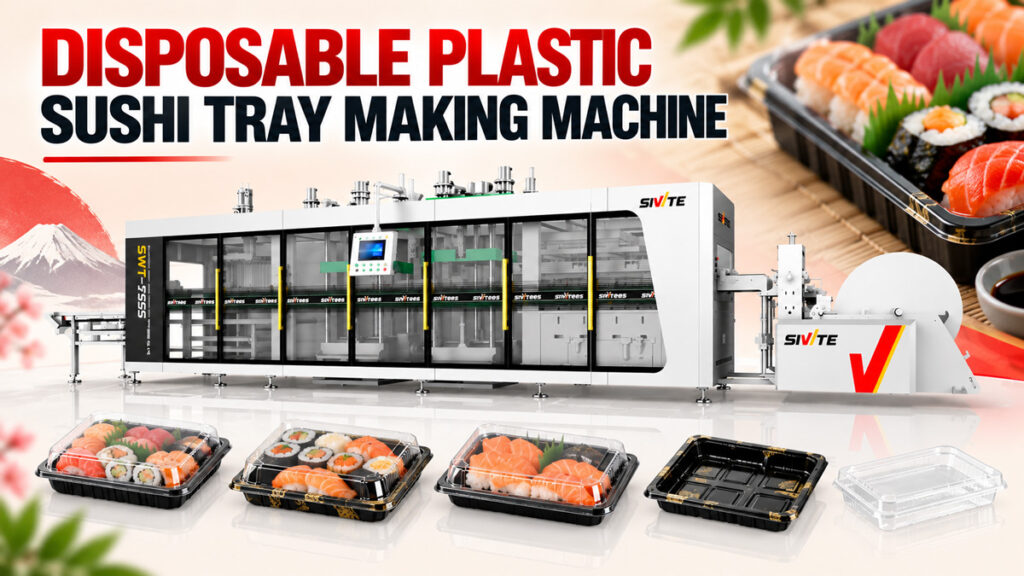
ถาดซูชิใสหรือดำแบบแบ่งช่องที่คุณเห็นในตู้แช่เย็นของซูเปอร์มาร์เก็ตและในการสั่งอาหารส่งถึงบ้านนั้น ต้องใช้ความแม่นยำในการขึ้นรูปและการปิดผนึกค่อนข้างสูง เพราะมันบรรจุอาหารสดแช่เย็นที่มีซอสอยู่ แล้วถาดเหล่านี้ผลิตขึ้นเป็นจำนวนมากได้อย่างไร? คำตอบคือ... เครื่องทำถาดซูชิ — โดยเฉพาะอย่างยิ่ง แรงดันบวก/ลบ เครื่องขึ้นรูปด้วยความร้อน 3 สถานี. บทความนี้จะอธิบายรายละเอียดกระบวนการผลิตถาดซูชิ คุณสมบัติของอุปกรณ์ที่จำเป็น และประสิทธิภาพการผลิตที่แท้จริง.
วัตถุดิบทั่วไปสำหรับทำถาดซูชิ
โดยทั่วไปแล้ว ถาดซูชิไม่ได้ทำจากแผ่นวัสดุอเนกประสงค์ แต่ผลิตจากแผ่นเทอร์โมฟอร์มสำหรับทำถาดซูชิโดยเฉพาะ แผ่นวัสดุประเภทนี้มักได้รับการผลิตขึ้นมาโดยเฉพาะสำหรับสภาพแวดล้อมที่มีการแช่เย็นและสัมผัสกับอาหารโดยตรง ทำให้มีความยืดหยุ่นเพียงพอที่อุณหภูมิต่ำเพื่อต้านทานการเปราะแตกในตู้แช่เย็น ในขณะเดียวกันก็ตอบสนองความต้องการด้านความใสหรือความทึบแสง (ถาดซูชิบางชนิดทำจากสีดำหรือสีเข้มเพื่อให้สีของอาหารเด่นชัดขึ้น) การใช้แผ่นวัสดุเฉพาะที่เหมาะสมเป็นข้อกำหนดพื้นฐานสำหรับการรักษาประสิทธิภาพของถาดซูชิให้เชื่อถือได้ตลอดห่วงโซ่ความเย็น.
กระบวนการผลิตถาดซูชิ
กระบวนการผลิตดำเนินไปอย่างต่อเนื่องสามขั้นตอน ได้แก่ การให้ความร้อน การขึ้นรูปด้วยแรงดันบวก/ลบ และการเจาะและเรียงซ้อน โดยความท้าทายหลักในการขึ้นรูปถาดซูชิมาจากตัวแบ่งช่องหลายช่องและรายละเอียดการปิดผนึกขอบ.
ขั้นตอนที่ 1: การให้ความร้อนและทำให้แผ่นวัสดุพิเศษอ่อนตัวลง
แผ่นถาดซูชิแบบพิเศษจะถูกนำเข้าเตาอบก่อน โดยมีองค์ประกอบความร้อนด้านบนและด้านล่างให้ความร้อนอย่างสม่ำเสมอจนถึงอุณหภูมิที่ทำให้ซูชินิ่มลง เนื่องจากถาดซูชิมักมีช่องเว้าหลายช่อง (เพื่อแยกซูชิแต่ละชนิดออกจากกัน) การให้ความร้อนที่ไม่สม่ำเสมออาจทำให้บางช่องไม่สมบูรณ์ ส่งผลให้ผนังบางหรือขอบไม่คมชัด.
ขั้นตอนที่ 2: การปิดและขึ้นรูปแม่พิมพ์ด้วยแรงดันบวก/ลบ
แผ่นวัสดุที่อ่อนตัวแล้วจะเคลื่อนไปยังสถานีขึ้นรูป ซึ่งแม่พิมพ์จะปิดจากด้านบนและด้านล่าง โดยแรงดันบวกจะดันจากด้านบนในขณะที่สุญญากาศดึงจากด้านล่างในเวลาเดียวกัน ทำให้แผ่นวัสดุยืดออกอย่างสม่ำเสมอตามโครงสร้างช่องว่างทั้งหมดของถาด รวมถึงตัวแบ่งช่อง ขอบม้วน และร่องปิดผนึกฝา ซึ่งทั้งหมดนี้จะถูกขึ้นรูปในขั้นตอนเดียว ขอบปิดผนึกบนถาดซูชิจะต้องตรงกับฝาใสอย่างแม่นยำ และความแม่นยำของขนาดร่องปิดผนึกนั้นจะเป็นตัวกำหนดโดยตรงว่าซอสจะรั่วออกมาหรือไม่เมื่อปิดฝา มุมของตัวแบ่งช่องหลายช่องก็ต้องการการยืดที่สม่ำเสมอเช่นกัน ผนังบางๆ ที่มุมเหล่านี้มีแนวโน้มที่จะแตกได้ระหว่างการแช่เย็นหรือการขนส่ง การทำงานแบบ "ดันและดึง" ของแรงดันบวก/ลบช่วยให้แผ่นวัสดุยืดออกอย่างสม่ำเสมอแม้ในโครงสร้างหลายช่องที่ซับซ้อน ซึ่งเป็นสิ่งที่ทำให้ถาดซูชิไม่รั่วซึมและปิดฝาได้อย่างแน่นหนา.
ขั้นตอนที่ 3: การเจาะ การแยก และการเรียงซ้อนอัตโนมัติ
ในขั้นตอนนี้ ถาดที่ขึ้นรูปแล้วยังคงติดอยู่กับแผ่นโลหะ สถานีเจาะจะใช้แม่พิมพ์ตัดเพื่อแยกถาดแต่ละถาดออกจากกันอย่างแม่นยำ และถาดที่แยกแล้วจะถูกนับและจัดเรียงอย่างเป็นระเบียบโดยอัตโนมัติโดยระบบจัดเรียงสินค้า ก่อนจะเคลื่อนตรงไปยังบรรจุภัณฑ์ โดยไม่ต้องมีการเคลื่อนย้ายด้วยมือในขั้นตอนใดๆ เลย.
เครื่องจักรเพียงเครื่องเดียวสามารถผลิตถาดซูชิได้หลากหลายขนาดและรูปแบบ
ข้อดีของเครื่องขึ้นรูปด้วยความร้อนแบบแรงดันบวก/ลบ 3 สถานี คือ การเปลี่ยนแม่พิมพ์ก็เพียงพอที่จะผลิตถาดซูชิขนาดและรูปแบบต่างๆ ได้ แม้ว่าจะมีขนาดและรูปแบบมากมายในท้องตลาด แต่แบบที่นิยมใช้กันทั่วไป ได้แก่:
ถาดซูชิทรงสี่เหลี่ยมผืนผ้าแบบมีช่องแบ่ง: มีแผ่นกั้นยาวหลายแผ่นอยู่ด้านใน ใช้สำหรับทำนิกิริและกุนกันโรล
ถาดซูชิรูปเรือ: มีลักษณะปลายยกขึ้นเป็นรูปทรงคล้ายเรือ นิยมใช้สำหรับบรรจุภัณฑ์ซูชิแบบชุดระดับกลางถึงระดับสูง
ถาดเสิร์ฟซูชิทรงกลม: ส่วนใหญ่ใช้สำหรับบรรจุภัณฑ์ขนาดครอบครัวหรือสำหรับแบ่งปันในงานปาร์ตี้
ถาดซูชิที่มีช่องใส่ซอสในตัว: ช่องเล็กๆ แยกต่างหากอยู่ข้างๆ ช่องหลักสำหรับใส่ซีอิ๊วหรือวาซาบิ
ไม่ว่าขนาดและรูปแบบจะแตกต่างกันอย่างไร ตัวเครื่องเองไม่จำเป็นต้องเปลี่ยนใหม่ เพียงแค่ปรับแม่พิมพ์เท่านั้น ซึ่งจะช่วยลดต้นทุนการลงทุนด้านอุปกรณ์ลงอย่างมากสำหรับผู้ผลิตที่ผลิตถาดซูชิหลายขนาด.
ข้อมูลอ้างอิงประสิทธิภาพการผลิต
เครื่องขึ้นรูปด้วยความร้อนแบบ 3 สถานี ที่ได้รับการตั้งค่าอย่างดีและใช้แรงดันบวก/ลบ สามารถทำความเร็วในการขึ้นรูปได้ 30-45 รอบต่อนาที เมื่อทำการขึ้นรูปแผ่นถาดซูชิแบบพิเศษ (ช้ากว่าผลิตภัณฑ์ถ้วยผนังบางแบบง่ายๆ เล็กน้อย เนื่องจากโครงสร้างโพรงที่ซับซ้อนกว่า) หากใช้แม่พิมพ์หลายโพรง ผลผลิตต่อชั่วโมงสามารถสูงถึงประมาณ 6,000-12,000 ถาด ขึ้นอยู่กับขนาดของถาดและจำนวนโพรง กระบวนการทั้งหมดทำงานโดยอัตโนมัติอย่างสมบูรณ์ ตั้งแต่การให้ความร้อนไปจนถึงการเรียงซ้อน และโดยปกติแล้วเครื่องจักรหนึ่งเครื่องต้องการเพียงคนงานคนเดียวสำหรับการบรรจุหีบห่อในขั้นตอนสุดท้าย ซึ่งช่วยลดต้นทุนแรงงานได้อย่างมากเมื่อเทียบกับการตั้งค่าการผลิตแบบทีละขั้นตอนด้วยตนเอง.



