
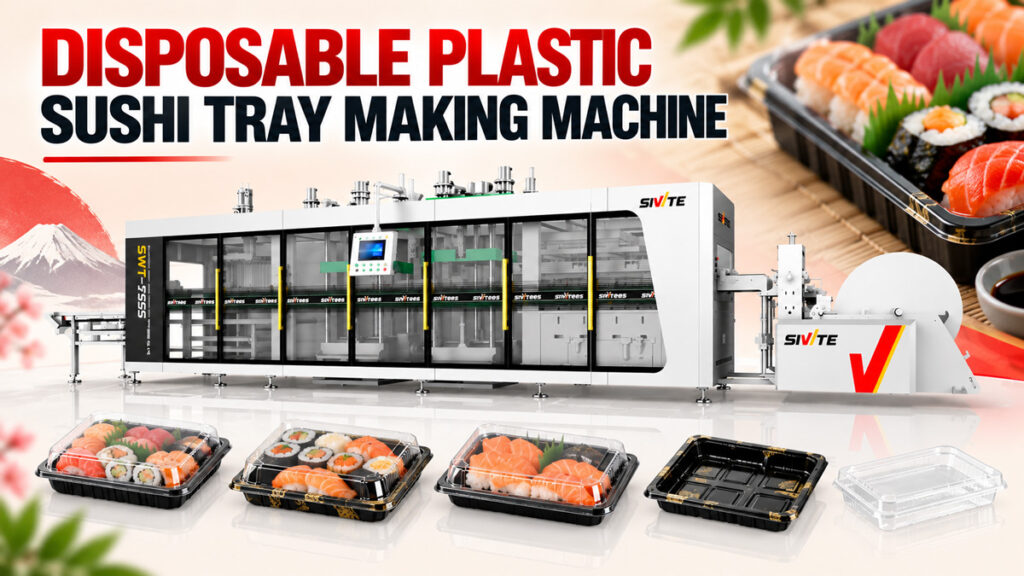
Les barquettes à sushis compartimentées, transparentes ou noires, que l'on trouve dans les rayons réfrigérés des supermarchés et dans les commandes à emporter, exigent une grande précision de formage et d'étanchéité, car elles contiennent des aliments frais réfrigérés et en sauce. Comment ces barquettes sont-elles produites en grande quantité ? La réponse est… Machine à fabriquer des plateaux à sushis — plus précisément, une pression positive/négative Machine de thermoformage à 3 stations. Cet article détaille le processus de production des plateaux de sushis, les capacités requises par l'équipement et son rendement réel.
Matières premières courantes pour les plateaux à sushis
Les plateaux à sushis ne sont généralement pas fabriqués à partir de feuilles de papier standard, mais à partir de rouleaux de feuilles thermoformées spécialement conçues à cet effet. Ce type de feuille est généralement formulé spécifiquement pour les environnements réfrigérés et le contact direct avec les aliments. Elle reste suffisamment souple à basse température pour éviter de devenir cassante et de se fissurer dans une vitrine réfrigérée, tout en répondant aux exigences de transparence ou d'opacité (certains plateaux à sushis sont noirs ou de couleur foncée pour faire ressortir la couleur des aliments). L'utilisation d'une feuille spécialisée adaptée est essentielle pour garantir la fiabilité des plateaux à sushis tout au long de la chaîne du froid.
Le processus de production des plateaux à sushis
Le processus de production se déroule en trois étapes continues : chauffage, formage par pression positive/négative et poinçonnage-empilage, la principale difficulté de formage des plateaux à sushis provenant de leurs séparateurs à compartiments multiples et des détails de scellage des bords.
Étape 1 : Chauffage et assouplissement de la feuille spéciale
La plaque à sushis spéciale est d'abord placée dans le four de préchauffage, où des résistances supérieures et inférieures la chauffent uniformément jusqu'à ce qu'elle ramollisse. Comme les plateaux à sushis comportent généralement plusieurs compartiments (pour séparer les différents types de sushis), un chauffage inégal peut entraîner une formation incomplète de certains compartiments, avec des parois localement fines ou des bords mal définis.
Étape 2 : Fermeture et formage du moule par pression positive/négative
La feuille ramollie est acheminée vers le poste de formage, où le moule se ferme par le haut et par le bas. Simultanément, une pression positive pousse la feuille par le haut tandis qu'un vide l'aspire par le bas, étirant ainsi uniformément la feuille pour former la structure complète de la barquette. Les séparateurs de compartiments, le bord roulé et la rainure d'étanchéité du couvercle sont formés en une seule étape. Le bord d'étanchéité d'une barquette à sushis doit correspondre parfaitement à son couvercle transparent, et la précision dimensionnelle de cette rainure détermine directement l'étanchéité de la sauce une fois le couvercle fermé. Les angles des séparateurs à plusieurs compartiments exigent également un étirement uniforme, car les parois fines à ces endroits sont susceptibles de se fissurer lors de la réfrigération ou du transport. L'action de “ poussée et traction ” de la pression positive/négative assure un étirement uniforme de la feuille, même sur les structures complexes à plusieurs cavités, garantissant ainsi l'étanchéité des barquettes à sushis et la fermeture parfaite du couvercle.
Étape 3 : Perforation, séparation et empilage automatique
À ce stade, les plateaux formés sont encore fixés à la feuille. La station de découpe utilise une matrice pour séparer précisément chaque plateau. Les plateaux séparés sont ensuite comptés automatiquement et empilés proprement par le système d'empilage, puis acheminés directement vers l'emballage, sans aucune manipulation manuelle à aucun moment du processus.
Une seule machine produit des plateaux de sushis de tailles et de styles variés.
L'avantage de la thermoformeuse à pression positive/négative à 3 stations réside dans la simplicité du changement de moule : il suffit de changer de moule pour produire des plateaux à sushis de tailles et de styles variés. Parmi les nombreux modèles disponibles sur le marché, on trouve notamment :
Plateaux à sushis rectangulaires compartimentés : Avec plusieurs séparateurs allongés à l'intérieur, utilisés pour les rouleaux de nigiri et de gunkan.
Plateaux à sushis en forme de bateau : Avec des extrémités relevées en forme de bateau, couramment utilisé pour les emballages de sushis combinés de moyenne à haute gamme
Plateaux ronds à sushis : Principalement utilisé pour les packs familiaux ou à partager entre amis.
Plateaux à sushis avec compartiment à sauce intégré : un petit compartiment séparé, à côté de la cavité principale, pour la sauce soja ou le wasabi.
Peu importe les variations de taille et de style, la machine elle-même n'a pas besoin d'être remplacée ; seul le moule de formage doit être ajusté, ce qui réduit considérablement l'investissement en équipement pour les producteurs utilisant plusieurs spécifications de plateaux à sushis.
Référence en matière d'efficacité de la production
Une thermoformeuse à trois stations, à pression positive/négative et bien configurée, atteint généralement une cadence de formage de 30 à 45 cycles par minute pour les plateaux à sushis (légèrement inférieure à celle des gobelets à parois fines, en raison de la structure plus complexe des alvéoles). Avec un moule multi-alvéoles, la production horaire peut atteindre environ 6 000 à 12 000 plateaux, selon leur taille et le nombre d'alvéoles. L'ensemble du processus est entièrement automatisé, du chauffage à l'empilage, et une seule machine ne nécessite généralement qu'un seul opérateur pour le conditionnement en fin de ligne, ce qui réduit considérablement les coûts de main-d'œuvre par rapport à une production manuelle étape par étape.



