
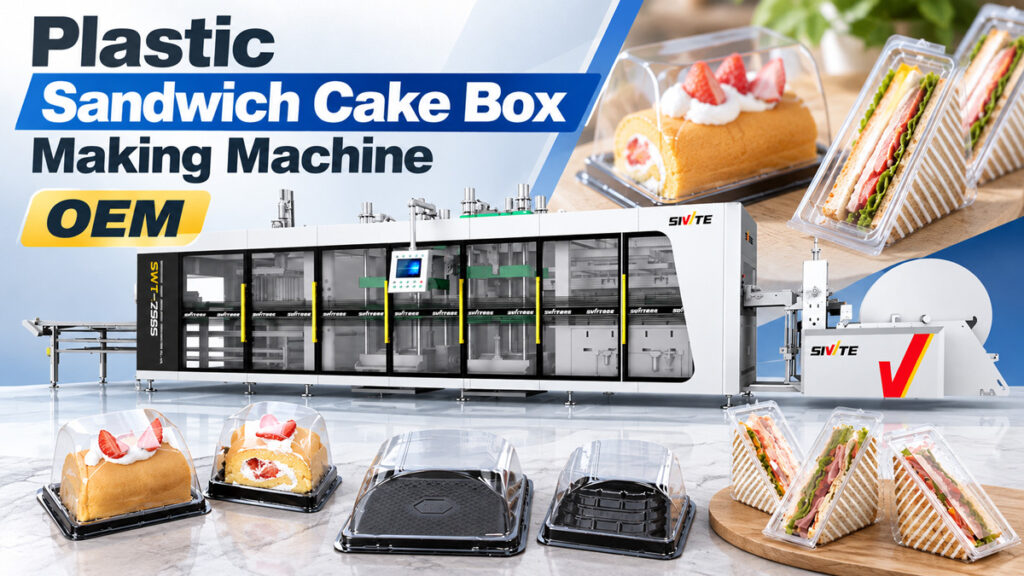
تبدو علب الساندويتشات والكيك الشفافة التي تراها في محلات السوبر ماركت والمخابز بسيطة من حيث التصميم، لكن متطلبات تشكيلها المتساوي وإغلاقها الدقيق في الواقع بالغة الصعوبة. كيف تُنتج هذه العلب بكميات كبيرة؟ الجواب هو... آلة صنع علب كعك الساندويتش — تحديدًا، آلة تشكيل حراري ثلاثية المحطات تعمل بضغط موجب/سالب. تتناول هذه المقالة عملية إنتاج علب الساندويتشات والكيك، والقدرات التي تحتاجها هذه الآلة، وكفاءة إنتاجها الفعلية.
المواد الخام الشائعة لعلب الساندويتشات والكيك
المادة الأساسية المستخدمة في صناعة علب الساندويتشات والكيك هي صفائح البولي إيثيلين تيريفثالات (PET)، وذلك لشفافيتها العالية، وقوتها الميكانيكية، وسلامتها الغذائية، مما يجعلها الخيار الأكثر شيوعًا في هذا النوع من تغليف المخبوزات. كما تتميز صفائح PET بمرونة متوازنة، مما يجعلها مناسبة لهياكل علب الساندويتشات التي تتطلب عمق تشكيل محدد مع الحفاظ على سماكة متساوية للجدران.
عملية إنتاج علب الساندويتشات والكيك
تمر عملية الإنتاج بثلاث خطوات متواصلة - التسخين، والتشكيل بالضغط الإيجابي/السلبي، والتثقيب والتكديس - مع كون توحيد التمدد هو المقياس الأساسي للجودة لهذا النوع من التغليف.
الخطوة 1: تسخين وتليين ورقة البولي إيثيلين تيريفثالات
تدخل صفيحة البولي إيثيلين تيريفثالات (PET) أولاً إلى فرن التسخين، حيث تعمل عناصر التسخين العلوية والسفلية على تسخينها بالتساوي حتى تصل إلى درجة حرارة التليين. عادةً ما تحتوي صناديق الساندويتش على جوانب مائلة وهياكل زاوية، ويؤدي التسخين غير المتساوي إلى تمدد موضعي غير كافٍ أثناء مرحلة التشكيل اللاحقة، مما يؤدي غالبًا إلى جدران رقيقة أو تجعد في الزوايا.
الخطوة الثانية: إغلاق وتشكيل القالب بالضغط الإيجابي/السلبي
تنتقل الصفيحة المُليّنة إلى محطة التشكيل، حيث يُغلق القالب من الأعلى والأسفل - إذ يدفع الضغط الموجب الصفيحة من الأعلى بينما يسحب الفراغ من الأسفل في الوقت نفسه - مما يؤدي إلى تمددها بالتساوي لتشكيل الشكل الكامل للعلبة، حيث تتشكل القاعدة والجدران الجانبية المائلة وحافة إغلاق الغطاء في خطوة واحدة. تعتمد علب الساندويتش على حافة الإغلاق بين الغطاء والقاعدة لإحكام الإغلاق، وتحدد دقة أبعاد هذه الحافة بشكل مباشر ما إذا كان الغطاء سيظل محكمًا أم يصعب فتحه. يمنح تأثير "الدفع والسحب" الناتج عن الضغط الموجب/السالب الصفيحة قوة أكثر توازنًا أثناء التمدد، مما ينتج عنه سماكة جدار أكثر اتساقًا بشكل ملحوظ في جميع أنحاء العلبة مقارنةً بالتشكيل الفراغي وحده - وهو عامل أساسي لضمان إغلاق الغطاء بسلاسة.
الخطوة 3: التثقيب والفصل والتكديس التلقائي
لا تزال الصناديق المشكلة متصلة بالورقة في هذه المرحلة. تستخدم محطة التثقيب قالب قطع لفصل كل صندوق على حدة بدقة، ويتم عد الصناديق المفصولة تلقائيًا وتكديسها بدقة بواسطة نظام التكديس، لتنتقل مباشرة إلى التغليف - دون الحاجة إلى أي نقل يدوي في أي مرحلة من مراحل العملية.
آلة واحدة تنتج مجموعة متنوعة من علب تغليف المخبوزات
تتمثل ميزة آلة التشكيل الحراري ذات الضغط الإيجابي/السلبي ثلاثية المحطات في أن تغيير القالب هو كل ما يتطلبه الأمر لإنتاج أحجام وأنماط مختلفة من عبوات المخبوزات، مما يغطي حالات الاستخدام الشائعة:
● علب الساندويتش المثلثة: هي أكثر المواصفات شيوعًا في محلات السوبر ماركت والمتاجر الصغيرة، وتتميز بشكلها المائل.
● علب سندويشات مربعة ومستطيلة: مناسبة لسندويشات البانيني والسندويشات الملفوفة
● علب الكيك الدائرية: عبوات عرض شفافة للكيك الصغير الكامل أو شرائح الكيك
● علب صواني الكيك متعددة الطبقات: مزودة بهياكل داخلية مجوفة لتثبيت الكيك في مكانه ومنع تحركه أثناء النقل
بغض النظر عن الشكل، لا تحتاج الآلة نفسها إلى الاستبدال - فقط قالب التشكيل يحتاج إلى تعديل، مما يقلل بشكل كبير من استثمار المعدات للمنتجين الذين يديرون مواصفات متعددة لتعبئة المخبوزات.
مرجع كفاءة الإنتاج
ضغط إيجابي/سلبي مُهيأ بشكل جيد آلة تشكيل حراري ذات 3 محطات تصل سرعة التشكيل عادةً إلى 35-50 دورة في الدقيقة عند معالجة علب الساندويتشات والكيك المصنوعة من مادة PET. وباستخدام قالب متعدد التجاويف، يمكن أن يصل الإنتاج في الساعة إلى ما يقارب 10,000-18,000 علبة، وذلك حسب حجم العلبة وعدد التجاويف. تتم العملية بالكامل بشكل آلي، بدءًا من التسخين وحتى التكديس، وعادةً ما تحتاج الآلة الواحدة إلى عامل واحد فقط لتعبئة المنتج في نهاية خط الإنتاج، مما يقلل بشكل كبير من تكلفة العمالة مقارنةً بالإنتاج اليدوي التدريجي.
دراسة حالة: أدى إصلاح عدم انتظام سماكة جدار الزاوية إلى تحسين الإنتاجية بشكل ملحوظ
أفاد مصنع لعلب تغليف المخبوزات أن علب الساندويتشات المثلثة التي ينتجها غالباً ما تحتوي على أجزاء رقيقة الجدران عند الزوايا. وبعد تعبئتها ونقلها، كانت هذه الزوايا غالباً أول نقطة تتشقق، مما أدى إلى ارتفاع معدل شكاوى العملاء ومعدل نفايات ظلّ ثابتاً عند حوالي 81 طن لكل 5 أطنان على المدى الطويل.
بعد التقييم، أوصينا بالتحول إلى آلة تشكيل حراري ثلاثية المحطات تعمل بضغط موجب/سالب، بالإضافة إلى تحسين هيكل القالب في مناطق الزوايا. بعد التحديث، تلقت الصفيحة قوة أكثر تجانسًا أثناء التمديد، وتحسن تناسق سماكة جدران الزوايا بشكل ملحوظ، وانخفض معدل الهدر من حوالي 8% إلى أقل من 2%، مع اختفاء شكاوى العملاء بشكل شبه كامل. تُظهر هذه الحالة أنه على الرغم من بساطة تصميم علب الساندويتشات والكيك ظاهريًا، إلا أن تجانس التمديد يؤثر بشكل مباشر على مدى تحمل المنتج أثناء النقل.



