
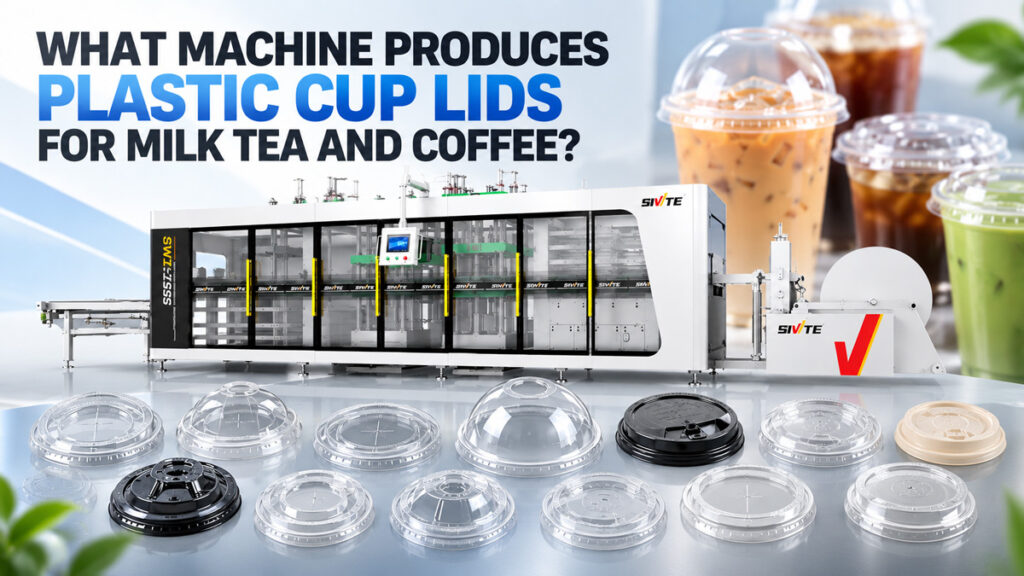
تستهلك محلات شاي الفقاعات والقهوة كميات هائلة من الأغطية البلاستيكية يوميًا، لكن قليلًا ما يعرف الناس كيف تُنتج هذه الأغطية الرقيقة ذات الشكل الدقيق بكميات كبيرة. والجواب هو آلة تشكيل الأغطية البلاستيكية بالحرارة - وتحديدًا، آلة ضغط موجب/سالب ماكينة تشكيل حراري ثلاثية المحطات. تتناول هذه المقالة عملية الإنتاج الفعلية لأغطية الأكواب، والقدرات التي تحتاجها الآلة، وكيف تنتج نفس المعدات أنماط الأغطية المختلفة التي تراها في السوق.
كيف تُصنع أغطية الأكواب البلاستيكية فعلياً: العملية الأساسية
إنتاج أغطية الأكواب هو عملية تشكيل حراري، تبدأ عادةً من صفائح البولي إيثيلين تيريفثالات (PET) أو البولي بروبيلين (PP). تمر العملية بأكملها بثلاث خطوات متواصلة: التسخين، والتشكيل بالضغط الموجب/السالب، والتثقيب والتكديس.
الخطوة الأولى: تسخين وتليين الملاءة
تدخل الصفيحة الملفوفة أولاً إلى فرن التسخين، حيث تعمل عناصر التسخين العلوية والسفلية على تسخينها بالتساوي حتى تصل إلى درجة حرارة التليين. ويحدد التسخين المتساوي بشكل مباشر ما إذا كان سمك الغطاء سيظل متناسقًا في جميع أنحائه، إذ أن التسخين غير المتساوي يُسبب بسهولة ظهور بقع رقيقة أو تجاعيد.
الخطوة الثانية: إغلاق وتشكيل القالب بالضغط الإيجابي/السلبي
تنتقل الصفيحة المُليّنة بعد ذلك إلى محطة التشكيل، حيث يُغلق القالب من الأعلى والأسفل - يدفع الضغط الموجب من الأعلى بينما يسحب الفراغ من الأسفل في الوقت نفسه. تضغط هذه القوة المُجتمعة الصفيحة بدقة لتُشكّل الغطاء بالكامل في خطوة واحدة، بما في ذلك الحافة المُحكمة الإغلاق، وفوهة الشرب، والضلوع المانعة للتسرب، وحتى الخطوط ثلاثية الأبعاد على سطح الغطاء. أغطية الأكواب منتجات دقيقة ذات جدران رقيقة وتفاوتات أبعاد ضيقة على الحافة، ولا يُمكن جعل الصفيحة تُطابق كل تفاصيل القالب الدقيقة إلا من خلال حركة "الدفع والسحب" للضغط الموجب/السالب - وهذا هو السبب تحديدًا في اعتماد إنتاج الأغطية على هذه الآلية بدلًا من الشفط الفراغي وحده.
الخطوة 3: التثقيب والفصل والتكديس التلقائي
لا تزال الأغطية المشكلة متصلة بالورقة في هذه المرحلة. تستخدم محطة التثقيب قالب قطع لفصل كل غطاء على حدة بدقة، ويتم عد الأغطية المفصولة تلقائيًا وتكديسها بدقة بواسطة نظام التكديس، ثم تنتقل مباشرة إلى التغليف - دون الحاجة إلى أي نقل يدوي في أي مرحلة من مراحل العملية.
مجموعة أنماط الأغطية التي يمكن أن تنتجها آلة الضغط الإيجابي/السلبي ثلاثية المحطات
بمجرد استبدال القالب، يمكن لآلة التشكيل الحراري ثلاثية المحطات ذات الضغط الإيجابي/السلبي نفسها أن تغطي تقريبًا كل نمط شائع من أغطية الأكواب البلاستيكية التي تستخدم لمرة واحدة والمتوفرة في السوق:
● أغطية مسطحة لأكواب شاي الفقاعات: أغطية مسطحة مزودة بفتحة للمصاصة أو فتحة على شكل حرف - وهي حاليًا الفئة الأكثر طلبًا في السوق
● أغطية أكواب القهوة ذات فوهة الشرب: أغطية مزودة بفوهة شرب مرتفعة، وبعضها مزود أيضًا بغطاء غبار قابل للانزلاق أو الإزالة
● أغطية على شكل قبة (كرة): ذات سطح علوي منحني ومرتفع، تُستخدم عادةً لمشروبات الشاي بالكريمة أو الفواكه التي تحتاج إلى مساحة إضافية.
● أغطية مسطحة تُغلق بالضغط: تتميز بحافة مُصممة بدقة لتتناسب مع جسم الكوب، وتُغلق بالضغط عليها في مكانها - وهي شائعة في أكواب المشروبات الباردة
● أغطية مزودة بمقبض حمل أو موصل متعدد الأكواب: تستخدم بعض حالات الوجبات الجاهزة تصميمات أغطية مدمجة بمقبض مدمج، والتي يمكن إنتاجها أيضًا على نفس الآلة باستخدام قالب مخصص.
تختلف أشكال الأغطية اختلافًا كبيرًا في عمق التشكيل وتعقيد تفاصيل الحافة، وخاصةً الأغطية ذات الشكل القُبّي، ذات القمة المرتفعة البارزة، والتي تتطلب دقةً أكبر في توزيع قوة نظام الضغط الإيجابي. الاعتماد على الشفط الفراغي وحده يجعل من الصعب مدّ الصفيحة بالتساوي إلى المنطقة المُقبّبة، مما ينتج عنه غالبًا سماكة جدار أقل وضوحًا في الأعلى. هذا يُبيّن أنه كلما زاد تنوّع أشكال الأغطية التي يرغب المُصنِّع في إنتاجها، زاد اعتماده على قدرة التشكيل بالضغط الإيجابي/السلبي الحقيقية.
مرجع كفاءة الإنتاج
تصل سرعة تشكيل الأغطية الحرارية ثلاثية المحطات، ذات الضغط الموجب/السالب والمُجهزة جيدًا، عادةً إلى 40-50 دورة في الدقيقة. ومع قالب متعدد التجاويف (مثلاً، 8-12 غطاءً لكل دورة)، يمكن أن يصل الإنتاج في الساعة إلى ما يقارب 20,000-30,000 غطاء. تتم العملية برمتها، من التسخين إلى التكديس، بشكل آلي بالكامل، وعادةً ما تحتاج الآلة الواحدة إلى عامل واحد فقط لتعبئة المنتج في نهاية خط الإنتاج، مما يُبقي تكلفة العمالة منخفضة للغاية.



