
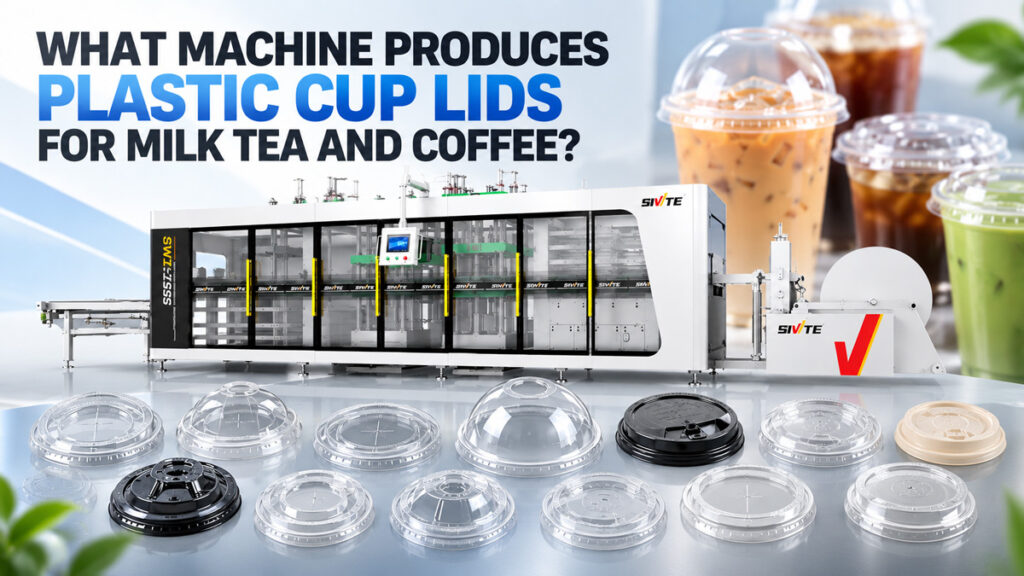
Les boutiques de bubble tea et de café utilisent chaque jour une quantité impressionnante de couvercles en plastique, mais peu de gens savent comment ces couvercles fins et de forme précise sont produits en masse. La réponse réside dans une machine de thermoformage pour couvercles de gobelets en plastique, et plus précisément dans une machine à pression positive/négative. machine de thermoformage à trois stations. Cet article décrit en détail le processus de production des couvercles de tasses, les capacités requises par la machine et comment un même équipement permet de produire les différents styles de couvercles disponibles sur le marché.
Comment sont fabriqués les couvercles de gobelets en plastique : le processus de base
La fabrication des couvercles de gobelets est un procédé de thermoformage, généralement à partir de feuilles de PET ou de PP. Le processus complet se déroule en trois étapes continues : chauffage, formage par pression positive/négative, et poinçonnage-empilage.
Étape 1 : Chauffer et assouplir la feuille
La feuille étalée est d'abord placée dans le four de préchauffage, où des résistances supérieures et inférieures la chauffent uniformément jusqu'à ce qu'elle ramollisse. Un chauffage uniforme est essentiel pour que l'épaisseur de la feuille reste constante sur toute sa surface ; un chauffage inégal peut facilement entraîner des zones plus fines ou des plis.
Étape 2 : Fermeture et formage du moule par pression positive/négative
La feuille ramollie est ensuite acheminée vers le poste de formage, où le moule se ferme par le haut et par le bas : une pression positive s'exerce activement par le haut tandis qu'un vide s'exerce par le bas. Cette force combinée presse la feuille avec précision pour lui donner la forme complète du couvercle en une seule étape, y compris le rebord à clipser, le bec verseur, les nervures anti-fuite et même les contours tridimensionnels du dessus. Les couvercles de gobelets sont des produits de précision à parois fines, avec des tolérances dimensionnelles très serrées au niveau du rebord. Seule l'action combinée de la pression positive et négative permet à la feuille d'épouser parfaitement chaque détail du moule ; c'est précisément pourquoi la production de couvercles repose sur ce système plutôt que sur la seule aspiration.
Étape 3 : Perforation, séparation et empilage automatique
À ce stade, les couvercles formés sont encore fixés à la feuille. La station de découpe utilise une matrice pour séparer précisément chaque couvercle. Ces couvercles sont ensuite comptés automatiquement et empilés soigneusement par le système d'empilage, puis acheminés directement vers l'emballage, sans aucune manipulation manuelle à aucun moment du processus.
La gamme de styles de couvercles qu'une machine à 3 stations à pression positive/négative peut produire
En changeant simplement le moule, la même machine de thermoformage à 3 stations à pression positive/négative peut couvrir presque tous les styles courants de couvercles de gobelets en plastique jetables disponibles sur le marché :
● Couvercles plats pour bubble tea : Couvercles plats avec trou pour paille ou ouverture en forme de lettre — actuellement la catégorie de couvercles la plus demandée sur le marché
● Couvercles à bec verseur pour tasses à café : Couvercles munis d’un bec verseur surélevé, certains étant également dotés d’un rabat anti-poussière coulissant ou amovible.
● Couvercles en forme de dôme (ou de boule) : avec un dessus bombé et surélevé, couramment utilisés pour les boissons à base de crème fouettée ou de thé aux fruits qui nécessitent un espace supplémentaire.
● Couvercles plats à enclenchement : dotés d'un rebord parfaitement adapté au corps du gobelet, ils se ferment par simple pression – courants sur les gobelets pour boissons froides.
● Couvercles avec poignée de transport ou système de fixation pour plusieurs gobelets : Certains produits à emporter utilisent des couvercles combinés avec poignée intégrée, qui peuvent être fabriqués sur la même machine à l’aide d’un moule spécifique.
Les différents types de couvercles varient considérablement en termes de profondeur de formage et de complexité des détails du rebord. Les couvercles bombés, en particulier, avec leur sommet surélevé, exigent une application de la force par pression positive d'une grande régularité. Le recours exclusif à l'aspiration sous vide rend difficile l'étirement uniforme de la tôle dans la zone bombée, ce qui entraîne souvent une épaisseur de paroi sensiblement plus faible au sommet. Ceci démontre que plus un fabricant souhaite diversifier les types de couvercles qu'il produit, plus il a besoin d'une véritable capacité de formage par pression positive/négative.
Référence en matière d'efficacité de la production
Une thermoformeuse à trois stations, fonctionnant en pression positive/négative et bien configurée, atteint généralement une cadence de formage de 40 à 50 cycles par minute. Avec un moule multicavités (par exemple, 8 à 12 couvercles par cycle), la production horaire peut atteindre environ 20 000 à 30 000 couvercles. L'ensemble du processus, du chauffage à l'empilage, est entièrement automatisé et une seule machine ne nécessite généralement qu'un seul opérateur pour le conditionnement en fin de ligne, ce qui réduit considérablement les besoins en main-d'œuvre.



