
Многие покупатели оценивают 3-позиционная термоформовочная машина В планировании бюджета основное внимание уделяется листовому материалу и самой машине. Но в процессе эксплуатации, помимо листового материала, существует целая категория расходных материалов для термоформовочных машин — вырубные штампы, нагревательные элементы, глушители, клапаны регулирования давления, смазочное масло и многое другое — которые постепенно изнашиваются или расходуются со временем. Если запасные части для них не имеются в наличии заранее, внезапный отказ во время производства может означать многочасовой или даже более длительный простой, что напрямую влияет на сроки поставки. В этой статье рассматриваются распространенные изнашиваемые детали и расходные материалы полностью автоматической 3-позиционной термоформовочной машины, что поможет вам планировать запасные части до покупки и в процессе эксплуатации.
Почему планирование использования изнашиваемых деталей так же важно, как и выбор оборудования.
Трехстанционная станция машина для термоформования Процесс непрерывной работы на высокой скорости включает в себя одновременный нагрев, формовку и штамповку в нескольких подсистемах — высокотемпературных компонентах, пневматических системах и механических приводных компонентах. Значительная часть деталей в этих подсистемах по своей природе являются расходными материалами — это не вопрос качества, а следствие износа и старения, которые естественным образом происходят при нормальной эксплуатации.
Если покупатель сосредотачивается только на первоначальной стоимости оборудования и не учитывает частоту замены изнашиваемых деталей и стоимость запасных частей в общей стоимости владения, легко оказаться в ситуации, когда “оборудование было дешевым, но затраты на простой высоки”. Более разумной отраслевой практикой является подготовка базового комплекта запасных частей одновременно с поставкой оборудования, включающего наиболее часто изнашиваемые детали.
Основные изнашиваемые детали и расходные материалы на 3-позиционной термоформовочной машине
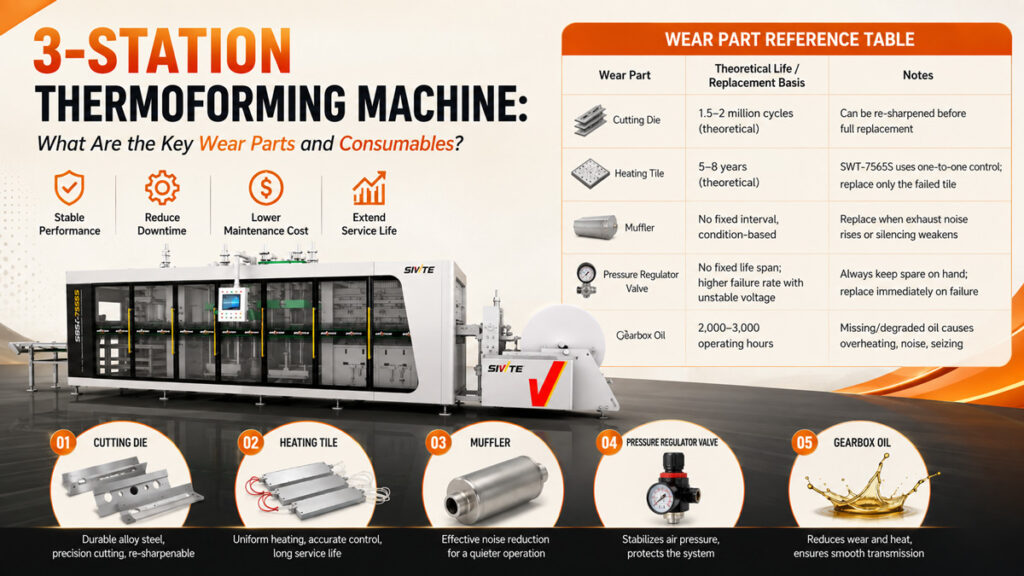
1. Штампы (прессовые формы)
Режущие штампы — это основные компоненты штамповочной станции, которые непосредственно контактируют с листом для выполнения резки, и они относятся к числу наиболее быстро изнашивающихся деталей. Режущая кромка постепенно затупляется при длительной высокочастотной штамповке. После затупления она склонна к образованию заусенцев, неровным срезам и даже может порвать лист или не обеспечить чистый срез.
Теоретический срок службы режущего штампа составляет примерно 1,5-2 миллиона циклов штамповки, хотя фактическая скорость износа сильно зависит от формы разрезаемого изделия и твердости листового металла. Затупление кромки не означает, что штамп нужно немедленно заменить — в большинстве случаев кромку можно заточить и снова ввести в эксплуатацию, а полная замена потребуется только тогда, когда она износится до такой степени, что заточка станет невозможной. Такой подход существенно снижает долгосрочные затраты.
2. Нагревательные плитки (керамические нагревательные элементы)
Нагревательные плитки — это основные элементы нагревательной станции, отвечающие за равномерный нагрев листа, обычно расположенные в виде массива внутри нагревательной печи. Теоретический срок службы нагревательных плиток относительно велик и составляет примерно 5-8 лет, а при нормальной эксплуатации они редко вызывают проблемы.
Стоит отметить: в нашей 3-позиционной термоформовочной машине SWT-7565 используется система независимого регулирования температуры «один к одному», где каждая нагревательная плитка управляется собственной цепью. Это означает, что если выйдет из строя одна плитка в ряду, потребуется заменить только её — в отличие от некоторых традиционных машин, где необходимо заменить всю группу или ряд. Это позволяет сэкономить на стоимости запасных частей и значительно сократить время поиска и устранения неисправностей и ремонта.
3. Глушители (пневматические выхлопные глушители)
Система создания положительного/отрицательного давления на трехпозиционной термоформовочной машине основана на многочисленных пневматических компонентах, а для снижения шума, возникающего при выпуске воздуха пневматическими клапанами, на выпускных отверстиях устанавливаются глушители. Фильтрующий материал внутри глушителя со временем постепенно забивается остатками масла и пылью.
Для глушителей нет фиксированного интервала замены — мы рекомендуем периодически проверять их. Как только вы заметите, что шум выхлопа становится заметно громче или эффект шумоподавления ослабевает, это признак того, что внутренний слой засорился, и пора его заменить, прежде чем это продолжит замедлять скорость выпуска отработавших газов и снижать общую частоту цикла.
4. Клапаны регулирования давления (пневматические/гидравлические)
Регулирующие клапаны давления стабилизируют поступающее давление воздуха или гидравлической жидкости на рабочем уровне, необходимом для каждой системы, что делает их ключевым компонентом для точной обработки. В отличие от других изнашиваемых деталей, регулирующие клапаны давления не имеют четко определенного срока службы — их отказ напрямую связан со стабильностью электропитания. Как только напряжение в цехе становится нестабильным или колеблется, вероятность отказа клапана резко возрастает.
Поскольку поломки могут происходить довольно непредсказуемо, клапаны регулирования давления — одна из деталей, которые мы рекомендуем всегда иметь в наличии в качестве запасных частей — немедленно заменяйте их в случае неисправности, чтобы избежать колебаний давления, которые влияют на стабильность формования при положительном/отрицательном давлении и вызывают неравномерную толщину листа или неполное локальное формование.
5. Смазочное масло и консистентная смазка
Система смазки охватывает редуктор, направляющие, цепи и корпуса подшипников — это постоянно изнашиваемая деталь, а не одноразовая. Принцип смазки прост: она образует масляную пленку между двумя трутся друг о друга поверхностями, предотвращая прямой контакт металла с металлом. Это снижает трение и износ, обеспечивает более плавную работу машины и экономит энергию.
Как правило, мы рекомендуем менять трансмиссионное масло каждые 2000-3000 часов работы. Если смазочное масло отсутствует или его качество ухудшилось, наиболее прямым следствием является перегрев компонентов из-за прямого трения и появление более громкого ненормального шума. Если это игнорировать достаточно долго, это может привести к заклиниванию и полному выходу из строя деталей, а затраты на ремонт значительно превысят стоимость своевременной замены масла.
Таблица соответствия изнашиваемых деталей
Приведенные выше значения являются теоретическими эталонными. Фактический срок службы зависит от количества часов ежедневной эксплуатации, условий работы в цехе и характеристик материалов — корректируйте план пополнения запасов запасных частей в соответствии с реальными данными эксплуатации вашего оборудования.
Пример из практики: станок, которому всего год, с нестабильной и шумной станцией резки — причина износа двух деталей.
Клиент сообщил, что примерно через год эксплуатации его перфорационный станок начал демонстрировать нестабильность в работе и заметно усилился шум, а изделия часто выходили с шероховатыми краями, заусенцами или не прорезались чисто. Наша команда послепродажного обслуживания осмотрела станок на месте и выявила две взаимосвязанные проблемы, связанные с износом деталей:
Во-первых, станок долгое время работал без смазки, что привело к заеданию приводных компонентов штамповочной станции и неравномерной силе резания — основной причине возросшего шума. Во-вторых, режущая матрица сильно износилась, её кромка перестала быть острой, что напрямую привело к снижению качества резки с образованием заусенцев и неполными разрезами.
Для решения обеих проблем наша команда послепродажного обслуживания пополнила смазочное масло и заменила режущий штамп. После этого производительность станка немедленно вернулась к уровню, близкому к новому, уровень шума заметно снизился, а качество резки вернулось в норму. Этот случай является хорошим примером того, как проблемы, которые выглядят как общее “старение оборудования”, часто могут быть вызваны всего одной или двумя изнашивающимися деталями, которые не обслуживались или не заменялись в соответствии с графиком.
Как спланировать запасные части для изнашиваемых деталей при покупке оборудования
- Отделите детали, изнашиваемые с фиксированным интервалом, от тех, которые оцениваются по состоянию: штампы, нагревательные элементы и смазочное масло имеют относительно четкие теоретические сроки службы и могут быть запланированы по графику. Глушители и регуляторы давления лучше оценивать по фактическому состоянию (шум, стабильность напряжения) — и для регуляторов давления, в частности, мы рекомендуем всегда иметь под рукой хотя бы один запасной клапан независимо от текущего состояния.
- Отдавайте предпочтение конструкциям машин, в которых компоненты можно заменять независимо друг от друга: например, конструкция системы управления нагревательными плитками SWT-7565 с соотношением ’один к одному» означает, что заменять нужно только вышедшую из строя плитку, а не всю группу целиком — это явное преимущество с точки зрения долгосрочных затрат на запасные части и эффективности ремонта.
- Ведите учет замены изнашиваемых деталей: отслеживайте даты установки и замены каждой детали, постепенно формируя собственные данные об износе, а не полагаясь исключительно на теоретические значения, предоставленные производителем.



