
คำตอบคือใช่ — แต่ต้องใช้อุปกรณ์ที่เหมาะสมเท่านั้น เมื่อผู้ผลิตลองผลิตแผ่นจาก PET รีไซเคิล (RPET) ชนิด 100% เป็นครั้งแรก อุปสรรคใหญ่ที่สุดมักไม่ใช่เรื่องค่าใช้จ่าย แต่เป็นเรื่องความใส: แผ่นมีสีเหลืองจาง มีจุดดำ หรือมีความขุ่นมากเกินไป จนไม่ผ่านมาตรฐานด้านรูปลักษณ์สำหรับการบรรจุแบบบลิสเตอร์หรือการขึ้นรูปเป็นแก้ว ในส่วนใหญ่ของกรณี ปัญหาไม่ได้อยู่ที่วัตถุดิบเอง — แต่เป็นเพราะอุปกรณ์การอัดรีดแผ่น RPET ยังไม่ได้รับการปรับแต่งให้เหมาะสมกับคุณสมบัติเฉพาะของเรซินรีไซเคิล.
บทความนี้วิเคราะห์ความท้าทายทางเทคนิคในการแปรรูป PET รีไซเคิล 100% ให้เป็นแผ่นใส และอธิบายว่าทำไมเครื่องอัดรีดแบบสกรูคู่ สายการผลิตแผ่น RPET แบบอัดรีด ได้รับการยอมรับอย่างกว้างขวางว่าเป็นโซลูชันที่น่าเชื่อถือที่สุดในอุตสาหกรรมปัจจุบัน.
สามความท้าทายหลักในการแปรรูป PET รีไซเคิล 100%
PET ที่รีไซเคิล — ไม่ว่าจะเป็นเศษขวดหรือเม็ดพลาสติกรีไซเคิล — มีความแตกต่างอย่างพื้นฐานจากเรซินใหม่ทั้งในด้านโครงสร้างและความบริสุทธิ์ ซึ่งส่งผลโดยตรงต่อความใสของแผ่นพลาสติกสำเร็จรูป.
1. สารปนเปื้อนและอนุภาคที่ทำให้สีผิดปกติ
เรซินรีไซเคิลมักมีสารปนเปื้อนอยู่เสมอ เช่น PVC, คราบฉลาก และร่องรอยของกาว แม้ในความเข้มข้นเพียง 0.1%-0.3% สารเหล่านี้ก็สามารถก่อให้เกิดจุดดำที่มองเห็นได้หรือการเปลี่ยนสีบนแผ่น ซึ่งส่งผลโดยตรงให้คุณภาพด้านรูปลักษณ์ของผลิตภัณฑ์ที่ผ่านกระบวนการขึ้นรูปด้วยความร้อนลดลง.
2. ความหนืดภายในที่ไม่เสถียร (ค่า IV)
PET บริสุทธิ์มักมีค่า IV ที่คงที่ แต่เรซินรีไซเคิลอาจมีความแตกต่างกันตามแต่ละล็อต โดยค่า IV อาจผันผวนอยู่ในช่วง 0.05–0.10 dL/g ความไม่เสถียรนี้ทำให้การไหลของวัสดุหลอมเหลวเปลี่ยนแปลงไปมา ซึ่งส่งผลให้ความหนาและความใสของแผ่นมีความแปรปรวน — และในกรณีที่รุนแรง อาจเกิดการตกผลึกเฉพาะจุด ซึ่งปรากฏเป็นคราบขาวขุ่น.
3. ความชื้นและสารประกอบโมเลกุลต่ำที่ระเหยได้
เกล็ดขวดรีไซเคิลดูดซับความชื้นได้ง่ายระหว่างกระบวนการล้างและบด ส่วน PET ที่ผ่านวงจรความร้อนซ้ำๆ จะสร้างสารผลพลอยได้จากการสลายตัวที่มีน้ำหนักโมเลกุลต่ำมากขึ้น หากสารระเหยเหล่านี้ไม่ถูกกำจัดอย่างถูกต้องระหว่างกระบวนการอัดรีด มันจะก่อให้เกิดฟองอากาศและข้อบกพร่องที่ทำให้แผ่นพลาสติกขุ่นมัว.
เนื่องจากปัญหาทั้งสามข้อนี้ไม่สามารถแก้ไขได้เพียงด้วยการปรับปรุงคุณภาพวัตถุดิบ ดังนั้น ความสามารถในการผสมของเครื่องอัดรีด ความแม่นยำในการกรอง และประสิทธิภาพในการกำจัดก๊าซ จึงกลายเป็นปัจจัยสำคัญที่กำหนดความใสของแผ่น.
ทำไมการเลือกอุปกรณ์จึงมีผลต่อความใสของแผ่น RPET
สกรูเดี่ยว vs. สกรูคู่: ความแตกต่างที่แท้จริงในการแปรรูปเรซินรีไซเคิล
เครื่องอัดรีดแบบสกรูเดี่ยวมีโครงสร้างที่เรียบง่ายและประหยัดค่าใช้จ่าย จึงเหมาะอย่างยิ่งสำหรับวัตถุดิบที่มีคุณสมบัติสม่ำเสมอ เช่น เม็ด PET หรือ APET บริสุทธิ์ แต่เมื่อใช้กับเรซินรีไซเคิลที่มีองค์ประกอบซับซ้อน ความเข้มข้นของการตัดและการผสมของเครื่องอัดรีดแบบสกรูเดี่ยวจะมีข้อจำกัด — ทำให้ยากที่จะกระจายสารปนเปื้อนให้สม่ำเสมอ และไม่สามารถกำจัดก๊าซจากสารระเหยที่มีน้ำหนักโมเลกุลต่ำได้อย่างสมบูรณ์.
เครื่องอัดรีดแบบสกรูคู่ (แบบหมุนร่วมและฟันสกรูสอดประสานกัน) มีข้อได้เปรียบที่ชัดเจนในด้านนี้:
การออกแบบสกรูแบบสอดประสาน ให้ประสิทธิภาพการผสมแบบเฉือนและแบบกระจายที่ดีขึ้น ช่วยสลายสารปนเปื้อนขนาดเล็กและจุดสีให้เหลือน้อยจนไม่ส่งผลต่อลักษณะภายนอกอีกต่อไป
การกำจัดก๊าซด้วยสุญญากาศหลายขั้นตอน ช่วยกำจัดความชื้นและสารระเหยที่มีโมเลกุลขนาดเล็กอย่างต่อเนื่องระหว่างกระบวนการหลอม — ซึ่งเป็นสิ่งที่แบบสกรูเดี่ยวมักทำได้ยาก
เวลาพักที่ควบคุมได้ ป้องกันไม่ให้ PET เสื่อมสภาพทางความร้อนและเปลี่ยนเป็นสีเหลือง เนื่องจากถูกความร้อนสูงภายในถังเป็นเวลานาน
จากข้อมูลการวัดจากลูกค้าหลายรายของเราที่ดำเนินการแปรรูปวัสดุรีไซเคิล พบว่า ชุดเดียวกันของเศษขวดพลาสติกที่มีค่า IV 0.68-0.72 dL/g มักจะผลิตแผ่นพลาสติกที่มีค่าความขุ่น 3%-5% บนสายการผลิตแบบสกรูคู่ ในขณะที่ชุดเดียวกันที่ผ่านกระบวนการบนสายการผลิตแบบสกรูเดี่ยวมักแสดงค่าความขุ่นเกิน 8% — ซึ่งมีความแตกต่างในการส่งผ่านแสงประมาณ 10 จุดเปอร์เซ็นต์.
ระบบกรองน้ำก็สำคัญไม่แพ้กัน
นอกเหนือจากการออกแบบสกรู ความแม่นยำในการกรองวัสดุหลอมยังส่งผลโดยตรงต่อความสะอาดของแผ่นพลาสติก สำหรับสายการผลิตวัสดุรีไซเคิล 100% เราแนะนำให้ใช้ระบบเปลี่ยนตัวกรองอัตโนมัติแบบลูกสูบคู่ อย่างน้อยที่สุด ด้วยความแม่นยำในการกรอง 40-60 ไมครอน ซึ่งช่วยให้สามารถกำจัดสิ่งปนเปื้อนได้อย่างต่อเนื่องโดยไม่ต้องหยุดการผลิต — ทำให้คุณภาพของแผ่นพลาสติกคงที่ตลอดกระบวนการผลิต.
สายการผลิตแผ่น RPET แบบสกรูคู่ของ SWT — ข้อมูลจำเพาะหลัก
ความต้องการด้านกำลังผลิตที่แตกต่างกันจำเป็นต้องใช้ขนาดสกรูที่แตกต่างกัน ด้านล่างนี้เป็นข้อมูลจำเพาะของสามรุ่นหลักในซีรีส์ SWT ที่ใช้การออกแบบแบบโมดูลาร์ (’building block“) สำหรับระบบสกรูคู่ ซึ่งสามารถเลือกได้ตามความต้องการด้านกำลังผลิตจริงและข้อมูลจำเพาะของแผ่น:
| แบบ | วัสดุที่ปรับตัวได้ | แบบสกรู | ข้อมูลทางเทคนิค (มม.) | ความหนาของแผ่น (มม.) | ความกว้างของแผ่น (มม.) | ปริมาตรของกระบวนการอัดรีด |
|---|---|---|---|---|---|---|
| SWT-75S | PET, PP, PS, PLA... | ประเภทบล็อกก่อสร้าง | φ75 | 0.2~2.0 (มม.) | ≤800 (มม.) | 450–650 (กก./ชั่วโมง) |
| SWT-85S | PET, PP, PS, PLA... | φ85 | 0.2~2.0 (มม.) | ≤1000 (มม.) | 600–900 (กก./ชั่วโมง) | |
| SWT-95S | PET, PP, PS, PLA... | φ95 | 0.2~2.0 (มม.) | ≤950 (มม.) | 800–1,200 (กก./ชั่วโมง) | |
ข้อดีของออกแบบสกรูคู่แบบโมดูลาร์ (“บล็อกก่อสร้าง”) คือสามารถจัดรวมองค์ประกอบสกรูได้อย่างยืดหยุ่น ตามระดับการปนเปื้อนของเรซินรีไซเคิลและความผันผวนของค่า IV ซึ่งช่วยให้สามารถปรับสัดส่วนระหว่างเขตการกระจายตัวและเขตการกำจัดก๊าซได้อย่างแม่นยำ นี่คือเหตุผลที่ผู้ผลิตวัสดุรีไซเคิลมักนิยมเลือกออกแบบสกรูแบบโมดูลาร์มากกว่าการออกแบบแบบคงที่เมื่อเลือกอุปกรณ์.
สำหรับผู้ผลิตที่มีปริมาณการผลิตระดับเล็กถึงกลาง ซึ่งเน้นการผลิตบรรจุภัณฑ์แบบบลิสเตอร์เป็นหลัก อัตราการผลิต 400-600 กก./ชั่วโมง ของ SWT-75S มักเพียงพอสำหรับการผลิตในกะเดียว
สำหรับความต้องการปริมาณการผลิตที่สูงขึ้น หรือโรงงานที่ส่งวัสดุไปยังสายการผลิตการขึ้นรูปหลายสายในขั้นตอนต่อไป สามารถพิจารณาใช้ SWT-85S หรือ SWT-95S ได้ ซึ่งมีความสามารถในการผลิตสูงสุดถึง 1300 กก./ชั่วโมง
ทั้งสามรุ่นนี้รองรับช่วงความหนาของแผ่นเดียวกัน (0.15-2.0 มม.) ซึ่งช่วยให้สามารถปรับความหนาได้อย่างยืดหยุ่นสำหรับกระบวนการขึ้นรูปในขั้นตอนต่อไปต่าง ๆ เช่น การบรรจุแบบบลิสเตอร์และการขึ้นรูปถ้วยด้วยวิธีเทอร์โมฟอร์มมิ่ง
กรณีศึกษา: จากหมอกควัน 12% สู่การปฏิบัติตามมาตรฐานความโปร่งใส
ลูกค้าในอุตสาหกรรมบรรจุภัณฑ์อาหารแบบบลิสเตอร์เคยใช้สายการผลิตแบบสกรูเดี่ยวเพื่อแปรรูปวัสดุรีไซเคิลผสม โดยระดับความขุ่นของผลิตภัณฑ์มีความผันผวนอย่างต่อเนื่องระหว่าง 10%-12% และมีอัตราการร้องเรียนที่ค่อนข้างสูง หลังจากประเมินแหล่งที่มาของวัตถุดิบและโครงสร้างอุปกรณ์แล้ว เราได้แนะนำให้เปลี่ยนไปใช้ สายการผลิตแผ่น RPET แบบสกรูคู่ และปรับการตั้งค่าขั้นตอนการกำจัดก๊าซและความละเอียดของการกรอง.
หลังการอัปเกรด ชุดวัสดุรีไซเคิลเดียวกัน (100% เศษขวดบด, ไม่ผสมเรซินบริสุทธิ์) ได้ผลิตแผ่นพลาสติกที่มีระดับความขุ่นคงที่อยู่ที่ประมาณ 4%, การส่งผ่านแสงมากกว่า 90%, ซึ่งตรงตามมาตรฐานด้านรูปลักษณ์สำหรับบรรจุภัณฑ์โปร่งใสระดับบลิสเตอร์ — ในขณะที่ต้นทุนวัตถุดิบของลูกค้าลดลงประมาณ 30% เมื่อเทียบกับการใช้ PET บริสุทธิ์.
กรณีนี้แสดงให้เห็นว่า การที่วัสดุรีไซเคิล 100% สามารถผลิตแผ่นใสได้หรือไม่ ขึ้นอยู่กับเป็นหลักว่าอุปกรณ์ได้รับการออกแบบให้สามารถจัดการกับปัญหาการปนเปื้อนของเรซิน ความผันผวนของความหนืด และคุณสมบัติที่ระเหยได้ง่าย — ไม่ใช่เพียงแต่ว่าวัตถุดิบนั้น “ดี” หรือ “ไม่ดี” เท่านั้น”
ปัจจัยสำคัญที่ควรพิจารณาเมื่อเลือกสายการผลิตแผ่น RPET แบบอัดรีด
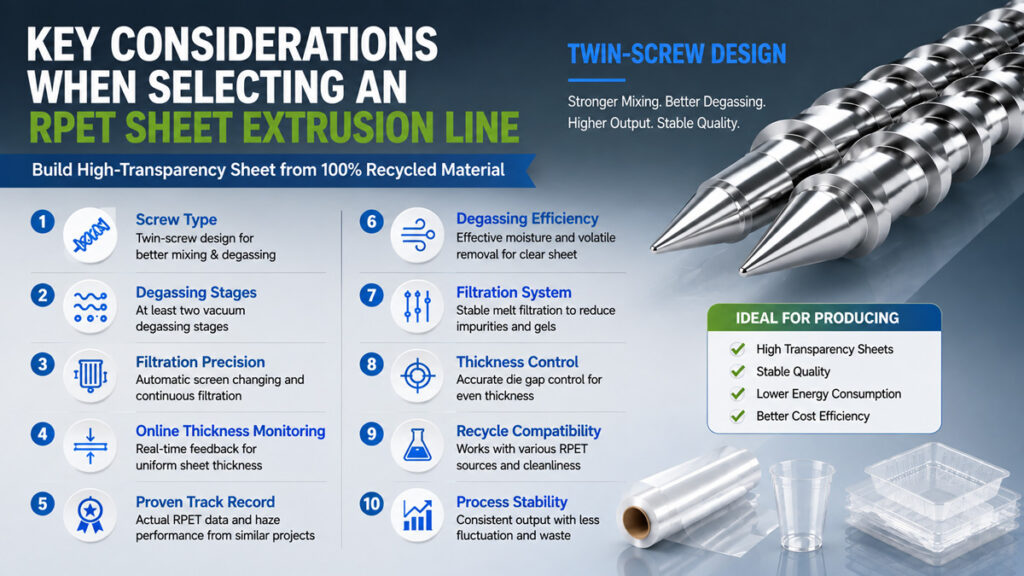
หากคุณกำลังประเมินสายการผลิตแผ่นใสจากวัสดุรีไซเคิล 100% ให้เน้นไปที่ข้อต่อไปนี้:
ประเภทสกรู: นี่เป็นแบบสกรูคู่ที่สามารถผสมและกำจัดก๊าซได้อย่างเพียงพอหรือไม่?
จำนวนขั้นตอนการกำจัดก๊าซ: มีขั้นตอนการกำจัดก๊าซด้วยสุญญากาศอย่างน้อยสองขั้นตอน ซึ่งสามารถปรับได้ตามปริมาณความชื้นของวัตถุดิบ
ความแม่นยำในการกรอง: ระบบนี้รองรับการเปลี่ยนหน้าจออัตโนมัติและการกรองอย่างต่อเนื่องเพื่อหลีกเลี่ยงการหยุดทำงานบ่อยครั้งหรือไม่?
การตรวจสอบความหนาแบบออนไลน์: ระบบนี้สามารถให้ข้อมูลย้อนกลับแบบเรียลไทม์เพื่อปรับระยะห่างระหว่างแม่พิมพ์และรักษาความหนาของแผ่นให้สม่ำเสมอได้หรือไม่?
มีผลงานที่ได้รับการพิสูจน์แล้วในการใช้วัสดุรีไซเคิล: ผู้ผลิตสามารถให้ข้อมูลความขุ่นและความสามารถในการผ่านแสงที่แท้จริงจากวัตถุดิบที่คล้ายกันได้หรือไม่?
เมื่อเลือกอุปกรณ์ ควรขอให้ผู้จำหน่ายดำเนินการทดสอบทดลองโดยใช้วัสดุรีไซเคิลของคุณเอง — ข้อมูลความขุ่นและการผ่านแสงจริงจะน่าเชื่อถือกว่าเอกสารข้อมูลทางเทคนิคใดๆ.
สรุป
PET รีไซเคิล 100% สามารถผลิตแผ่นพลาสติกใสได้อย่างแน่นอน ซึ่งเหมาะสำหรับการบรรจุภัณฑ์แบบบลิสเตอร์และการขึ้นรูปถ้วยด้วยความร้อน จุดสำคัญไม่ได้อยู่ที่วัตถุดิบเอง แต่ขึ้นอยู่กับว่าอุปกรณ์การอัดรีดได้รับการออกแบบมาเพื่อจัดการกับการกระจายตัวของสารปนเปื้อน ความผันผวนของความหนืด และข้อกำหนดในการกำจัดก๊าซของเรซินรีไซเคิลหรือไม่ ข้อดีของสายการผลิตแผ่น RPET แบบสกรูคู่ ในด้านความเข้มข้นของการผสม ประสิทธิภาพการกำจัดก๊าซ และความแม่นยำในการกรอง ทำให้มันกลายเป็นโซลูชันหลักสำหรับการผลิตแผ่นรีไซเคิลใสอย่างเสถียรในปริมาณมากในปัจจุบัน.



