
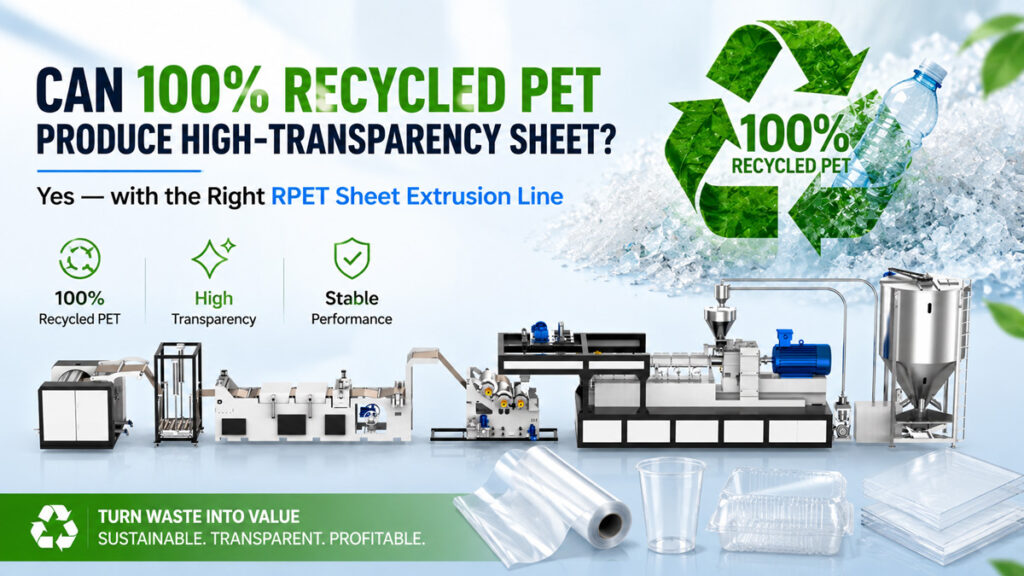
Jawabannya adalah ya — tetapi hanya dengan peralatan yang tepat. Ketika produsen pertama kali mencoba memproduksi lembaran dari PET daur ulang (RPET) 100%, hambatan terbesar biasanya bukanlah biaya, melainkan transparansi: lembaran menjadi kekuningan, muncul bintik-bintik hitam, atau memiliki kabut berlebihan yang tidak memenuhi standar penampilan untuk kemasan blister atau pembentukan cangkir. Dalam kebanyakan kasus, masalahnya bukanlah bahan baku itu sendiri — melainkan peralatan ekstrusi lembaran RPET yang belum disesuaikan dengan karakteristik khusus resin daur ulang.
Artikel ini menguraikan tantangan teknis dalam mengolah PET daur ulang 100% menjadi lembaran bening, serta menjelaskan mengapa mesin sekrup ganda Lini ekstrusi lembaran RPET secara luas dianggap sebagai solusi yang lebih andal di industri saat ini.
Tiga Tantangan Utama dalam Pengolahan PET Daur Ulang 100%
PET daur ulang — baik dalam bentuk serpihan botol maupun pelet daur ulang — secara mendasar berbeda dari resin murni baik dari segi struktur maupun kemurniannya, dan hal ini secara langsung memengaruhi tingkat transparansi lembaran akhir.
1. Kontaminan dan Partikel yang Mengubah Warna
Resin daur ulang pasti mengandung kontaminan seperti PVC, sisa label, dan jejak perekat. Bahkan pada konsentrasi sekecil 0,1%–0,3%, kontaminan tersebut dapat menimbulkan bintik-bintik hitam yang terlihat atau perubahan warna pada lembaran, yang secara langsung menurunkan kualitas penampilan produk hasil termoforming.
2. Viskositas Intrinsik yang Tidak Stabil (Nilai IV)
PET murni umumnya memiliki nilai IV yang konsisten, namun resin daur ulang dapat bervariasi antar batch, dengan fluktuasi IV sebesar 0,05–0,10 dL/g. Ketidakstabilan ini menyebabkan laju aliran lelehan berfluktuasi, yang mengakibatkan variasi ketebalan dan kejernihan lembaran — dan dalam kasus yang parah, kristalisasi lokal yang tampak sebagai kabut putih.
3. Kelembapan dan Senyawa Bermolekul Rendah yang Mudah Menguap
Serpihan botol daur ulang mudah menyerap kelembapan selama proses pencucian dan penghancuran, dan PET yang telah mengalami siklus termal berulang menghasilkan lebih banyak produk sampingan degradasi dengan berat molekul rendah. Jika senyawa-senyawa mudah menguap ini tidak dihilangkan dengan benar selama proses ekstrusi, senyawa-senyawa tersebut akan membentuk gelembung dan cacat berupa kabut di dalam lembaran.
Karena ketiga masalah ini tidak dapat diatasi hanya dengan meningkatkan kualitas bahan baku, maka kemampuan pencampuran ekstruder, ketepatan penyaringan, dan efisiensi pelepasan gas menjadi variabel utama yang menentukan tingkat transparansi lembaran.
Mengapa Pemilihan Peralatan Mempengaruhi Tingkat Transparansi Lembaran RPET
Sekrup Tunggal vs. Sekrup Ganda: Perbedaan Sebenarnya dalam Pengolahan Resin Daur Ulang
Ekstruder sekrup tunggal bersifat sederhana dan hemat biaya, serta sangat cocok untuk bahan baku yang konsisten seperti pelet PET atau APET murni. Namun, pada resin daur ulang yang kompleks, intensitas geser dan pencampuran pada ekstruder sekrup tunggal terbatas — ekstruder ini kesulitan mendispersikan kontaminan secara merata dan tidak dapat sepenuhnya menghilangkan gas dari senyawa volatil berberat molekul rendah.
Ekstruder sekrup ganda (desain berputar searah dan saling mengunci) menawarkan keunggulan yang jelas dalam hal ini:
Desain sekrup yang saling mengunci memberikan pencampuran geser dan dispersi yang lebih kuat, sehingga memecah kontaminan halus dan bintik-bintik warna hingga tingkat di mana hal tersebut tidak lagi memengaruhi penampilan
Penghilangan gas vakum bertahap secara terus-menerus menghilangkan kelembapan dan senyawa volatil bermolekul rendah selama proses peleburan — sesuatu yang sulit dicapai oleh desain sekrup tunggal
Waktu tinggal yang terkendali mencegah PET mengalami degradasi termal dan menguning akibat paparan panas tinggi dalam waktu lama di dalam tong
Berdasarkan data pengukuran dari beberapa klien kami yang bergerak di bidang pengolahan bahan daur ulang, batch serpihan botol yang sama dengan nilai IV 0,68–0,72 dL/g umumnya menghasilkan lembaran dengan tingkat kekeruhan 3%-5% pada jalur produksi sekrup ganda, sedangkan batch yang sama yang diolah pada jalur produksi sekrup tunggal sering kali menunjukkan tingkat kekeruhan di atas 8% — selisih transmisi cahaya sekitar 10 poin persentase.
Sistem Penyaringan Tak Kalah Pentingnya
Selain desain sekrup, tingkat presisi filtrasi lelehan secara langsung menentukan kebersihan lembaran. Untuk lini produksi bahan daur ulang 100%, kami merekomendasikan setidaknya perangkat pengganti saringan otomatis dua piston dengan tingkat presisi filtrasi 40–60 mikron, yang memungkinkan penghilangan kontaminan secara berkelanjutan tanpa menghentikan produksi — sehingga kualitas lembaran tetap konsisten sepanjang proses produksi.
Lini Ekstrusi Lembaran RPET Sekrup Ganda SWT — Spesifikasi Utama
Persyaratan hasil produksi yang berbeda memerlukan ukuran sekrup yang berbeda pula. Berikut ini adalah spesifikasi untuk tiga model utama dalam konfigurasi sekrup ganda modular (’building block“) seri SWT, yang dapat dipilih berdasarkan kebutuhan kapasitas aktual dan spesifikasi lembaran:
| Model | Bahan adaptif | Bentuk sekrup | Spesifikasi (mm) | Ketebalan lembaran (mm) | Lebar lembaran (mm) | Volume ekstrusi |
|---|---|---|---|---|---|---|
| SWT-75S | PET, PP, PS, PLA... | Jenis Blok Bangunan | φ75 | 0,2–2,0 (mm) | ≤800 (mm) | 450–650 (kg/jam) |
| SWT-85S | PET, PP, PS, PLA... | φ85 | 0,2–2,0 (mm) | ≤1000 (mm) | 600–900 (kg/jam) | |
| SWT-95S | PET, PP, PS, PLA... | φ95 | 0,2–2,0 (mm) | ≤950 (mm) | 800–1.200 (kg/jam) | |
Keunggulan desain sekrup ganda modular (“blok bangunan”) adalah elemen sekrupnya dapat dipadukan secara fleksibel sesuai dengan tingkat kontaminasi resin daur ulang dan fluktuasi IV, sehingga memungkinkan penyesuaian rasio zona dispersi dan zona penghilangan gas secara tepat sasaran. Inilah sebabnya mengapa pengolah bahan daur ulang cenderung lebih memilih desain sekrup modular daripada konfigurasi tetap saat memilih peralatan.
Bagi produsen berskala kecil hingga menengah yang terutama berfokus pada kemasan blister, kapasitas produksi SWT-75S sebesar 400–600 kg/jam biasanya sudah cukup untuk produksi satu shift
Untuk kebutuhan dengan volume lebih besar atau fasilitas yang memasok ke beberapa lini pembentukan hilir, model SWT-85S atau SWT-95S dapat dipertimbangkan, dengan kapasitas produksi hingga 1.300 kg/jam
Ketiga model tersebut mencakup rentang ketebalan lembaran yang sama (0,15–2,0 mm), sehingga memungkinkan penyesuaian ketebalan yang fleksibel pada berbagai proses pembentukan lanjutan, seperti pengemasan blister dan pembentukan cangkir dengan metode termoforming
Studi Kasus: Dari Kabut 12% Menuju Pemenuhan Standar Transparansi
Seorang pelanggan di bidang kemasan blister makanan sebelumnya menggunakan lini produksi sekrup tunggal untuk mengolah bahan daur ulang campuran, dengan tingkat kekeruhan produk yang secara konsisten berfluktuasi antara 10%-12% serta tingkat keluhan yang relatif tinggi. Setelah mengevaluasi sumber bahan baku dan konfigurasi peralatan mereka, kami merekomendasikan untuk beralih ke sebuah jalur ekstrusi lembaran RPET sekrup ganda dan menyesuaikan konfigurasi tahap penghilangan gas serta tingkat ketelitian penyaringan.
Setelah proses peningkatan kualitas, lembaran yang dihasilkan dari batch bahan daur ulang yang sama (serpihan botol yang dihancurkan 100%, tanpa campuran resin murni) menghasilkan lembaran dengan tingkat kekeruhan yang stabil di sekitar 4%, transmisi cahaya di atas 90%, sehingga memenuhi standar penampilan untuk kemasan transparan kelas blister — sementara biaya bahan baku pelanggan turun sekitar 30% dibandingkan dengan penggunaan PET murni.
Kasus ini menunjukkan bahwa kemampuan bahan daur ulang 100% untuk menghasilkan lembaran transparan sangat bergantung pada apakah peralatan tersebut dirancang untuk mengatasi kontaminasi resin, fluktuasi viskositas, dan sifat-sifat volatilnya — bukan semata-mata pada apakah bahan baku tersebut “baik” atau “buruk.”
Hal-Hal Penting yang Perlu Dipertimbangkan Saat Memilih Lini Ekstrusi Lembaran RPET
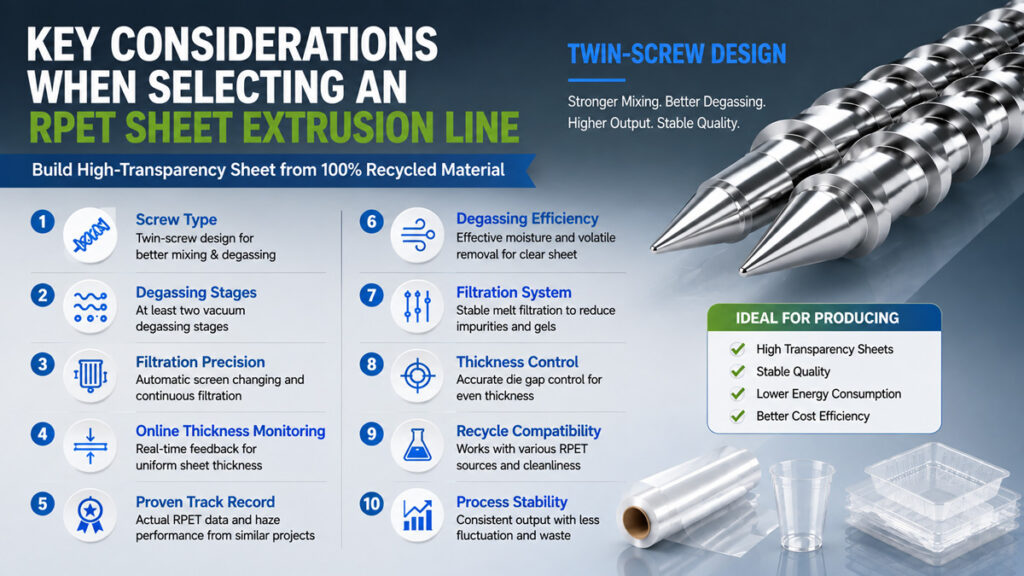
Jika Anda sedang mengevaluasi lini produksi lembaran transparan dari bahan daur ulang 100%, perhatikan hal-hal berikut:
Jenis sekrup: Apakah ini merupakan desain sekrup ganda yang mampu melakukan pencampuran dispersi dan penghilangan gas secara memadai?
Jumlah tahap penghilangan gas: Setidaknya dua tahap degassing vakum, yang dapat disesuaikan berdasarkan kadar air bahan baku
Tingkat ketelitian penyaringan: Apakah sistem ini mendukung pergantian layar otomatis dan penyaringan berkelanjutan untuk menghindari waktu henti yang sering terjadi?
Pemantauan ketebalan secara daring: Apakah sistem ini dapat memberikan umpan balik secara real-time untuk menyesuaikan celah cetakan dan menjaga ketebalan lembaran tetap seragam?
Rekam jejak yang terbukti dalam penggunaan bahan daur ulang: Apakah produsen dapat menyediakan data kabut dan transmisi yang sebenarnya dari bahan baku serupa?
Saat memilih peralatan, sebaiknya mintalah pemasok untuk melakukan uji coba menggunakan bahan daur ulang milik Anda sendiri — data kabut dan transmisi yang sebenarnya jauh lebih meyakinkan daripada lembar spesifikasi apa pun.
Kesimpulan
PET daur ulang 100% benar-benar dapat menghasilkan lembaran transparan yang cocok untuk kemasan blister dan pembentukan cangkir dengan metode thermoforming. Kuncinya bukanlah bahan baku itu sendiri, melainkan apakah peralatan ekstrusi dirancang untuk mengatasi dispersi kontaminan, fluktuasi viskositas, dan persyaratan degassing pada resin daur ulang. Keunggulan lini ekstrusi lembaran RPET sekrup ganda dalam hal intensitas pencampuran, efisiensi penghilangan gas, dan presisi filtrasi menjadikannya solusi utama untuk produksi lembaran daur ulang transparan yang stabil dan berskala besar saat ini.



