
La respuesta es sí, pero solo con el equipo adecuado. Cuando los fabricantes intentan por primera vez producir láminas a partir de PET reciclado (RPET) 100%, el mayor obstáculo no suele ser el coste, sino la transparencia: las láminas adquieren un tono amarillento, presentan motas negras o tienen una opacidad excesiva que no cumple con los estándares de apariencia para el envasado en blíster o la fabricación de vasos. En la mayoría de los casos, el problema no es la materia prima en sí, sino que el equipo de extrusión de láminas de RPET no se ha configurado para las características específicas de la resina reciclada.
Este artículo analiza los retos técnicos que plantea la transformación del PET reciclado 100% en láminas transparentes y explica por qué una extrusora de doble husillo Línea de extrusión de láminas de RPET Se considera, de forma generalizada, la solución más fiable del sector en la actualidad.
Tres retos fundamentales en el procesamiento del PET reciclado 100%
El PET reciclado —ya sea en forma de escamas de botella o de gránulos reciclados— difiere fundamentalmente de la resina virgen tanto en su estructura como en su pureza, lo que influye directamente en la transparencia de la lámina final.
1. Contaminantes y partículas que alteran el color
La resina reciclada contiene inevitablemente contaminantes como PVC, residuos de etiquetas y restos de adhesivo. Incluso en concentraciones de tan solo 0,1%-0,3%, estos pueden provocar la aparición de motas negras visibles o decoloraciones en la lámina, lo que reduce directamente la calidad estética de los productos termoformados.
2. Viscosidad intrínseca inestable (valor IV)
El PET virgen suele tener un valor de IV constante, pero la resina reciclada puede variar según el lote, con fluctuaciones del IV de entre 0,05 y 0,10 dL/g. Esta inestabilidad provoca oscilaciones en el índice de fluidez, lo que da lugar a variaciones en el grosor y la transparencia de la lámina y, en casos graves, a una cristalización localizada que se manifiesta como una neblina blanca.
3. Humedad y compuestos volátiles de bajo peso molecular
Las escamas de botellas recicladas absorben fácilmente la humedad durante el lavado y la trituración, y el PET que ha sido sometido a ciclos térmicos repetidos genera más subproductos de degradación de bajo peso molecular. Si estos compuestos volátiles no se eliminan adecuadamente durante la extrusión, forman burbujas y defectos que provocan opacidad en el interior de la lámina.
Dado que ninguno de estos tres problemas puede resolverse simplemente mejorando la calidad de la materia prima, la capacidad de mezcla de la extrusora, la precisión de la filtración y la eficacia de la desgasificación se convierten en las variables clave que determinan la transparencia de la lámina.
Por qué la elección del equipo determina la transparencia de las láminas de RPET
Hélice simple frente a hélice doble: la verdadera diferencia en el procesamiento de resina reciclada
Las extrusoras de un solo tornillo son sencillas y rentables, y resultan muy adecuadas para materias primas homogéneas, como los gránulos de PET virgen o APET. Sin embargo, en el caso de las resinas recicladas complejas, la intensidad de cizallamiento y mezcla de las extrusoras de un solo tornillo es limitada: tienen dificultades para dispersar los contaminantes de manera uniforme y no pueden desgasificar por completo los compuestos volátiles de bajo peso molecular.
Las extrusoras de doble husillo (de diseño co-rotatorio y de engranaje entre sí) ofrecen claras ventajas en este sentido:
El diseño de tornillos entrelazados proporciona una mezcla por cizallamiento y dispersión más intensa, descomponiendo los contaminantes finos y las motas de color hasta un nivel en el que ya no afectan al aspecto
Desgasificación al vacío en varias etapas elimina de forma continua la humedad y los compuestos volátiles de bajo peso molecular durante el procesamiento en estado fundido, algo que los diseños de un solo tornillo tienen dificultades para lograr
Tiempo de permanencia controlado evita que el PET se degrade térmicamente y se amarillee debido a la exposición prolongada a altas temperaturas en el interior del cilindro
Según los datos medidos de varios de nuestros clientes del sector del procesamiento de materiales reciclados, el mismo lote de escamas de botella con un IV de 0,68-0,72 dL/g suele producir láminas con una opacidad de 3%-5% en una línea de doble husillo, mientras que el mismo lote procesado en una línea de husillo único suele presentar una opacidad superior a 8%, lo que supone una diferencia en la transmisión de la luz de aproximadamente 10 puntos porcentuales.
El sistema de filtración es igual de importante
Más allá del diseño del tornillo, la precisión de la filtración del material fundido determina directamente la limpieza de la lámina. Para una línea de material reciclado 100%, recomendamos, como mínimo, un cambiador de filtro automático de doble pistón con una precisión de filtración de entre 40 y 60 micras, lo que permite la eliminación continua de contaminantes sin detener la producción, manteniendo así una calidad constante de la lámina durante toda la tirada.
Línea de extrusión de láminas de RPET de doble husillo de SWT — Características técnicas principales
Los distintos requisitos de producción exigen tornillos de diferentes tamaños. A continuación se indican las especificaciones de los tres modelos principales de la configuración modular (’por módulos“) de doble tornillo de la serie SWT, que pueden seleccionarse en función de las necesidades reales de capacidad y de las especificaciones de las láminas:
| Modelo | Material adaptable | Forma de tornillo | Especificaciones (mm) | Espesor de la chapa (mm) | Ancho de la lámina (mm) | Volumen de extrusión |
|---|---|---|---|---|---|---|
| SWT-75S | PET, PP, PS, PLA... | Tipo de bloque de construcción | φ75 | 0,2~2,0 (mm) | ≤800 (mm) | 450~650 (kg/h) |
| SWT-85S | PET, PP, PS, PLA... | φ85 | 0,2~2,0 (mm) | ≤1000 (mm) | 600~900 (kg/h) | |
| SWT-95S | PET, PP, PS, PLA... | φ95 | 0,2~2,0 (mm) | ≤950 (mm) | 800~1200 (kg/h) | |
La ventaja de un diseño modular (“por bloques”) de doble husillo radica en que los elementos del husillo pueden combinarse de forma flexible en función del nivel de contaminación de la resina reciclada y de las fluctuaciones del índice de viscosidad (IV), lo que permite ajustar de forma específica la proporción entre las zonas de dispersión y desgasificación. Por este motivo, los procesadores de material reciclado suelen preferir los diseños modulares de husillo frente a las configuraciones fijas a la hora de seleccionar los equipos.
Para los fabricantes de volumen pequeño a medio que se dedican principalmente al envasado en blíster, la capacidad de producción de la SWT-75S, de entre 400 y 600 kg/h, suele ser suficiente para la producción en un solo turno.
Para necesidades de mayor volumen o instalaciones que abastecen a varias líneas de conformado posteriores, se pueden considerar los modelos SWT-85S o SWT-95S, con una producción de hasta 1.300 kg/h.
Los tres modelos cubren el mismo rango de espesor de lámina (0,15-2,0 mm), lo que permite un ajuste flexible del espesor en los distintos procesos de conformado posteriores, como el envasado en blíster y el termoformado de vasos.
Caso práctico: De la neblina 12% al cumplimiento de las normas de transparencia
Un cliente del sector del envasado en blíster de alimentos había utilizado anteriormente una línea de un solo tornillo para procesar material reciclado mixto, con una turbidez del producto que fluctuaba constantemente entre 10% y 12% y un índice de reclamaciones relativamente elevado. Tras evaluar el abastecimiento de materia prima y la configuración de los equipos, le recomendamos que cambiara a una Línea de extrusión de láminas de RPET con doble husillo y ajustó la configuración de la etapa de desgasificación y la precisión de la filtración.
Tras la actualización, el mismo lote de material reciclado (escamas de botella trituradas 100%, sin mezcla de resina virgen) produjo láminas con un nivel de opacidad estable en torno a los 41 TP5T y una transmisión de luz superior al 901 TP5T, cumpliendo así con los estándares estéticos exigidos para los envases transparentes de tipo blíster, al tiempo que el coste de la materia prima para el cliente se redujo aproximadamente un 301 TP5T en comparación con el uso de PET virgen.
Este caso pone de manifiesto que la capacidad del material reciclado 100% para producir láminas transparentes depende en gran medida de si la maquinaria está diseñada para hacer frente a la contaminación de la resina, las fluctuaciones de viscosidad y sus características volátiles, y no simplemente de si la materia prima es “buena” o “mala”.”
Aspectos clave a tener en cuenta a la hora de seleccionar una línea de extrusión de láminas de RPET
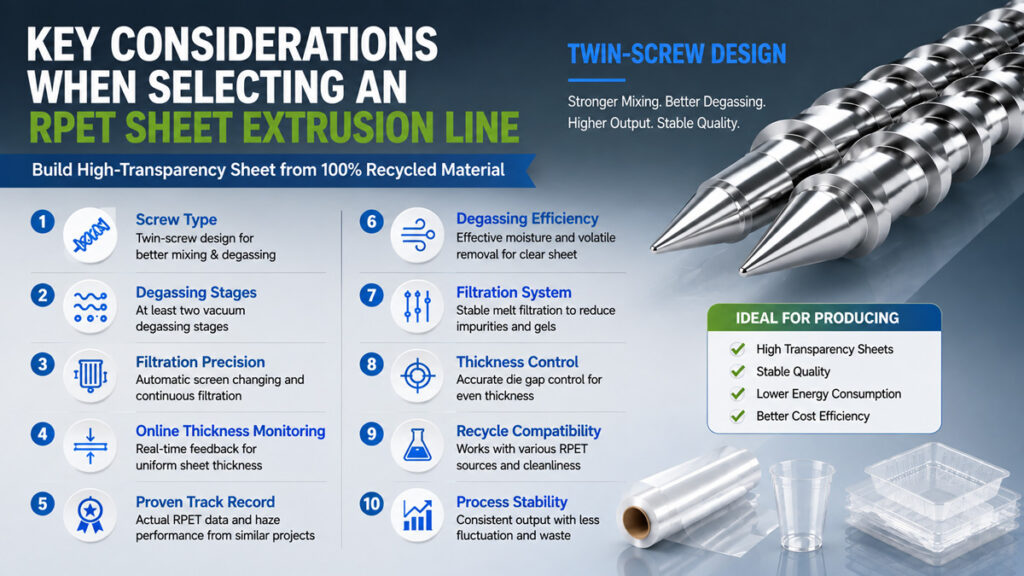
Si estás evaluando una línea de producción de láminas transparentes a partir de material reciclado 100%, presta atención a lo siguiente:
Tipo de tornillo: ¿Se trata de un diseño de doble husillo capaz de proporcionar una mezcla dispersiva y una desgasificación suficientes?
Número de etapas de desgasificación: Al menos dos etapas de desgasificación al vacío, ajustables en función del contenido de humedad de la materia prima
Precisión de filtración: ¿Admite el cambio automático de tamices y la filtración continua para evitar paradas frecuentes?
Control del espesor en línea: ¿Es capaz de proporcionar información en tiempo real para ajustar la separación entre matrices y mantener un espesor uniforme de la lámina?
Experiencia demostrada en el uso de materiales reciclados: ¿Puede el fabricante facilitar datos reales sobre la opacidad y la transmisión obtenidos a partir de materias primas similares?
A la hora de seleccionar el equipo, conviene pedir al proveedor que realice pruebas con tu propio material reciclado: los datos reales sobre opacidad y transmisión son más convincentes que cualquier ficha técnica.
Conclusión
El PET reciclado 100% permite, sin lugar a dudas, producir láminas transparentes aptas para envases blíster y termoformado de vasos. La clave no reside en la materia prima en sí, sino en si el equipo de extrusión está diseñado para gestionar la dispersión de contaminantes, las fluctuaciones de viscosidad y los requisitos de desgasificación de la resina reciclada. Las ventajas de una línea de extrusión de láminas de RPET de doble husillo en cuanto a intensidad de mezcla, eficiencia de desgasificación y precisión de filtración la convierten, en la actualidad, en la solución más habitual para la producción estable y a gran escala de láminas transparentes recicladas.



