
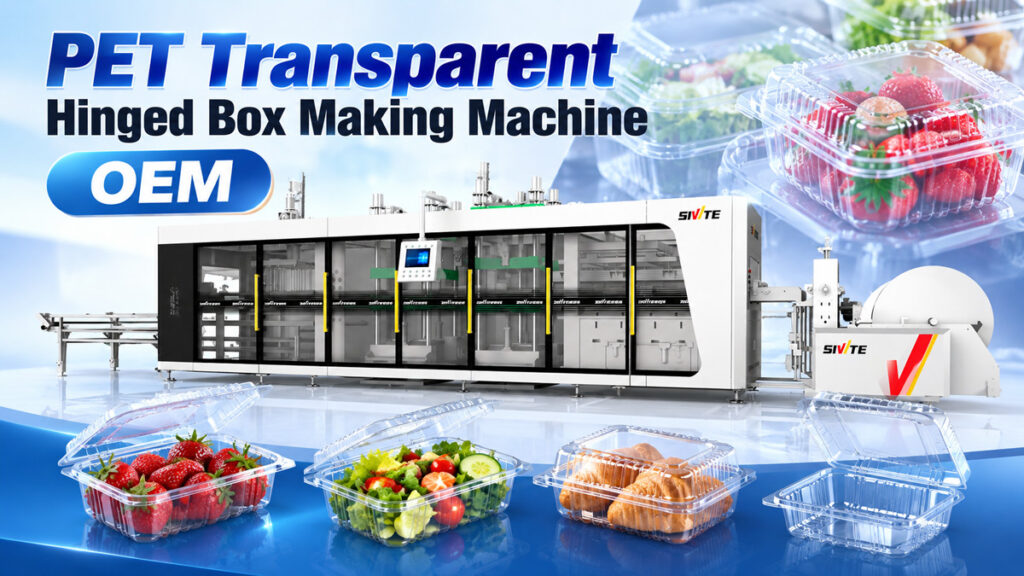
تُعرف علب التغليف الشفافة ذات الغطاء القابل للطي، والتي تُستخدم لتعبئة الفاكهة والمخبوزات، باسم "العلب المفصلية"، وهي معروفة بشفافيتها العالية وغطائها المتصل بالقاعدة، والذي يُفتح ويُغلق عن طريق الطي على طول المفصلة. كيف تُنتج هذه العلب بكميات كبيرة؟ الإجابة هي... آلة صنع الصناديق المفصلية — تحديداً، ضغط إيجابي/سلبي آلة تشكيل حراري بثلاث محطات. تتناول هذه المقالة عملية إنتاج الصناديق المفصلية الشفافة، والقدرات التي تحتاجها المعدات، وكفاءة إنتاجها الفعلية.
المواد الخام الشائعة للصناديق المفصلية
تُصنع معظم الصناديق الشفافة المفصلية المتوفرة في السوق من صفائح البولي إيثيلين تيريفثالات (PET)، المعروفة بشفافيتها العالية وقوتها الميكانيكية، مما يجعلها الخيار الأكثر شيوعًا لصناديق الفاكهة والكعك. كما يستخدم بعض المصنّعين صفائح البولي بروبيلين (PP) عالية الشفافية، والتي تتحمل درجات الحرارة المنخفضة بشكل أفضل، مما يجعلها مناسبة للصناديق التي تحتاج إلى تحمل ظروف العرض المبردة. ويمكن معالجة كلا المادتين على نفس الآلة، مع الحاجة فقط إلى تعديل درجة حرارة التسخين ومعايير التشكيل.
عملية إنتاج الصناديق المفصلية الشفافة
كما تمر عملية الإنتاج بثلاث خطوات متواصلة - التسخين، والتشكيل بالضغط الإيجابي/السلبي، والتثقيب والتكديس - لكن الصناديق المفصلية تتطلب تفاصيل تشكيل أكثر دقة من الحاويات العادية، خاصة عند طي المفصلة وهيكل الإغلاق السريع.
الخطوة الأولى: تسخين وتليين الملاءة
تدخل صفائح البولي إيثيلين تيريفثالات (PET) أو البولي بروبيلين عالي الشفافية أولاً إلى فرن التسخين، حيث تعمل عناصر التسخين العلوية والسفلية على تسخينها بالتساوي حتى تصل إلى درجة حرارة التليين. ولأن الصناديق المفصلية تتطلب شفافية عالية للغاية، فإن تجانس التسخين يحدد بشكل مباشر ظهور علامات تموج الماء بعد تشكيلها - وهو عيب بصري متموج ناتج عن تسخين موضعي غير متساوٍ. المناطق التي تسخن بشكل غير متساوٍ تُظهر انخفاضًا ملحوظًا في نفاذية الضوء بعد التبريد، مما يؤدي مباشرة إلى خفض درجة مظهر المنتج.
الخطوة الثانية: إغلاق وتشكيل القالب بالضغط الإيجابي/السلبي
تنتقل الصفيحة المُليّنة إلى محطة التشكيل، حيث يُغلق القالب من الأعلى والأسفل - يدفع الضغط الموجب من الأعلى بينما يسحب الفراغ من الأسفل في الوقت نفسه - ضاغطًا الصفيحة لتشكيل هيكل متكامل من قطعة واحدة يشمل القاعدة وخط طي المفصلة والغطاء. يجب أن يكون سُمك الصفيحة عند طية المفصلة متساويًا ومرنًا بما يكفي لتحمّل الفتح والإغلاق المتكرر دون تشقق، كما يجب أن تكون حافة الإغلاق السريع بين الغطاء والقاعدة دقيقة الأبعاد للغاية لضمان إغلاقها بإحكام دون ارتخاء. فقط حركة "الدفع والسحب" الناتجة عن الضغط الموجب/السالب قادرة على مدّ الصفيحة بالكامل لتشكيل تفاصيل المفصلة الدقيقة هذه، متجنبةً الترقق الموضعي الذي يؤدي إلى تلف المفصلة.
الخطوة 3: التثقيب والفصل والتكديس التلقائي
لا تزال الصناديق المفصلية المشكلة متصلة بالورقة في هذه المرحلة. تستخدم محطة التثقيب قالب قطع لفصل كل صندوق على حدة بدقة مع الحفاظ على سلامة خط طي المفصلة، ويتم عد الصناديق المفصولة تلقائيًا وتكديسها بدقة بواسطة نظام التكديس، لتنتقل مباشرة إلى التغليف - دون الحاجة إلى أي نقل يدوي في أي مرحلة من مراحل العملية.
آلة واحدة تنتج مجموعة واسعة من علب التغليف ذات الغطاء القابل للطي
تتمثل ميزة آلة التشكيل الحراري ذات الضغط الإيجابي/السلبي ثلاثية المحطات في أن تغيير القالب هو كل ما يتطلبه الأمر لإنتاج صناديق مفصلية بأحجام وأغراض مختلفة، مما يغطي نطاق احتياجات التعبئة والتغليف الشائعة في صناعة الفاكهة والأغذية:
● علب فواكه مفصلية فردية: عبوات عرض شفافة لحصص فردية من التوت والفواكه الصغيرة
● صناديق مفصلية متعددة الأقسام: مزودة بفواصل داخلية، تُستخدم لحزم الفاكهة المشكلة أو أطباق الفاكهة التي تُقدم مع صلصة التغميس
● علب الكيك والمخبوزات المفصلية: صندوق أعمق مزود بأضلاع دعم داخلية، مما يمنع الطعام من التحرك أثناء النقل
● علب السلطة والوجبات الخفيفة ذات المفصلات: بغطاء مسطح وعريض، بحجم مناسب لوضع أدوات المائدة بجانب الطعام
بغض النظر عن كيفية تغير تطبيق المنتج، فإن الآلة نفسها لا تحتاج إلى استبدال - فقط قالب التشكيل ومعايير التسخين تحتاج إلى تعديل، مما يقلل بشكل كبير من استثمار المعدات للمنتجين الذين يستخدمون مواصفات تغليف متعددة.
مرجع كفاءة الإنتاج
تصل آلة التشكيل الحراري ثلاثية المحطات ذات الضغط الموجب/السالب، والمُجهزة جيدًا، إلى سرعة تشكيل تتراوح بين 35 و50 دورة في الدقيقة عند معالجة علب PET أو PP المفصلية عالية الشفافية. وباستخدام قالب متعدد التجاويف، يمكن أن يصل الإنتاج في الساعة إلى ما يقارب 10,000 إلى 20,000 علبة، وذلك حسب حجم العلبة وعدد التجاويف. تتم العملية برمتها بشكل آلي بالكامل، بدءًا من التسخين وحتى التكديس، وعادةً ما تحتاج الآلة إلى عامل واحد فقط لتعبئة المنتج في نهاية خط الإنتاج، مما يقلل بشكل كبير من تكلفة العمالة مقارنةً بإعدادات الإنتاج اليدوية التي تعتمد على خطوات متسلسلة.



