
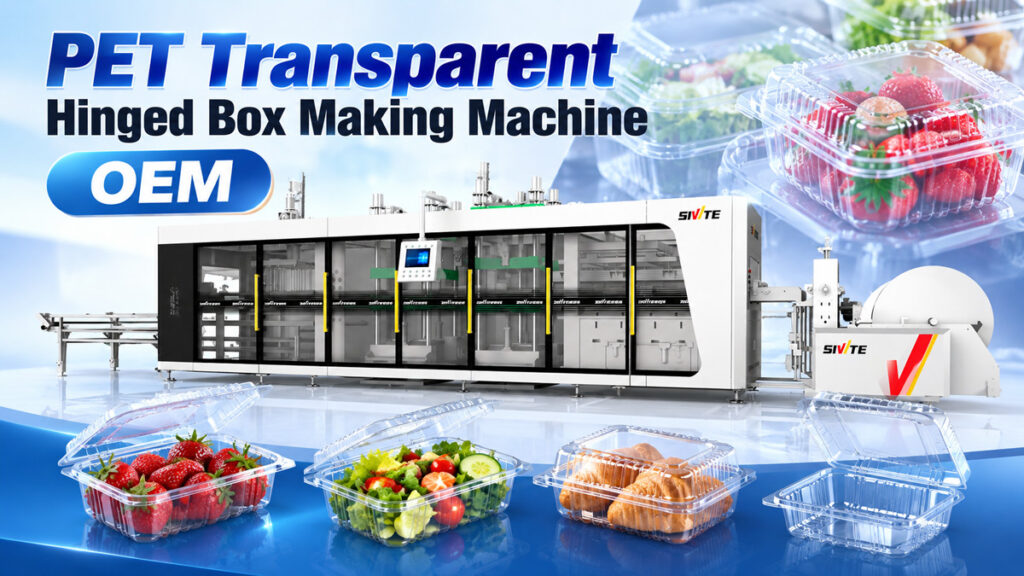
Les boîtes transparentes à couvercle rabattable que l'on trouve pour les fruits et les produits de boulangerie ont un nom spécifique : les boîtes à charnière. Elles sont réputées pour leur grande transparence et leur couvercle qui reste solidaire du fond, s'ouvrant et se fermant grâce à une charnière. Comment sont-elles produites en grande quantité ? La réponse est… Machine à fabriquer des boîtes à charnières — plus précisément, une pression positive/négative Machine de thermoformage à 3 stations. Cet article détaille le processus de production des boîtes à charnières transparentes, les capacités requises par l'équipement et son rendement réel.
Matières premières courantes pour les boîtes à charnières
La plupart des boîtes transparentes à charnières disponibles sur le marché sont fabriquées en PET, matériau prisé pour sa grande transparence et sa robustesse, ce qui en fait le choix privilégié pour les boîtes à fruits et à gâteaux. Certains fabricants utilisent également du PP haute transparence, plus résistant aux basses températures, idéal pour les boîtes destinées à la réfrigération. Ces deux matériaux peuvent être transformés sur la même machine ; seuls la température de chauffe et les paramètres de formage nécessitent un ajustement.
Le processus de production des boîtes transparentes à charnières
Le processus de production se déroule également en trois étapes continues — chauffage, formage par pression positive/négative et poinçonnage-empilage — mais les boîtes à charnières exigent des détails de formage plus précis que les conteneurs ordinaires, notamment au niveau du pli de la charnière et de la structure de fermeture à pression.
Étape 1 : Chauffer et assouplir la feuille
La feuille de PET ou de PP haute transparence est d'abord placée dans le four de chauffage, où des éléments chauffants supérieurs et inférieurs la portent uniformément à une température de ramollissement. Les boîtes à charnières exigeant une transparence extrêmement élevée, l'uniformité du chauffage détermine directement l'apparition ou non de marques d'ondulation après formage — un défaut optique ondulé dû à un chauffage localisé inégal. Les zones chauffées de manière inégale présentent une transmission lumineuse nettement réduite une fois refroidies, ce qui dégrade directement l'aspect du produit.
Étape 2 : Fermeture et formage du moule par pression positive/négative
La tôle ramollie est acheminée vers le poste de formage, où le moule se ferme par le haut et par le bas : une pression positive s’exerce simultanément par le haut tandis qu’une aspiration par le bas plaque la tôle pour former la structure monobloc comprenant la base, la charnière et le couvercle. L’épaisseur de la tôle au niveau de la charnière doit être uniforme et suffisamment flexible pour résister à des ouvertures et fermetures répétées sans se fissurer. Le joint de fermeture à pression entre le couvercle et la base doit présenter une précision dimensionnelle rigoureuse pour garantir une fermeture sécurisée. Seule l’action alternée de pression positive et négative permet d’étirer la tôle complètement et d’épouser parfaitement les détails de la charnière, évitant ainsi l’amincissement localisé qui peut entraîner une défaillance de celle-ci.
Étape 3 : Perforation, séparation et empilage automatique
À ce stade, les boîtes à charnière formées sont encore fixées à la feuille. La station de poinçonnage utilise une matrice de découpe pour séparer précisément chaque boîte tout en préservant l'intégrité du pli de la charnière. Les boîtes séparées sont ensuite comptées automatiquement et empilées proprement par le système d'empilage, puis acheminées directement vers l'emballage, sans aucune manipulation manuelle à aucun moment du processus.
Une seule machine produit une large gamme de boîtes d'emballage à couvercle rabattable.
L'avantage de la machine de thermoformage à pression positive/négative à 3 stations est qu'il suffit de changer de moule pour produire des boîtes à charnières de différentes tailles et à usages variés, couvrant ainsi toute la gamme des besoins d'emballage courants dans l'industrie des fruits et des produits alimentaires :
● Boîtes à fruits individuelles à charnière : Emballage transparent pour portions individuelles de baies et de petits fruits
● Boîtes à charnières à plusieurs compartiments : Avec des séparateurs internes, utilisés pour les barquettes de fruits mélangés ou les plateaux de fruits accompagnés de sauces.
● Boîtes à charnières pour gâteaux et pâtisseries : Boîte plus profonde avec nervures de soutien internes, empêchant les aliments de se déplacer pendant le transport
● Boîtes à charnière pour salades et repas légers : Avec un couvercle plat et large, dimensionné pour accueillir les ustensiles à côté des aliments
Peu importe l'évolution de l'application du produit, la machine elle-même n'a pas besoin d'être remplacée ; seuls le moule de formage et les paramètres de chauffage doivent être ajustés, ce qui réduit considérablement l'investissement en équipement pour les producteurs utilisant plusieurs spécifications d'emballage.
Référence en matière d'efficacité de la production
Une thermoformeuse à trois stations, fonctionnant sous pression positive/négative et bien configurée, atteint généralement une cadence de formage de 35 à 50 cycles par minute pour le traitement de boîtes à charnières en PET ou en PP haute transparence. Avec un moule multi-empreintes, la production horaire peut atteindre environ 10 000 à 20 000 boîtes, selon leur taille et le nombre d'empreintes. L'ensemble du processus est entièrement automatisé, du chauffage à l'empilage, et une seule machine ne nécessite généralement qu'un seul opérateur pour le conditionnement en fin de ligne, ce qui réduit considérablement les coûts de main-d'œuvre par rapport à une production manuelle étape par étape.



