
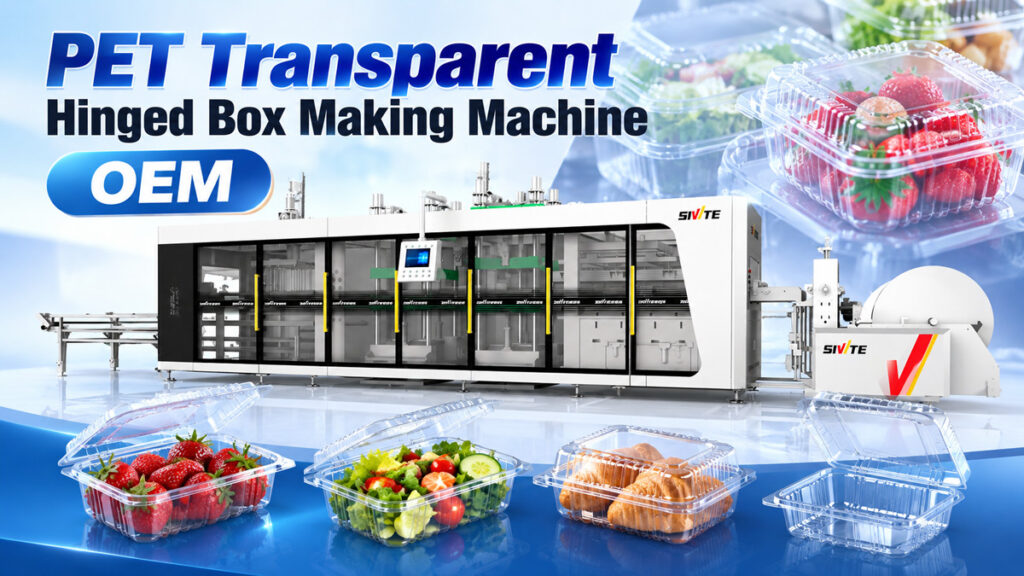
Die durchsichtigen Klappverpackungen für Obst und Backwaren haben einen Fachbegriff: Scharnierboxen. Sie zeichnen sich durch hohe Transparenz und einen fest mit dem Boden verbundenen Deckel aus, der sich durch ein Scharnier öffnen und schließen lässt. Wie werden diese in großen Mengen hergestellt? Die Antwort lautet: Klappbox-Herstellungsmaschine — insbesondere ein positiver/negativer Druck 3-Stationen-Thermoformmaschine. Dieser Artikel beschreibt den Produktionsprozess für transparente Klappboxen, die erforderlichen Fähigkeiten der Anlagen und deren tatsächliche Produktionseffizienz.
Gängige Rohstoffe für Klappboxen
Die meisten transparenten Klappboxen auf dem Markt werden aus PET-Folie hergestellt, die aufgrund ihrer hohen Transparenz und soliden mechanischen Festigkeit geschätzt wird und daher die gängigste Wahl für Obst- und Kuchenboxen ist. Einige Hersteller verwenden auch hochtransparente PP-Folie, die Kälte besser verträgt und sich daher für Boxen eignet, die gekühlt präsentiert werden müssen. Beide Materialien können auf derselben Maschine verarbeitet werden; lediglich die Heiztemperatur und die Formparameter müssen angepasst werden.
Der Produktionsprozess für transparente Klappboxen
Der Produktionsprozess umfasst ebenfalls drei aufeinanderfolgende Schritte – Erhitzen, Umformen mit Über-/Unterdruck und Stanzen und Stapeln –, aber Klappboxen erfordern eine präzisere Formgebung als gewöhnliche Behälter, insbesondere an der Scharnierfalte und der Schnappverschlussstruktur.
Schritt 1: Erhitzen und Erweichen des Lakens
PET- oder hochtransparente PP-Folien werden zunächst in den Heizofen eingeführt, wo sie durch obere und untere Heizelemente gleichmäßig auf Erweichungstemperatur erwärmt werden. Da Klappboxen eine extrem hohe Transparenz erfordern, entscheidet die Gleichmäßigkeit der Erwärmung direkt darüber, ob nach dem Formen Wasserwellen entstehen – ein wellenförmiger optischer Defekt, der durch ungleichmäßige lokale Erwärmung verursacht wird. Bereiche, die ungleichmäßig erwärmt wurden, weisen nach dem Abkühlen eine deutlich reduzierte Lichtdurchlässigkeit auf, was die optische Qualität des Produkts direkt mindert.
Schritt 2: Formschließen und Formen mit Über-/Unterdruck
Das erweichte Blech gelangt zur Formstation, wo die Form von oben und unten geschlossen wird – gleichzeitig drückt ein Überdruck von oben und saugt ein Vakuum von unten – und presst das Blech zu einer einteiligen Struktur aus Boden, Scharnierfalte und Deckel. Die Blechdicke an der Scharnierfalte muss gleichmäßig und flexibel genug sein, um wiederholtem Öffnen und Schließen ohne Risse standzuhalten. Die Schnappverschlusskante zwischen Deckel und Boden erfordert höchste Maßgenauigkeit, um sicher und ohne Lockerung zu schließen. Nur die “Drück- und Zugwirkung” von Über- und Unterdruck ermöglicht es, das Blech vollständig in diese feinen Scharnierdetails zu dehnen und so die lokale Ausdünnung zu vermeiden, die zum Versagen des Scharniers führen kann.
Schritt 3: Stanzen, Trennen und automatisches Stapeln
Die vorgeformten Klappschachteln sind zu diesem Zeitpunkt noch mit dem Bogen verbunden. Die Stanzstation trennt mithilfe eines Schneidwerkzeugs jede einzelne Schachtel präzise ab, wobei die Klappfalzlinie erhalten bleibt. Die abgetrennten Schachteln werden vom Stapelsystem automatisch gezählt und ordentlich gestapelt und gelangen direkt in die Verpackung – ein manuelles Umgreifen ist an keiner Stelle des Prozesses erforderlich.
Eine Maschine produziert eine breite Palette von Klappdeckel-Verpackungskartons.
Der Vorteil der 3-Stationen-Thermoformmaschine mit Über- und Unterdruck besteht darin, dass durch den Wechsel zu einer anderen Form Klappboxen in verschiedenen Größen und für unterschiedliche Zwecke hergestellt werden können, wodurch die gesamte Bandbreite der in der Obst- und Lebensmittelindustrie üblichen Verpackungsbedürfnisse abgedeckt wird:
● Klappbare Obstboxen für Einzelportionen: Transparente Displayverpackung für Einzelportionen von Beeren und kleinen Früchten
● Klappboxen mit mehreren Fächern: Mit Trennwänden im Inneren, geeignet für gemischte Obstpackungen oder Obstplatten mit Dipsauce.
● Klappboxen für Kuchen und Gebäck: Tieferer Kasten mit internen Stützrippen, die ein Verrutschen des Futters während des Transports verhindern.
● Klappboxen für Salate und leichte Mahlzeiten: Mit einem flachen, breiten Deckel, der so dimensioniert ist, dass neben dem Essen auch Besteck Platz findet.
Unabhängig davon, wie sich die Produktanwendung ändert, muss die Maschine selbst nicht ersetzt werden – lediglich die Formgebungs- und Heizparameter müssen angepasst werden, was die Investitionskosten für Hersteller, die mit mehreren Verpackungsspezifikationen arbeiten, erheblich senkt.
Referenz für die Produktionseffizienz
Eine optimal konfigurierte 3-Stationen-Thermoformmaschine mit Über- und Unterdruck erreicht typischerweise eine Formgeschwindigkeit von 35–50 Zyklen pro Minute bei der Verarbeitung von PET- oder hochtransparenten PP-Klappboxen. Mit einem Mehrkavitätenwerkzeug kann die Stundenleistung je nach Boxgröße und Kavitätenanzahl etwa 10.000–20.000 Boxen betragen. Der gesamte Prozess, vom Erhitzen bis zum Stapeln, läuft vollautomatisch ab. Für die Endverpackung wird in der Regel nur ein Mitarbeiter benötigt, wodurch die Arbeitskosten im Vergleich zu einer manuellen, schrittweisen Produktion deutlich reduziert werden.



