
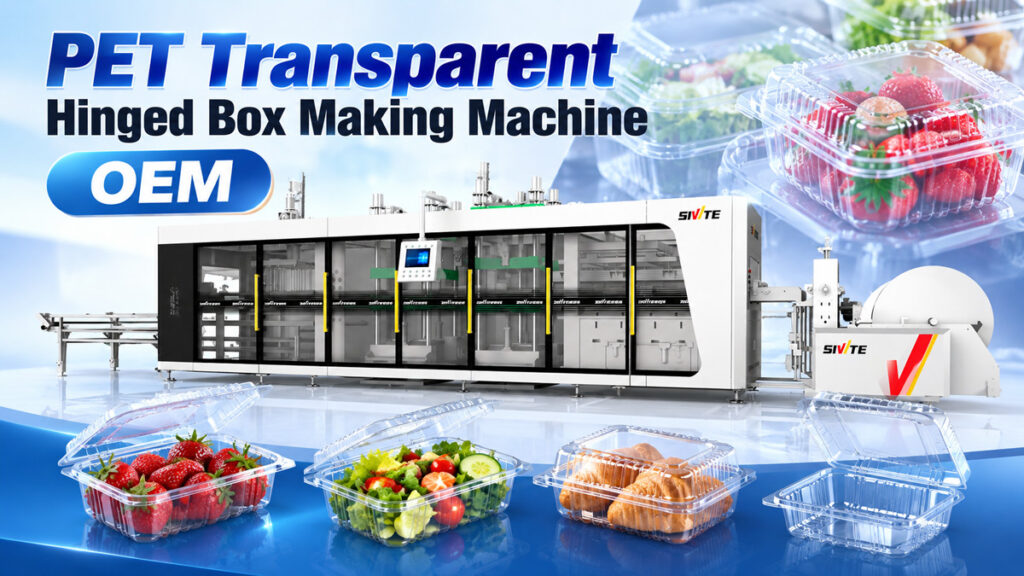
Las cajas de embalaje transparentes con tapa abatible que ves para frutas y productos de panadería tienen un nombre propio: cajas con bisagras, conocidas por su gran transparencia y una tapa que permanece conectada a la base, abriéndose y cerrándose mediante un mecanismo de bisagra. ¿Cómo se producen estas cajas en grandes cantidades? La respuesta es... Máquina para fabricar cajas con bisagras — específicamente, una presión positiva/negativa Máquina de termoformado de 3 estaciones. Este artículo desglosa el proceso de producción de cajas transparentes con bisagras, las capacidades que necesita el equipo y su eficiencia de producción real.
Materias primas comunes para cajas con bisagras
La mayoría de las cajas transparentes con bisagra del mercado están fabricadas con láminas de PET, apreciadas por su gran transparencia y sólida resistencia mecánica, lo que las convierte en la opción más común para cajas de frutas y pasteles. Algunos fabricantes también utilizan láminas de PP de alta transparencia, que soportan mejor las bajas temperaturas, ideales para cajas que deben resistir la refrigeración. Ambos materiales se pueden procesar en la misma máquina, ajustando únicamente la temperatura de calentamiento y los parámetros de conformado.
El proceso de producción de cajas transparentes con bisagras
El proceso de producción también consta de tres pasos continuos: calentamiento, conformado por presión positiva/negativa y perforación y apilamiento; sin embargo, las cajas con bisagras requieren un nivel de detalle de conformado más preciso que los contenedores comunes, especialmente en el pliegue de la bisagra y la estructura de cierre a presión.
Paso 1: Calentar y ablandar la hoja
La lámina de PET o PP de alta transparencia entra primero en el horno de calentamiento, donde las resistencias superior e inferior la calientan uniformemente hasta alcanzar la temperatura de ablandamiento. Dado que las cajas con bisagras requieren una transparencia extremadamente alta, la uniformidad del calentamiento determina directamente si aparecen marcas onduladas tras el moldeado, un defecto óptico causado por un calentamiento localizado desigual. Las zonas que se calientan de forma desigual muestran una transmisión de luz notablemente reducida una vez enfriadas, lo que perjudica directamente la calidad del producto.
Paso 2: Cierre y conformado del molde por presión positiva/negativa
La lámina ablandada se desplaza a la estación de conformado, donde el molde se cierra desde arriba y desde abajo: la presión positiva empuja activamente desde arriba mientras que el vacío extrae desde abajo simultáneamente, comprimiendo la lámina hasta formar la estructura completa de una sola pieza: base, línea de pliegue de la bisagra y tapa. El grosor de la lámina en el pliegue de la bisagra debe ser uniforme y lo suficientemente flexible como para soportar aperturas y cierres repetidos sin agrietarse, y el borde de cierre a presión entre la tapa y la base requiere una estricta precisión dimensional para permanecer cerrado de forma segura sin aflojarse. Solo la acción de "empuje y tracción" de la presión positiva/negativa puede estirar la lámina por completo hasta estos detalles finos de la bisagra, evitando el adelgazamiento localizado que provoca su fallo.
Paso 3: Perforación, separación y apilamiento automático
En este punto, las cajas con bisagras ya formadas aún están unidas a la lámina. La estación de perforación utiliza una matriz de corte para separar con precisión cada caja individual, preservando la integridad de la línea de pliegue de la bisagra. Las cajas separadas se cuentan automáticamente y se apilan ordenadamente mediante el sistema de apilamiento, pasando directamente al embalaje, sin necesidad de manipulación manual en ningún punto del proceso.
Una sola máquina produce una amplia gama de cajas de embalaje con tapa abatible.
La ventaja de la máquina termoformadora de presión positiva/negativa de 3 estaciones es que basta con cambiar de molde para producir cajas con bisagras de diferentes tamaños y usos, cubriendo así la gama de necesidades de envasado habituales en la industria frutícola y alimentaria:
● Cajas individuales de fruta con bisagra: Envase transparente para la presentación de porciones individuales de bayas y frutas pequeñas.
● Cajas con bisagras y múltiples compartimentos: Con separadores internos, utilizados para paquetes de fruta mixta o bandejas de fruta acompañadas de salsa para mojar.
● Cajas con bisagras para pasteles y productos de panadería: Caja más profunda con nervaduras de soporte internas que evitan que los alimentos se desplacen durante el transporte.
● Cajas con bisagras para ensaladas y comidas ligeras: Con una tapa plana y ancha, del tamaño adecuado para colocar los utensilios junto a la comida.
Independientemente de cómo cambie la aplicación del producto, no es necesario reemplazar la máquina en sí; solo hay que ajustar el molde de conformado y los parámetros de calentamiento, lo que reduce sustancialmente la inversión en equipos para los productores que utilizan múltiples especificaciones de envasado.
Referencia de eficiencia de producción
Una máquina de termoformado de tres estaciones con presión positiva/negativa bien configurada suele alcanzar una velocidad de 35 a 50 ciclos por minuto al procesar cajas con bisagras de PET o PP de alta transparencia. Con un molde multicavidad, la producción horaria puede llegar a aproximadamente 10 000 a 20 000 cajas, según el tamaño y el número de cavidades. Todo el proceso, desde el calentamiento hasta el apilamiento, está completamente automatizado y, por lo general, una sola máquina solo requiere un operario para el empaquetado final, lo que reduce significativamente los costes laborales en comparación con una configuración de producción manual paso a paso.



