
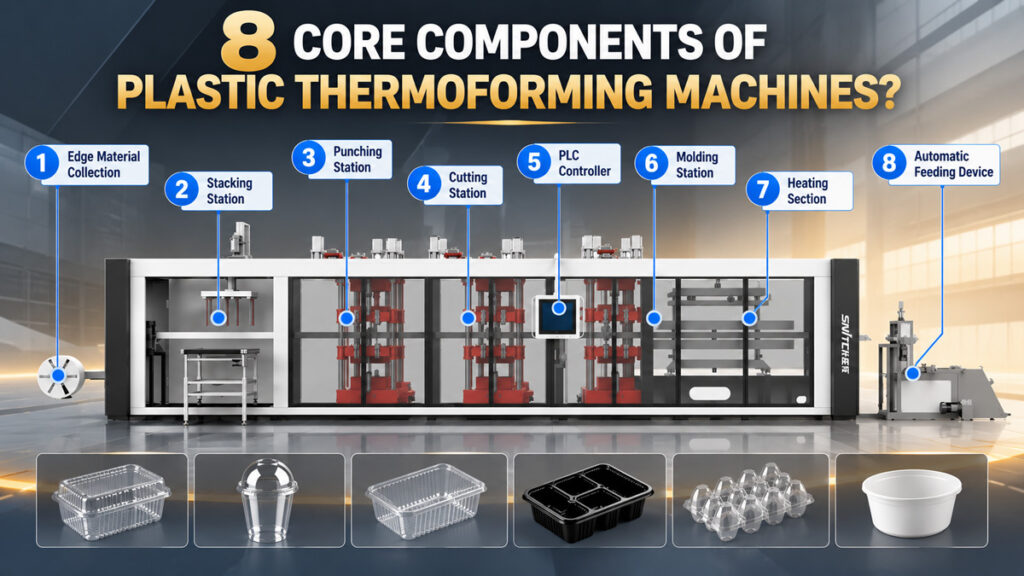
إذا كانت هذه هي تجربتك الأولى في التعامل مع آلة التشكيل الحراري للبلاستيك - سواءً أكان ذلك من خلال الاطلاع على رسومات المعدات أو رؤية الآلة في ورشة العمل - فقد يبدو العدد الكبير من الأجزاء مربكًا. ولكن عند تقسيمها حسب الوظيفة، يمكن تنظيم آلة التشكيل الحراري الأوتوماتيكية بالكامل ذات الثلاث محطات في حوالي 7-8 أنظمة أساسية، لكل منها دور محدد، تعمل معًا لإتمام عملية الإنتاج بأكملها بدءًا من تغذية الصفائح وحتى تكديس المنتج النهائي. تشرح هذه المقالة هذه المكونات الأساسية واحدًا تلو الآخر، مما يساعدك على فهم وظيفة كل جزء وكيفية ترابطها بسرعة، سواءً كنت بصدد تقييم المعدات لشرائها أو تدريب المشغلين.
لماذا يُعد فهم المكونات الأساسية أمرًا مهمًا لكل من الشراء والصيانة
يركز العديد من المشترين عند اختيار المعدات على الإنتاجية الإجمالية والسعر فقط، متجاهلين المكونات الأساسية. في الواقع، يعتمد استقرار الآلة على المدى الطويل، وتكاليف صيانتها، وكفاءة تشخيص الأعطال بشكل كبير على مدى فهمك لوظيفة كل جزء. على سبيل المثال، إذا كان سمك الصفيحة غير متساوٍ في بعض المناطق، فإن معرفة أن هذا قد يكون مرتبطًا بنظام التسخين أو نظام التبريد يُمكّنك من تحديد السبب بسرعة أكبر، بدلاً من افتراض تعطل الآلة بالكامل.
المكونات الأساسية لماكينة التشكيل الحراري الأوتوماتيكية بالكامل ذات 3 محطات
نظام التغذية (آلية فك اللفائف وتغذية الصفائح)
يقوم نظام التغذية بفك لفة المادة الورقية بسلاسة وتغذيتها إلى محطة التسخين بوتيرة ثابتة ومحددة. يتضمن هذا النظام عادةً حامل فك اللفائف، وجهازًا للتحكم في الشد، وسلاسل ماسكة. تؤثر دقة التحكم في الشد بشكل مباشر على دقة وضع الصفيحة أثناء التسخين والتشكيل اللاحقين؛ إذ يمكن أن يتسبب الشد غير المستقر في انحراف الصفيحة، مما يؤدي إلى عدم محاذاة التشكيل في المراحل اللاحقة.
نظام التدفئة (فرن التسخين وعناصر التسخين)
يقوم نظام التسخين بتسخين الصفيحة بالتساوي إلى نطاق درجة الحرارة المناسب للتشكيل. ويتكون عادةً من فرنَي تسخين علوي وسفلي، مع بلاطات تسخين أو أنابيب تسخين كوارتزية مرتبة في مصفوفة داخلية. يُعدّ تجانس التسخين المعيار الأساسي لهذا النظام؛ فإذا لم يتم تسخين منطقة ما بشكل كافٍ، ستتأثر جودة التشكيل في تلك المنطقة، مما يؤدي إلى تشكيل غير مكتمل أو سُمك غير طبيعي في تلك البقعة.
نظام التشكيل (قالب الضغط الإيجابي/السلبي ومحطة التشكيل)
يُعدّ نظام التشكيل جوهر آلة ثلاثية المحطات، حيث يستخدم نظام الضغط الموجب/السالب مع القالب لسحب أو ضغط الصفيحة المُليّنة إلى الشكل المطلوب. يطبّق نظام الضغط الموجب الضغط من الأعلى، بينما يسحب نظام الضغط السالب فراغًا من داخل القالب لتشكيل الصفيحة. وبذلك، يُنتج هذان النظامان منتجات ذات جدران رقيقة (مثل الأكواب والأغطية) بتوزيع أكثر تجانسًا لسمك الجدار وتشكيلًا أكثر دقة للتفاصيل.
نظام التثقيب (محطة القطع وقالب القطع)
يفصل نظام التثقيب المنتجات المشكلة عن الصفيحة، حيث يمثل قالب القطع المكون الأساسي له. وتحدد حدة القالب ودقة القطع مدى نظافة حواف المنتج النهائي بشكل مباشر؛ فإذا لم يتم استبدال القالب البالي أو إعادة شحذه في الوقت المناسب، فقد ينتج عنه نتوءات أو يفشل في القطع بشكل نظيف (وهي نقطة تناولناها بمزيد من التفصيل في مقالنا السابق حول الأجزاء المستهلكة).
نظام التكديس (آلية العد والتكديس التلقائية)
تتضمن الآلات الأوتوماتيكية بالكامل عادةً نظام تكديس بعد محطة التثقيب، حيث يقوم هذا النظام بحساب المنتجات النهائية تلقائيًا حتى الوصول إلى كمية محددة وتكديسها بدقة، مما يقلل من الحاجة إلى الفرز اليدوي. وتؤثر موثوقية نظام التكديس بشكل مباشر على كفاءة التعبئة والتغليف في المراحل اللاحقة، لا سيما بالنسبة للأكواب والأغطية التي تحتاج إلى تكديسها بدقة بكميات كبيرة، حيث تؤثر دقة التكديس بشكل مباشر على سرعة التعبئة والتغليف.
نظام القيادة (محركات سيرفو ومكونات هوائية)
يُوفر نظام القيادة الطاقة اللازمة لكل حركة تقوم بها الآلة. تستخدم الآلات الأوتوماتيكية بالكامل عادةً محركات سيرفو، مقترنة بمكونات هوائية، للتحكم في فتح وإغلاق القوالب، والتغذية، وغيرها من العمليات. تتميز محركات السيرفو بسرعة الاستجابة ودقة تحديد المواقع العالية، مما يسمح لمحطات التسخين والتشكيل والتثقيب بمزامنة توقيت دوراتها بشكل أدق وتقليل وقت الانتظار بين المحطات.
نظام التحكم (وحدة التحكم المنطقية القابلة للبرمجة وواجهة الإنسان والآلة)
يُعد نظام التحكم بمثابة "عقل" الآلة، حيث يستخدم وحدة تحكم منطقية قابلة للبرمجة (PLC) لتنسيق توقيت إجراءات كل محطة، بينما يقوم المشغلون بضبط درجة الحرارة والضغط ومعايير الدورة من خلال واجهة تفاعلية تعمل باللمس. يتيح نظام التحكم ذو الاستجابة السريعة ووظيفة ذاكرة المعايير القوية للآلة نفسها استدعاء المعايير المُسبقة بسرعة عند التبديل بين المنتجات أو المواد، مما يقلل من وقت التغيير.
جمع الخردة
هذه هي محطة العمل الأخيرة في الآلة. وظيفتها بسيطة للغاية، وهي جمع المخلفات المقطوعة من محطة القطع لتسهيل إعادة تدويرها واستخدامها مرة أخرى.
كيف تعمل المكونات معًا: دورة إنتاج كاملة
لنأخذ إنتاج الأكواب البلاستيكية ذات الاستخدام الواحد كمثال - تعمل دورة الإنتاج الكاملة بشكل عام على النحو التالي: يقوم نظام التغذية بتغذية الصفيحة إلى فرن التسخين بوتيرة ثابتة؛ يقوم نظام التسخين بتسخين الصفيحة إلى درجة حرارة التليين في غضون ثوانٍ؛ ثم تنتقل الصفيحة إلى محطة التشكيل، حيث يقوم نظام الضغط الإيجابي/السلبي والقالب بإكمال عملية التشكيل بالتفريغ في غضون 1-2 ثانية؛ تنتقل الصفيحة المشكلة إلى محطة التثقيب، حيث يقوم قالب القطع بفصل الأكواب الجاهزة؛ يتم عد الأكواب المقطوعة وتكديسها تلقائيًا بواسطة نظام التكديس؛ يتم تنسيق العملية بأكملها بواسطة نظام التحكم، مع قيام نظام التبريد في الوقت نفسه بوضع المنتج داخل القالب.
استنادًا إلى البيانات المقاسة من عملائنا، تُكمل آلة التشكيل الحراري الأوتوماتيكية بالكامل ذات الثلاث محطات، والمُجهزة بشكل جيد، دورة كاملة في غضون 3-5 ثوانٍ تقريبًا، ويعتمد التوقيت الدقيق على حجم المنتج وسُمك الصفيحة وعدد التجاويف. أي تأخير في استجابة أي مكون أساسي يُبطئ الدورة الإجمالية، ولهذا السبب تحديدًا، يُعد فهم دور كل جزء أمرًا بالغ الأهمية لإدارة الإنتاج اليومية، تمامًا كما هو الحال في استكشاف الأخطاء وإصلاحها.



