
المرة الأولى التي يطلع فيها العديد من المشترين على بثق ألواح البولي إيثيلين تيريفثالات (PET) عندما ينظرون إلى المعدات، يلاحظون أن آلات بثق صفائح البولي إيثيلين تيريفثالات (PET) من مختلف الشركات المصنعة تبدو متشابهة إلى حد كبير من الخارج — حيث يبدو تصميم الأسطوانة والقالب وأسطوانة التبريد متشابهاً تقريباً. ولكن بمجرد النظر إلى المكون الأساسي، وهو لولب بثق ألواح البولي إيثيلين تيريفثالات (PET)، ستجد أنه على الرغم من أن جميعها تُصنع من ’ألواح البولي إيثيلين تيريفثالات“، فإن تصميم نسبة الطول إلى القطر (L/D) للولب يختلف تمامًا بين البولي إيثيلين تيريفثالات البكر (Virgin PET) والبولي إيثيلين تيريفثالات المعاد تدويره (RPET) والبولي إيثيلين تيريفثالات الكريستالي (CPET) وألواح PETG المستخدمة في صناعة الأثاث. وهذا ليس اختيارًا تعسفيًّا من جانب الشركات المصنعة — بل يرجع إلى أن كل مادة تتمتع بخصائص فيزيائية مختلفة، ويجب أن يتحكم جهاز البثق بدقة في منحنى درجة الحرارة ووقت بقاء المادة أثناء عملية البثق بالصهر لتجنب ظهور البقع البلورية، وضعف المتانة، والاصفرار، والأسطح الباهتة في الألواح النهائية.
ما هي نسبة L/D للمسمار، ولماذا تُحدد جودة عملية البثق؟
تشير نسبة الطول إلى القطر (L/D) للبرغي إلى النسبة بين الطول الفعال للبرغي وقطره — على سبيل المثال، البرغي الذي يبلغ قطره 90 مم وطوله الفعال 3600 مم تكون نسبة L/D له 40:1. قد يبدو هذا الرقم كمعامل هندسي بسيط، لكنه يحدد بشكل مباشر المدة التي تقضيها المادة في التسخين والقص والخلط داخل المسمار، وعدد مناطق التحكم في درجة الحرارة المستقلة التي يمكن تقسيم المسمار إليها — وهو ما نسميه عادةً «زمن البقاء» و«دقة التحكم في درجة الحرارة المقسمة».
تسمح نسبة L/D الأكبر عمومًا بتقسيم المسمار اللولبي إلى عدد أكبر من مناطق التسخين والتليين، مما يجعل شدة القص وارتفاع درجة الحرارة في كل منطقة أكثر اعتدالًا وأسهل في التحكم. أما نسبة L/D الأصغر، فتركز عملية التليين في عدد أقل من المناطق، مما يوفر كفاءة أعلى؛ ولكن إذا كانت المادة أصلاً أصعب في التليين أو تحتوي على نسبة تلوث أعلى، فقد يؤدي ذلك إلى تليين غير كامل أو قص مفرط في مناطق محددة. وهذا بالضبط هو السبب في أن تصميمات المسمار تختلف بشكل ملحوظ عبر آلات بثق ألواح البولي إيثيلين تيريفثالات (PET) معالجة المواد المختلفة — ويتمثل الهدف الأساسي في استخدام نسبة الطول إلى القطر (L/D) ونظام التحكم في درجة الحرارة المقسم إلى أجزاء الذي يتناسب بشكل أفضل مع الخصائص الفيزيائية لكل مادة، مع التحكم في جودة التليين والاستقرار الحراري في الوقت نفسه.
ما هي عيوب الألواح التي تنتج عن سوء التحكم في زمن البقاء؟
التلدين غير الكامل: بقع بلورية
إذا لم تتوافق نسبة الطول إلى القطر (L/D) للبرغي مع صعوبة تليين المادة، أو إذا كان تصميم التحكم في درجة الحرارة المقسم إلى أجزاء غير كافٍ، فقد تظهر في حبيبات البولي إيثيلين تيريفثالات (PET) مناطق موضعية لم تذوب بالكامل أثناء المعالجة. وتشكل هذه الجسيمات غير المنصهرة بقعًا بلورية مرئية بمجرد أن تبرد الصفيحة — وهي ليست مجرد مشكلة مظهرية فحسب، بل تمثل أيضًا نقطة تركيز إجهاد تقلل من القوة الميكانيكية الإجمالية للصفيحة.
تاريخ حراري غير خاضع للرقابة: اصفرار، انخفاض في المتانة، سطح باهت
وعلى العكس من ذلك، إذا لم يتم ضبط التحكم في درجة الحرارة وشدة القص بشكل دقيق وفقًا لحساسية المادة الحرارية، وبقيت المادة لفترة طويلة جدًّا أو تعرضت لقص مفرط في منطقة محلية ذات درجة حرارة عالية، يتعرض البولي إيثيلين تيريفثالات (PET) للتحلل الحراري — الذي يتجلى في اصفرار اللون، وانخفاض المتانة نتيجة انقسام السلاسل الجزيئية، وظهور سطح باهت بشكل ملحوظ. البولي إيثيلين تيريفثالات (PET) هو مادة بوليستر حساسة إلى حد ما للتاريخ الحراري، ويتسارع التحلل بشكل ملحوظ عند البقاء لفترة في مناطق محددة تزيد درجة الحرارة فيها عن 270 درجة مئوية تقريبًا.
نظرًا لأن هذين النوعين من العيوب يتوافقان مع مشكلتين متعارضتين — “التليين غير الكافي” مقابل “خروج التاريخ الحراري الموضعي عن السيطرة” — يجب أن تتوافق نسبة الطول إلى القطر (L/D) للبرغي وتصميم المناطق بدقة مع سلوك انصهار كل مادة على حدة، بدلاً من اختزال القرار إلى بُعد واحد مثل “الأطول دائمًا أكثر أمانًا” أو “الأقصر دائمًا أكثر أمانًا”.”
معلمات نسبة الطول إلى القطر (L/D) للبراغي من SIVITE، استنادًا إلى أكثر من عقد من الاختبارات
بصفتها شركة تصنيع متخصصة في تصميم براغي آلات بثق صفائح البولي إيثيلين تيريفثالات (PET)، قضت شركة SIVITE، المصنعة لآلات بثق الصفائح، أكثر من عقد من الزمن في إجراء اختبارات ميدانية مكثفة على مواد البولي إيثيلين تيريفثالات (PET) البكر/الأسيتيلي (APET)، والـ RPET، والـ CPET، والـ PETG، لتتوصل تدريجيًا إلى مجموعة من معلمات نسبة L/D التي توفر أعلى مستويات الاستقرار في جودة الصفائح. هذه الأرقام ليست حسابات نظرية — بل هي نتيجة عمليات تحقق متكررة مقارنةً ببيانات الإنتاج الفعلية:
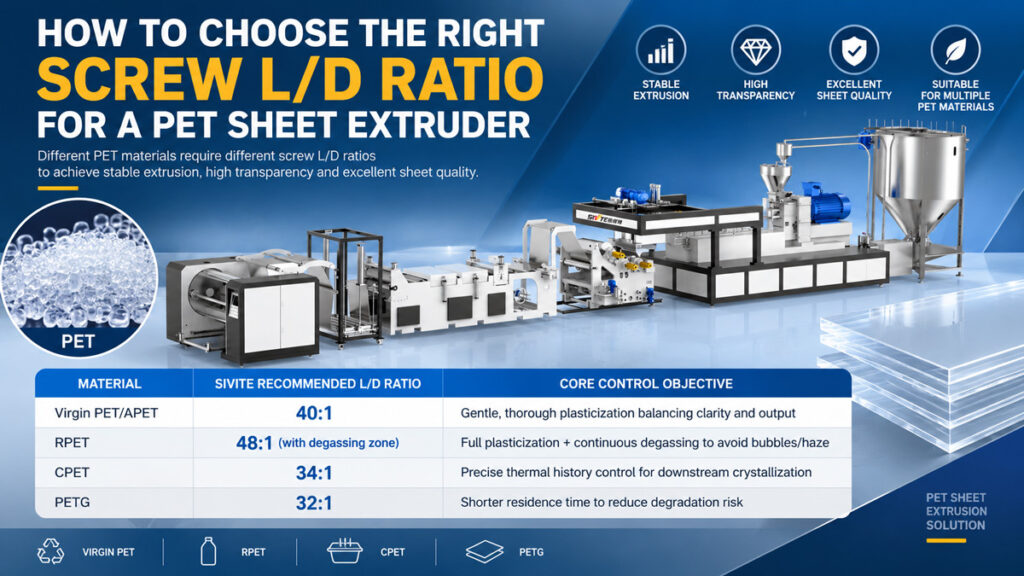
1. بولي إيثيلين تيريفثالات (PET)/بولي إيثيلين تيريفثالات المعدل (APET) البكر: نسبة الطول إلى القطر (L/D) 40:1
تتميز حبيبات البولي إيثيلين تيريفثالات (PET) أو البولي إيثيلين تيريفثالات المتقدم (APET) البكر بخصائص فيزيائية موحدة ومستويات منخفضة من الرطوبة والتلوث. تستخدم شركة SIVITE نسبة طول إلى قطر (L/D) تبلغ 40:1، مع مزيد من المناطق المقسمة للتحكم في درجة الحرارة، مما يتيح عملية تليين أكثر رقة وشمولية — مع الحفاظ على شفافية الألواح ولمعانها مع توفير إنتاج مستقر.
2. RPET: نسبة الطول إلى القطر 48:1 (مع منطقة إزالة الغازات)
يحتوي البولي إيثيلين تيريفثالات المعاد تدويره (RPET) على مستويات أعلى من الرطوبة والتلوث وتقلبات مؤشر الانسيابية (IV)، مما يجعل عملية التليين أصعب بشكل ملحوظ — كما يتطلب إزالة الرطوبة والمواد المتطايرة منخفضة الوزن الجزيئي أثناء عملية البثق. تستخدم SIVITE نسبة L/D تبلغ 48:1 للبولي إيثيلين تيريفثالات المعاد تدويره (RPET)، مع منطقة مخصصة لإزالة الغازات بالفراغ مدمجة في النظام، مما يضمن التليين الشامل مع التهوية المستمرة للمواد المتطايرة لمنع ظهور الفقاعات وعيوب التغيم في الألواح.
3. CPET: نسبة الطول إلى القطر 34:1
يُستخدم مادة CPET (البولي إيثيلين تيريفثالات المتبلور) بشكل أساسي في صناعة صواني الطعام المقاومة للحرارة والحاويات الآمنة للاستخدام في الفرن. ويتمثل الشرط المميز لهذه المادة في أن الصفيحة النهائية تحتاج إلى درجة محددة من التبلور لتتحمل التسخين في الميكروويف أو الفرن. تستخدم SIVITE نسبة L/D تبلغ 34:1 لـ CPET، مقترنةً بتحكم دقيق ومقسم إلى مراحل في درجة الحرارة، بحيث يخرج المادة المنصهرة من اللولب في حالة حرارية مناسبة لخطوة التبلور المتحكم فيها التي تلي ذلك — مما يتجنب السجل الحراري المفرط أو غير الكافي لتحقيق تبلور مستقر.
4. PETG: نسبة الطول إلى القطر 32:1
يحتوي مادة PETG (PET المعدل بالجليكول) على وحدة كوبوليمر مدمجة في بنيته الجزيئية، مما يمنحه استقرارًا حراريًا أقل نسبيًا، وعادةً ما تتم معالجته عند درجات حرارة أقل بـ 20-30 درجة مئوية من مادة PET القياسية — حيث يؤدي تشغيله لفترة طويلة جدًّا إلى حدوث تحلل حراري بسهولة. تستخدم SIVITE نسبة L/D تبلغ 32:1 لـ PETG، حيث تجمع بين مسار تلدين أقصر نسبيًا ودرجات حرارة معالجة أقل للحفاظ على وقت البقاء في المناطق ذات درجات الحرارة المرتفعة أقصر. تم التحقق من صحة هذه المعلمة وتثبيتها من خلال بيانات إنتاج واقعية واسعة النطاق على صفائح قوالب الأثاث المصنوعة من مادة PETG، مما أدى إلى خفض مخاطر التحلل الحراري بشكل موثوق مع ضمان التليين الكامل في الوقت نفسه.
الأرقام الواردة أعلاه هي المعلمات الموصى بها من قِبل SIVITE، وقد تم تلخيصها استنادًا إلى بيانات اختبارات عملية تمت على مدار أكثر من عقد من الزمن. وينبغي إجراء مزيد من الضبط الدقيق لنسبة L/D الفعلية بناءً على إنتاجية المعدات المحددة، وقيمة IV للمادة الخام، ومتطلبات التشكيل في المراحل اللاحقة.
دليل الشراء: الأسئلة التي يجب طرحها قبل تحديد نسبة L/D للمسمار
● ما هي المادة الخام الأساسية التي تستخدمها؟ هل هي مادة خام أولية أم معاد تدويرها أم مزيج منهما — وبأي نسبة — لأن ذلك يحدد صعوبة عملية التلدين واحتياجات إزالة الغازات
● هل لديكم خطط لإنتاج مواد متخصصة مثل CPET أو PETG؟ إذا كان من المقرر أن يتعامل نفس خط الإنتاج مع مواد متعددة في المستقبل، فيرجى التأكد مسبقًا من الشركة المصنعة ما إذا كان من الممكن تعديل المسمار بشكل معياري أم أن الأمر يتطلب استخدام مجموعات متعددة من المسامير
● ما مدى صرامة متطلباتك فيما يتعلق بمظهر الألواح وخصائصها الميكانيكية؟ فكلما ارتفعت متطلبات الوضوح واللمعان والمتانة، زادت الحاجة إلى مطابقة نسبة L/D والتحكم في درجة الحرارة حسب الأجزاء بدقة أكبر



