
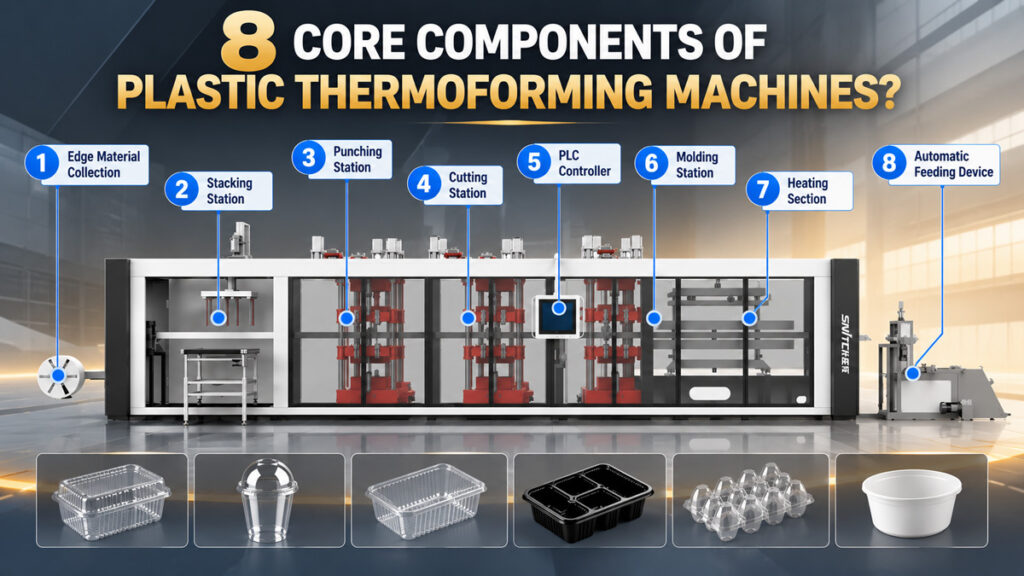
Nếu đây là lần đầu tiên bạn tiếp xúc trực tiếp với máy ép nhiệt nhựa — dù chỉ xem bản vẽ thiết bị hay nhìn thấy máy trên dây chuyền sản xuất — số lượng các bộ phận có thể khiến bạn cảm thấy choáng ngợp. Nhưng khi được phân tích theo chức năng, một máy ép nhiệt tự động 3 trạm thực chất có thể được tổ chức thành khoảng 7-8 hệ thống cốt lõi, mỗi hệ thống có một vai trò riêng biệt, cùng nhau hoạt động để thực hiện toàn bộ quy trình sản xuất từ khâu cấp phôi đến khâu xếp chồng sản phẩm hoàn thiện. Bài viết này sẽ hướng dẫn bạn từng bước một về các thành phần cốt lõi này, giúp bạn nhanh chóng hiểu được chức năng của từng bộ phận và cách chúng kết nối với nhau, cho dù bạn đang đánh giá thiết bị để mua hay đào tạo người vận hành.
Tại sao việc hiểu rõ các thành phần cốt lõi lại quan trọng đối với cả việc mua sắm và bảo trì
Nhiều người mua chỉ tập trung vào sản lượng tổng thể và giá cả khi lựa chọn thiết bị, mà bỏ qua các bộ phận cốt lõi. Trên thực tế, độ ổn định lâu dài, chi phí bảo trì và hiệu quả khắc phục sự cố của máy móc phụ thuộc rất nhiều vào việc bạn hiểu rõ chức năng của từng bộ phận như thế nào. Ví dụ, nếu độ dày tấm kim loại không đồng đều ở một số điểm, việc biết rằng điều này có thể liên quan đến hệ thống gia nhiệt hoặc hệ thống làm mát sẽ giúp bạn nhanh chóng xác định nguyên nhân, thay vì cho rằng toàn bộ máy đã bị hỏng.
Các thành phần cốt lõi của máy tạo hình nhiệt tự động hoàn toàn 3 trạm
Hệ thống cấp giấy (Cơ chế cuộn giấy và cấp giấy)
Hệ thống cấp liệu sẽ cuộn vật liệu dạng tấm ra một cách trơn tru và đưa vào trạm gia nhiệt với tốc độ ổn định. Hệ thống này thường bao gồm một giá đỡ cuộn vật liệu, một thiết bị điều khiển lực căng và các xích kẹp. Độ chính xác của việc điều khiển lực căng ảnh hưởng trực tiếp đến độ chính xác của vị trí tấm vật liệu trong quá trình gia nhiệt và tạo hình tiếp theo — lực căng không ổn định có thể khiến tấm vật liệu bị lệch, dẫn đến việc tạo hình không chính xác ở các công đoạn tiếp theo.
Hệ thống gia nhiệt (Lò nướng và các bộ phận gia nhiệt)
Hệ thống gia nhiệt làm nóng đều tấm kim loại đến phạm vi nhiệt độ thích hợp cho quá trình tạo hình. Hệ thống này thường bao gồm lò gia nhiệt trên và dưới, với các tấm gia nhiệt hoặc ống gia nhiệt bằng thạch anh được bố trí thành một dãy bên trong. Độ đồng đều của nhiệt độ là chỉ số quan trọng nhất đối với hệ thống này — nếu một khu vực nào đó không được gia nhiệt đầy đủ, chất lượng tạo hình tại vị trí đó sẽ bị ảnh hưởng, thể hiện ở việc tạo hình không hoàn chỉnh hoặc độ dày bất thường tại điểm đó.
Hệ thống tạo hình (Khuôn áp suất dương/âm và trạm tạo hình)
Hệ thống tạo hình là cốt lõi của máy 3 trạm — sử dụng hệ thống áp suất dương/âm kết hợp với khuôn, nó kéo hoặc ép tấm kim loại đã được làm mềm thành hình dạng thiết kế. Hệ thống áp suất dương tạo áp lực từ phía trên, trong khi hệ thống áp suất âm hút chân không từ bên trong khuôn để kéo tấm kim loại vào đúng hình dạng. Cả hai hệ thống này cùng nhau tạo ra các sản phẩm thành mỏng (như cốc và nắp) có độ dày thành đồng đều hơn và tạo hình chi tiết sắc nét hơn.
Hệ thống đột dập (Trạm cắt và khuôn cắt)
Hệ thống đột dập tách các sản phẩm đã được tạo hình ra khỏi tấm kim loại, với khuôn cắt là bộ phận cốt lõi. Độ sắc bén và độ chính xác khi cắt của khuôn quyết định trực tiếp độ sạch của các cạnh sản phẩm hoàn thiện — nếu khuôn bị mòn không được thay thế hoặc mài lại kịp thời, nó có thể tạo ra các gờ hoặc không cắt xuyên suốt một cách sạch sẽ (một điểm mà chúng tôi đã đề cập chi tiết hơn trong bài viết trước về các bộ phận hao mòn).
Hệ thống xếp chồng (Cơ chế đếm và xếp chồng tự động)
Các máy tự động hoàn toàn thường bao gồm một hệ thống xếp chồng sau trạm đột dập, tự động đếm sản phẩm hoàn thiện đến một số lượng nhất định và xếp chúng gọn gàng, giảm thiểu việc phân loại thủ công. Độ tin cậy của hệ thống xếp chồng ảnh hưởng trực tiếp đến hiệu quả đóng gói ở các công đoạn tiếp theo — đặc biệt đối với cốc và nắp cần được xếp gọn gàng với số lượng lớn, nơi độ chính xác khi xếp chồng ảnh hưởng trực tiếp đến tốc độ đóng gói.
Hệ thống truyền động (Động cơ servo và các bộ phận khí nén)
Hệ thống truyền động cung cấp năng lượng cho mọi hoạt động của máy. Các máy tự động hoàn toàn thường sử dụng động cơ servo, kết hợp với các bộ phận khí nén, để xử lý việc mở/đóng khuôn, cấp liệu và các hoạt động khác. Ưu điểm của hệ thống truyền động servo là phản hồi nhanh và độ chính xác định vị cao, cho phép các trạm gia nhiệt, tạo hình và đột dập đồng bộ hóa thời gian chu kỳ chặt chẽ hơn và giảm thời gian chờ giữa các trạm.
Hệ thống điều khiển (PLC và giao diện người-máy)
Hệ thống điều khiển đóng vai trò là “bộ não” của máy, sử dụng PLC để điều phối thời gian hoạt động của từng trạm, trong khi người vận hành thiết lập các thông số nhiệt độ, áp suất và chu trình thông qua giao diện người-máy (HMI) màn hình cảm ứng. Hệ thống điều khiển với khả năng phản hồi nhanh và chức năng ghi nhớ thông số mạnh mẽ cho phép cùng một máy nhanh chóng gọi lại các thông số đã được thiết lập trước khi chuyển đổi giữa các sản phẩm hoặc vật liệu, giảm thời gian chuyển đổi.
thu gom phế liệu
Đây là trạm làm việc cuối cùng của máy. Chức năng của nó rất đơn giản, đó là thu gom các mảnh vụn cắt ra từ trạm cắt để dễ dàng tái chế và tái sử dụng.
Cách các thành phần hoạt động cùng nhau: Một chu trình sản xuất hoàn chỉnh
Lấy ví dụ sản xuất cốc nhựa dùng một lần — một chu trình sản xuất hoàn chỉnh thường diễn ra như sau: hệ thống cấp liệu đưa tấm nhựa vào lò nung với tốc độ ổn định; hệ thống gia nhiệt làm nóng tấm nhựa đến nhiệt độ làm mềm trong vài giây; sau đó tấm nhựa được chuyển đến trạm tạo hình, nơi hệ thống áp suất dương/âm và khuôn hoàn thành quá trình tạo hình chân không trong 1-2 giây; tấm nhựa đã tạo hình được chuyển đến trạm dập lỗ, nơi khuôn cắt tách các cốc thành phẩm; các cốc đã cắt được đếm và xếp chồng tự động bằng hệ thống xếp chồng; toàn bộ quá trình được điều phối bởi hệ thống điều khiển, đồng thời hệ thống làm mát định vị sản phẩm bên trong khuôn.
Dựa trên dữ liệu đo được từ khách hàng của chúng tôi, một máy ép nhiệt tự động hoàn toàn 3 trạm được cấu hình tốt thường hoàn thành một chu trình đầy đủ trong khoảng 3-5 giây, thời gian chính xác phụ thuộc vào kích thước sản phẩm, độ dày tấm và số lượng khoang. Sự chậm trễ trong phản hồi từ bất kỳ thành phần cốt lõi nào cũng làm chậm chu trình tổng thể — đó chính là lý do tại sao việc hiểu vai trò của từng bộ phận lại quan trọng đối với việc quản lý sản xuất hàng ngày cũng như việc khắc phục sự cố.



