
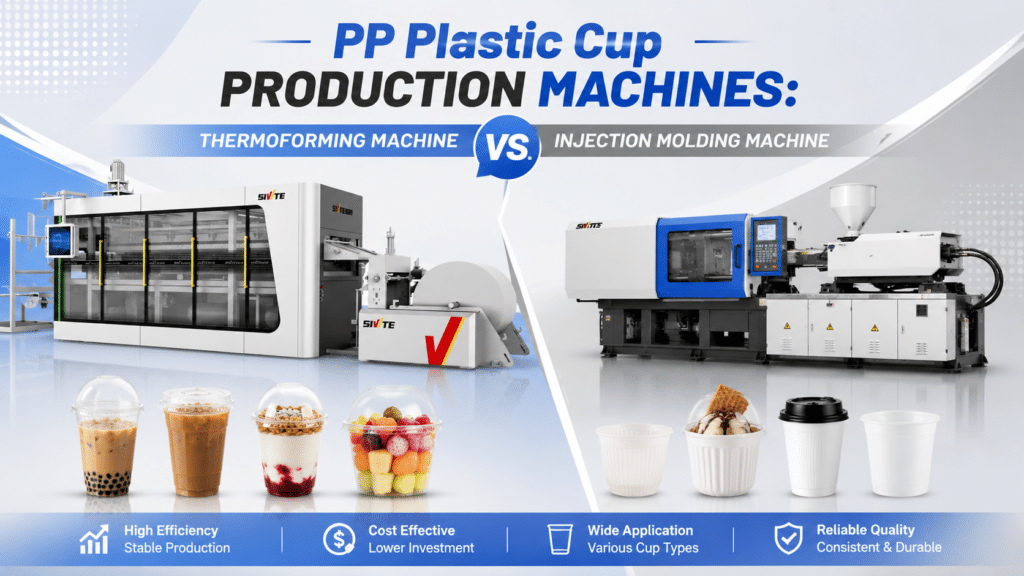
Um gleich mit dem Fazit zu beginnen: Wenn Sie Kunststoffbecher herstellen und unabhängig von den Kosten Wert auf hohe Qualität legen, entscheiden Sie sich für das Spritzgussverfahren; wenn Sie jedoch auf hohe Effizienz und strenge Kostenkontrolle abzielen, ist ein Thermoformmaschine für Kunststoffbecher ist die erste Wahl.
Das bedeutet natürlich nicht, dass mit Thermoformmaschinen hergestellte Kunststoffbecher von minderer Qualität sind; vielmehr bietet das Verfahren in bestimmten Bereichen Vorteile. Dieser Leitfaden enthält eine detaillierte Analyse beider Herstellungsverfahren – einschließlich der Funktionsprinzipien, der Investitionskosten, der Unterschiede in der Produktleistung und der geeigneten Anwendungsbereiche –, um Ihnen zu helfen, eine fundierte Entscheidung zu treffen.
Das Wichtigste zuerst: Wie die einzelnen Prozesse funktionieren
Thermoformen – Ausgehend von einer Platte
Das Thermoformen ist im Grunde ein Verfahren, bei dem Folien zum Einsatz kommen. Es beginnt nicht damit, dass Granulat direkt in eine Maschine gegeben wird – vielmehr geht es von einer Rolle Kunststofffolie aus, die zuvor extrudiert wurde. .
Der Arbeitsablauf sieht wie folgt aus:
Blattzuführung: Eine Rolle aus PP-Folie (in der Regel 0,3–2 mm dick) wird in die Thermoformmaschine eingeführt.
Heizung: Die Folie läuft zwischen Reihen von Infrarotstrahlern hindurch, wodurch sie in einen gummiartigen Zustand erweicht, ohne vollständig zu schmelzen. .
Formung: Die erweichte Folie wird mithilfe von Vakuum (Unterdruck) oder Überdruck über oder in eine Form gezogen. Viele Maschinen nutzen zudem eine „Plug-Assist“-Funktion – einen mechanischen Stößel, der die Folie in die Form drückt, bevor das Vakuum angelegt wird. .
Kühlung & Trimmeng: Die geformte Folie wird abgekühlt, und aus der Kunststoffbahn werden einzelne Becher ausgestanzt. Das verbleibende Restmaterial (Schnittabfall) wird in der Regel wieder zermahlen und in die Folienproduktion zurückgeführt. .
Moderne Hochgeschwindigkeits-Thermoformmaschinen können mit 30 bis 40 Zyklen pro Minute arbeiten, wobei in jedem Zyklus Dutzende von Bechern aus einer einzigen Folie hergestellt werden. .
Spritzguss – Angefangen bei den Granulaten
Beim Spritzgießen wird ein völlig anderer Weg eingeschlagen. Ausgangsmaterial sind Kunststoffgranulate (oder -kügelchen) und nicht Kunststoffplatten.
Der Arbeitsablauf:
Schmelzen: PP-Granulat wird in einen beheizten Zylinder eingefüllt, wo eine Schnecke den Kunststoff unter hohem Druck schmilzt und homogenisiert.
Injektion: Der geschmolzene Kunststoff wird unter hohem Druck in einen geschlossenen Stahlformhohlraum eingespritzt.
Kühlung: Der Kunststoff kühlt ab und verfestigt sich in der Form.
Auswurf: Die Form öffnet sich und der fertige Becher wird ausgeworfen – ein komplettes, einteiliges Bauteil.
Beim Spritzgießen werden Becher in einem Arbeitsgang direkt aus dem Rohmaterial hergestellt, während beim Thermoformen zunächst ein Extrusionsschritt (Herstellung der Folie) und anschließend der Formungsschritt erforderlich sind
Unterschiede in der Produktleistung (Fallstudien aus der Praxis)
Hier finden Sie einige Daten aus der Praxis aus der Produktionswerkstatt eines kambodschanischen Kunden, der unsere Maschinen zur Herstellung von Plastikbechern. In ihrem Werk werden sowohl spritzgegossene als auch thermogeformte Becher hergestellt; werfen wir einen Blick auf die tatsächlichen Unterschiede zwischen den Kunststoffbechern, die mit diesen beiden unterschiedlichen Herstellungsverfahren produziert werden.
Wandstärke und Gleichmäßigkeit
Thermogeformte Becher weisen naturgemäß eine weniger gleichmäßige Wandstärke auf. Da sich die Folie dehnt, um sich der Form anzupassen, wird das Material in den tiefgezogenen Bereichen – typischerweise an den Seitenwänden eines Bechers – dünner. Das Ergebnis? Ein Becher, der sich in der Hand möglicherweise ungleichmäßig anfühlt, mit einem dickeren Rand und einem dünneren Körper. .
Spritzgegossene Becher weisen dagegen eine äußerst gleichmäßige Wandstärke auf (in der Regel innerhalb von ±0,1 mm). Der geschmolzene Kunststoff füllt den Formhohlraum gleichmäßig aus, da er unter Druck eingespritzt wird. Dies verleiht dem Becher eine gleichmäßigere Haptik und eine höhere strukturelle Festigkeit.
Mit den Fortschritten in der Thermoformtechnologie konnte das Problem der ungleichmäßigen Wandstärke der Becher gelöst werden; die Technologie hat sich mittlerweile für wichtige Anwendungsbereiche wie Milchtee und Kaffee nahezu flächendeckend durchgesetzt, wobei die Produktqualität die Standards voll und ganz erfüllt.
Materialeigenschaften: Bei den beiden Verfahren kommen unterschiedliche PP-Typen zum Einsatz:
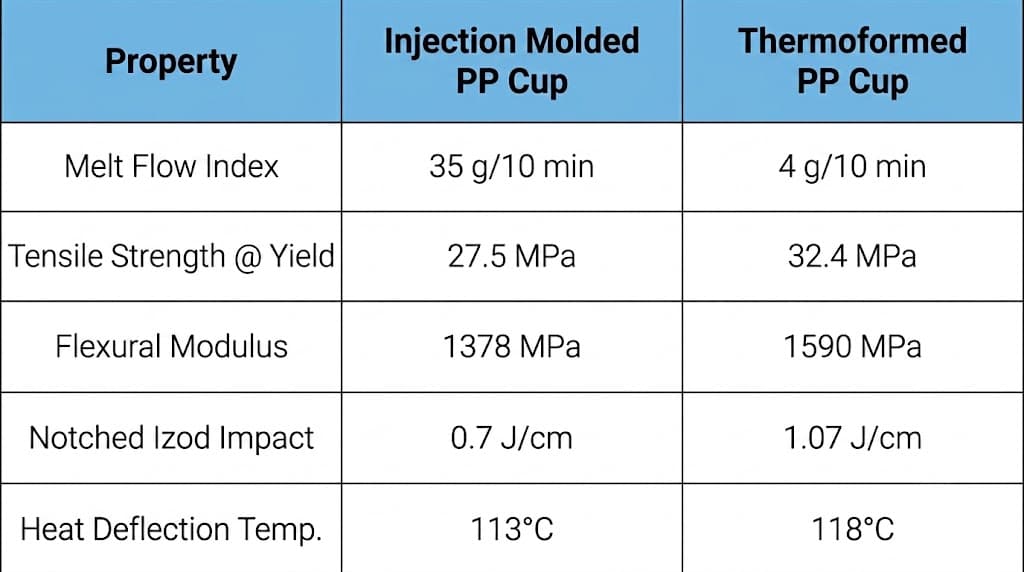
Für den thermogeformten Becher wird PP mit höherem Molekulargewicht (niedrigerer Schmelzindex) verwendet, wodurch das Material von Natur aus zäher und schlagfester ist. Für den spritzgegossenen Becher wird PP mit niedrigerem Molekulargewicht verwendet, das sich leichter in die Form gießen lässt, jedoch spröder ist. Er zeichnet sich durch eine hervorragende Transparenz aus. Thermogeformte Becher haben dünnere Wände und eine deutlich höhere Lichtdurchlässigkeit, was ihnen eine ansprechendere Optik verleiht, wenn sie mit Getränken wie Fruchtsaft oder Kaffee befüllt sind.
Kostenstruktur – Wofür Sie tatsächlich bezahlen
Hinsichtlich der Anfangsinvestition und der Betriebskosten bieten Thermoformmaschinen einen deutlichen Vorteil, da die Kosten für die Hauptanlagen um 25% bis 40% niedriger sind als die von herkömmlichen Spritzgießmaschinen. Entscheidend ist, dass das Thermoformen dank äußerst wirtschaftlicher Werkzeuge weitaus niedrigere langfristige Betriebskosten verursacht: Die Formen werden in der Regel aus leicht bearbeitbarem Aluminium gefertigt – mit Kosten zwischen $1.000 und $10.000 bei hoher Kavitätenkapazität (10–50+ Kavitäten) – während beim Spritzgießen präzisionsgefertigter, gehärteter Stahl erforderlich ist, um extremem Druck standzuhalten, was die Werkzeugkosten auf $5.000 bis über $100.000 treibt.
Für welche Option sollten Sie sich entscheiden?
Bei dieser Entscheidung geht es nicht darum, welcher Prozess “besser” ist – es geht darum, welcher Prozess zu Ihren Produktanforderungen und Ihrem Geschäftsmodell passt.
Entscheiden Sie sich für das Thermoformen, wenn:
1. Sie stellen dünnwandige Einwegbecher in großen Stückzahlen her.
2. Das Design Ihrer Tasse ist relativ einfach (keine komplexen Hinterschneidungen, Henkel oder Gewinde).
3. Sie benötigen eine höhere Schlagfestigkeit (z. B. bei Bechern, die herunterfallen oder unsanft behandelt werden).
4. Es gibt eine große Auswahl an Bechermodellen und -spezifikationen, und Sie sind auf der Suche nach geringeren Kosten für den Formenbau.
Entscheiden Sie sich für den Spritzguss, wenn:
1. Ihre Becher benötigen eine gleichmäßige Wandstärke für Stapelzwecke oder zur Heißabfüllung.
2. Sie benötigen komplexe Merkmale wie Griffe, integrierte Gewinde oder detaillierte Geometrie.
3. Sie wünschen sich eine hochwertige Haptik mit einer hervorragenden Oberflächenbeschaffenheit. .
4. Stabile, langfristige Großserienfertigung einer einzigen Spezifikation, ohne dass Formkosten berücksichtigt werden müssen.
Sollten Sie sich nach der Lektüre dieses Textes immer noch unsicher sein, welches Produkt Sie wählen sollen, können Sie mir gerne Ihre Muster zusenden; ich erstelle dann für Sie eine umfassende Analyse sowie einen Plan zur Umsetzung in der Produktion.
Häufig gestellte Fragen
F: Was ist kostengünstiger: das Thermoformen oder das Spritzgießen von Kunststoffbechern?
A: Beim Thermoformen fallen wesentlich geringere Vorlaufkosten für die Werkzeuge an ($500–$15.000 im Vergleich zu $10.000–$300.000+ beim Spritzgießen).
F: Welches Material wird beim Thermoformen im Vergleich zum Spritzgießen verwendet?
A: Beim Thermoformen wird mit PP-Platten gearbeitet, beim Spritzgießen hingegen mit PP-Granulat. Beim Thermoformen wird PP mit höherem Molekulargewicht (MFI ~4) verwendet als bei Spritzguss-Typen (MFI ~35).
F: Sind thermogeformte Becher weniger stabil als spritzgegossene Becher?
A: Nicht unbedingt. Thermoformbecher schneiden bei Falltests tatsächlich besser ab als Spritzgussbecher (kein Bruch bei 163 cm gegenüber einem Versagen bei 86 cm) und können bei einem um 27% geringeren Gewicht dieselben Anforderungen an die Belastbarkeit von oben erfüllen.
F: Was sind die wichtigsten Vorteile einer Thermoformmaschine für Kunststoffbecher?
A: Im Vergleich zum Spritzguss bieten Thermoformmaschinen für Kunststoffbecher geringere Werkzeugkosten, schnellere Designiterationen, eine höhere Schlagfestigkeit und eignen sich besser für kleinere Produktionsserien.
F: Wann sollte ich bei PP-Bechern das Thermoformen dem Spritzgießen vorziehen?
A: Wenn der Becher hohe Qualitätsanforderungen erfüllt und eine komplexe Konstruktion aufweist, sollten Sie sich für eine Spritzgießmaschine entscheiden. Wenn Sie handelsübliche Einwegbecher herstellen und Wert auf hohe Effizienz und Wirtschaftlichkeit legen, sollten Sie sich für eine Thermoformmaschine entscheiden. Dies dient lediglich als vorläufige Einschätzung.



