
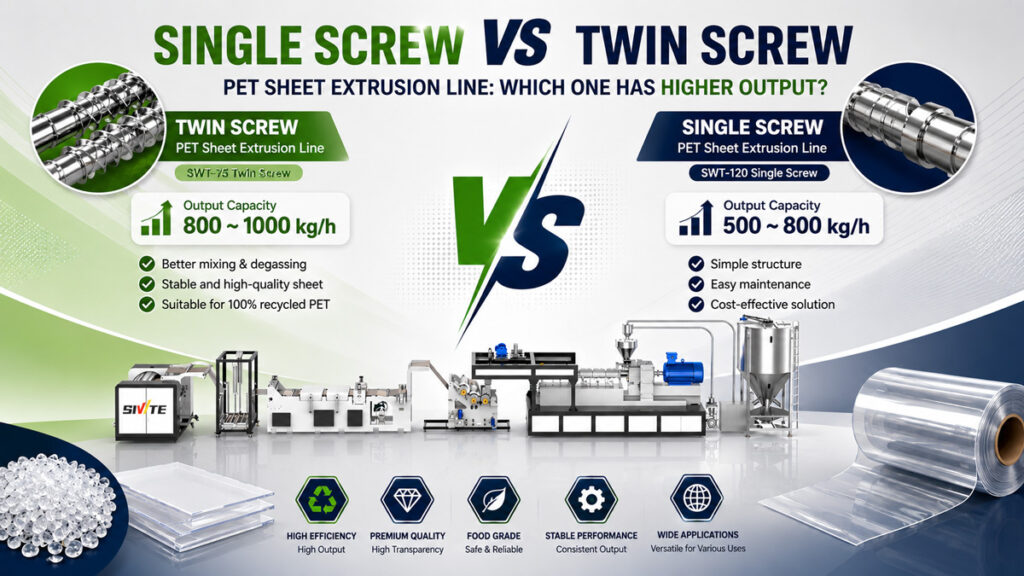
Si solo se procesa resina virgen, la diferencia en el rendimiento entre las extrusoras de un solo tornillo y las de doble tornillo no es, en realidad, tan grande como se suele pensar. Pero en cuanto se introduce PET reciclado en la mezcla, las curvas de rendimiento de ambos tipos divergen rápidamente, y esa es precisamente la razón por la que muchas fábricas se replantean si necesitan una extrusora de láminas de PET de un solo tornillo o una de doble tornillo a la hora de ampliar la producción o pasar a utilizar material reciclado. Este artículo analiza la cuestión en profundidad: de dónde proviene realmente la diferencia de rendimiento, cuándo basta con una extrusora de un solo husillo y cuándo resulta necesaria una de doble husillo.
De dónde proviene la diferencia en la producción: principios estructurales
Para comprender la brecha de producción, primero hay que entender la diferencia fundamental en la forma en que cada tipo de husillo transporta y plastifica la masa fundida.
Cómo funcionan las extrusoras de un solo tornillo
Las extrusoras de hélice única se basan en la fricción entre la hélice y la pared del cilindro para transportar el material hacia delante, y la plastificación se consigue mediante una combinación del calor de cizallamiento generado por la rotación de la hélice y el calentamiento externo del cilindro. Este diseño es bastante sensible a la uniformidad de la materia prima: cuanto más homogéneos sean el tamaño de las partículas, la densidad y el punto de fusión en todo el lote, más estable será la eficiencia de transporte. La ventaja de la extrusora de un solo tornillo es su estructura sencilla, su menor coste y su menor necesidad de mantenimiento, y ofrece un rendimiento consistentemente bueno al procesar materias primas uniformes, como los gránulos de PET virgen o APET.
Cómo funcionan las extrusoras de doble husillo
Las extrusoras de doble husillo (del tipo co-rotatorio y de engranaje, como ejemplo más común) utilizan dos husillos entrelazados para impulsar el material hacia delante. La plastificación no se basa principalmente en la fricción con la pared del cilindro, sino en el cizallamiento forzado y la mezcla entre los dos husillos. Esta característica de “transporte forzado” confiere a las extrusoras de doble husillo una tolerancia mucho mayor a las variaciones en la forma, la densidad y la humedad de la materia prima: tanto si se trata de gránulos vírgenes uniformes como de escamas de botellas recicladas de forma irregular y densidad variable, la velocidad de transporte se mantiene relativamente estable.
Cómo influye el tipo de materia prima en la producción: virgen frente a reciclada
La verdadera variable que influye en la brecha de producción no es el tornillo en sí, sino en qué medida la materia prima “altera” la eficiencia de transporte del tornillo.
Caso de material virgen: normalmente basta con un tornillo sinfín
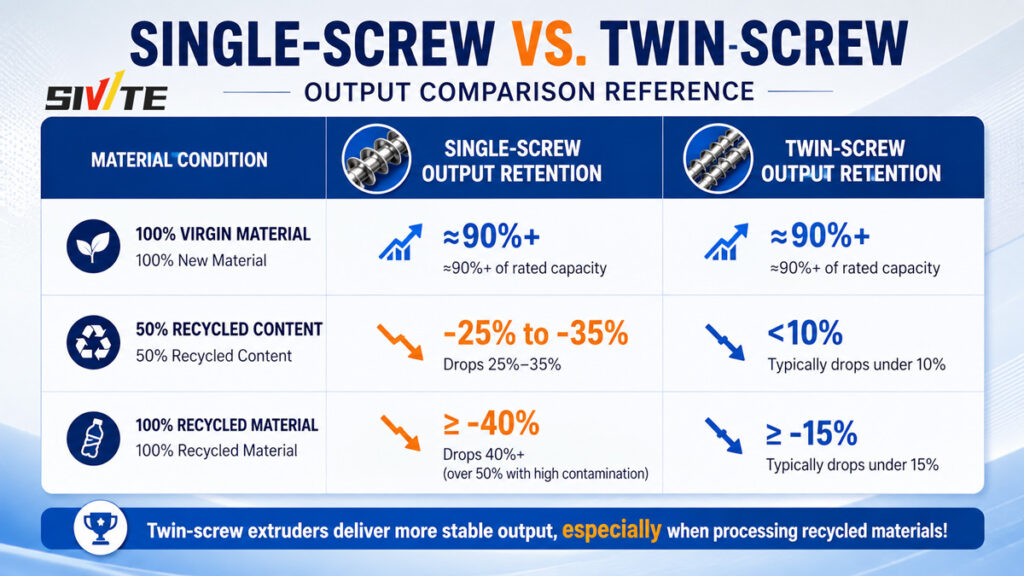
Si la materia prima son gránulos de PET virgen 100% o de APET con un tamaño de partícula uniforme, una densidad constante y una humedad controlada, una extrusora monohusillo suele poder mantener una producción de 90% o más de su capacidad nominal. En este caso, la extrusora de un solo husillo ofrece, de hecho, una mejor relación calidad-precio que la de doble husillo, gracias a los menores costes de inversión en equipamiento y de mantenimiento.
A medida que aumenta el contenido reciclado, el rendimiento de las extrusoras de un solo tornillo disminuye notablemente
· Densidad aparente irregular: Las escamas de botellas recicladas suelen tener una densidad aparente de tan solo el 40%-60% de la de los gránulos vírgenes. Dado que el volumen del canal del tornillo sinfín es fijo, una menor densidad implica un menor peso real de material transportado por unidad de tiempo.
· Comportamiento de fusión irregular: El material reciclado suele contener una mezcla de PET procedente de diferentes lotes y con distintos valores de IV. La zona de plastificación de un tornillo único no puede adaptarse dinámicamente a este estado mixto en tiempo real, lo que puede provocar una fusión insuficiente en algunas zonas y ralentizar la velocidad global de extrusión.
· Mayor contenido de humedad y de sustancias volátiles: El material reciclado suele contener más humedad. Sin un proceso de desgasificación en la zona central del cilindro, las extrusoras de un solo tornillo permiten que la humedad forme burbujas en la masa fundida, lo que obliga a los operarios a reducir la velocidad del tornillo para controlar este defecto, lo que a su vez reduce directamente la producción.
Según los datos medidos de nuestros clientes, cuando el contenido reciclado alcanza el 50%, el rendimiento de las extrusoras monohusillo suele descender entre un 25% y un 35% en comparación con el procesamiento de material virgen al 100%. Cuando el contenido reciclado alcanza el 100%, la disminución del rendimiento suele ser superior al 40% y, en casos con niveles de contaminación más elevados, puede superar el 50%.
Las extrusoras de doble husillo, gracias a su diseño de transporte forzado y al sistema de desgasificación al vacío multietapa que suelen incorporar, mantienen la pérdida de rendimiento por debajo de aproximadamente 15% incluso cuando se procesa material reciclado al 100%; por eso, las fábricas que procesan láminas recicladas se decantan casi sin excepción por las configuraciones de doble husillo.
Referencia comparativa del rendimiento de los tornos de un solo husillo frente a los de doble husillo
Ten en cuenta que las cifras anteriores reflejan el rendimiento general del sector con escamas de botella limpias y trituradas estándar. Las cifras reales variarán en función del nivel de contaminación, la fluctuación del valor IV y la configuración de desgasificación del equipo; compruébalo siempre mediante una prueba con tu propia materia prima.
Caso práctico: de un cuello de botella en la producción a duplicar la producción
Un cliente dedicado a la fabricación de bandejas termoformadas aptas para uso alimentario había utilizado anteriormente una línea de tornillo único para procesar una mezcla compuesta por un 70% de material reciclado y un 30% de material virgen; sin embargo, la producción real solo alcanzaba unos 55% de la capacidad nominal del equipo, lo que provocaba continuos retrasos en las entregas. Tras una evaluación, recomendamos cambiar a una línea de extrusión de láminas de PET de doble husillo, configurada con desgasificación al vacío en dos etapas y un sistema de filtración con cambio automático de tamices.
Tras el cambio, utilizando la misma mezcla de materiales, la producción real alcanzó unos 88% de la capacidad nominal —casi el doble de la producción—, mientras que la opacidad de la lámina y la estabilidad del espesor también mejoraron notablemente. Este caso ilustra que, si una fábrica utiliza a largo plazo material con un alto contenido de reciclado, la pérdida de producción que se produce al reducir simplemente la velocidad del tornillo para adaptarse al material cuesta, en realidad, mucho más que la diferencia de precio de una máquina de doble tornillo.
Cómo elegir: de un solo tornillo o de doble tornillo
Si la prioridad es únicamente el rendimiento, la respuesta es clara: la extrusora de doble husillo es la opción más segura, sobre todo porque no es exigente con la materia prima: tanto si se utiliza material virgen como reciclado, mantiene un rendimiento relativamente estable y elevado. Dicho esto, la elección debe basarse, no obstante, en tu combinación de producción real:
1. Si la materia prima que se utiliza es siempre material virgen 100% durante todo el año, una extrusora de un solo tornillo sigue siendo la opción más rentable, gracias a su menor coste de adquisición y a un mantenimiento más sencillo.
2. Si tu contenido reciclado supera habitualmente el 30%-40%, o si tienes previsto aumentarlo con el tiempo, una extrusora de doble husillo ofrece un rendimiento mucho más estable, y la diferencia de coste suele amortizarse antes de lo esperado.
3. Si necesitas una línea que permita alternar con flexibilidad entre material virgen y material reciclado, la extrusora de doble husillo ofrece una tolerancia significativamente mayor a las variaciones en la materia prima, lo que reduce el tiempo de inactividad dedicado a los reajustes tras los cambios de material.



