
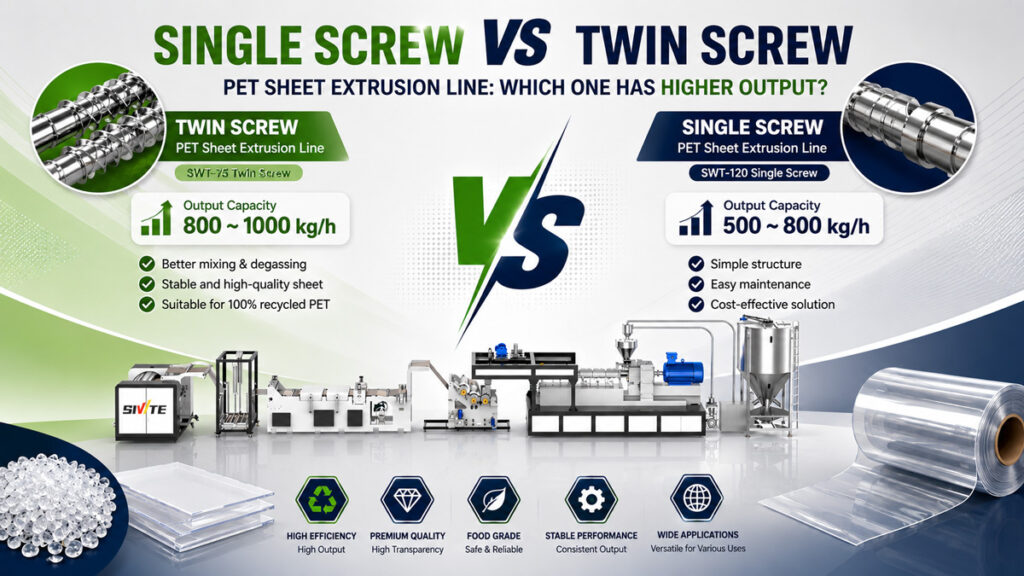
Se você estiver processando apenas resina virgem, a diferença de rendimento entre extrusoras de parafuso único e de parafuso duplo não é, na verdade, tão grande quanto se imagina. Mas, no momento em que o PET reciclado entra na mistura, as curvas de produção das duas opções divergem rapidamente — e é exatamente por isso que muitas fábricas reavaliam se precisam de uma extrusora de folha de PET de parafuso único ou de uma extrusora de folha de PET de parafuso duplo ao ampliar a produção ou mudar para material reciclado. Este artigo analisa a questão em detalhes: de onde realmente vem a diferença de produção, quando uma extrusora de parafuso único é suficiente e quando uma extrusora de parafuso duplo se torna necessária.
De onde vem a diferença na produção: princípios estruturais
Para compreender o gap de produção, é preciso, em primeiro lugar, entender a diferença fundamental na forma como cada tipo de rosca transporta e plastifica a massa fundida.
Como funcionam as extrusoras de parafuso único
As extrusoras de parafuso único dependem do atrito entre o parafuso e a parede do cilindro para transportar o material para a frente, sendo a plastificação obtida por meio de uma combinação do calor de cisalhamento gerado pela rotação do parafuso e do aquecimento externo do cilindro. Esse projeto é bastante sensível à uniformidade da matéria-prima — quanto mais próximos forem o tamanho das partículas, a densidade e o ponto de fusão em todo o lote, mais estável será a eficiência de transporte. A vantagem da extrusora de parafuso único é sua estrutura simples, menor custo e menor necessidade de manutenção — além de apresentar um desempenho consistentemente bom ao processar matérias-primas uniformes, como pellets de PET virgem ou APET.
Como funcionam as extrusoras de duplo parafuso
As extrusoras de duplo parafuso (do tipo co-rotativo, com engrenagem entre os parafusos, como exemplo comum) utilizam dois parafusos interligados para impulsionar o material para frente. A plastificação não depende principalmente do atrito com a parede do cilindro, mas sim do cisalhamento forçado e da mistura entre os dois parafusos. Essa característica de “transporte forçado” confere às extrusoras de duplo parafuso uma tolerância muito maior às variações na forma, densidade e umidade da matéria-prima — sejam pelotas virgens uniformes ou flocos de garrafas recicladas de formato irregular e densidade inconsistente, a velocidade de transporte permanece relativamente estável.
Como o tipo de matéria-prima afeta a produção: virgem x reciclada
A verdadeira variável por trás do hiato de produção não é o próprio parafuso — é o quanto a matéria-prima “prejudica” a eficiência de transporte do parafuso.
Cenário com material virgem: um parafuso único geralmente é suficiente
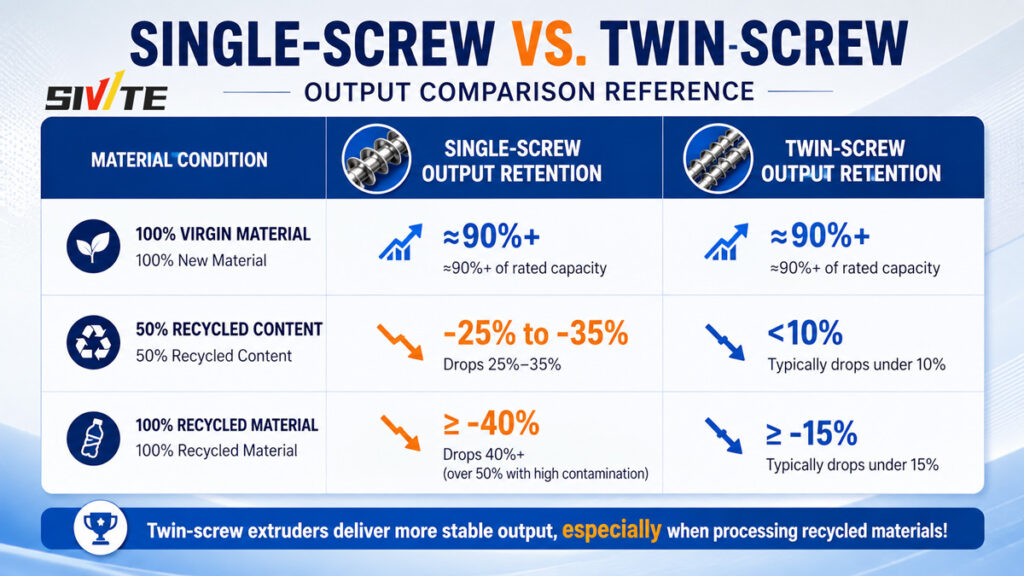
Se a matéria-prima for pellets de PET virgem 100% ou APET com granulometria uniforme, densidade consistente e umidade controlada, uma extrusora de parafuso único normalmente consegue manter a produção em 90% ou mais de sua capacidade nominal. Nesse cenário, a extrusora de parafuso único oferece, na verdade, melhor custo-benefício do que a de parafuso duplo, graças aos menores custos de investimento em equipamentos e de manutenção.
À medida que o teor de material reciclado aumenta: a produção das extrusoras de parafuso único diminui visivelmente
· Densidade aparente irregular: Os flocos de garrafas recicladas geralmente apresentam uma densidade aparente de apenas 40%-60% da densidade dos grânulos virgens. Como o volume do canal do parafuso de hélice única é fixo, uma densidade menor significa um peso real menor do material transportado por unidade de tempo.
· Comportamento de fusão inconsistente: O material reciclado costuma conter PET proveniente de diferentes lotes e com diferentes valores de IV. A zona de plastificação de um extrusor de parafuso único não consegue se ajustar dinamicamente a esse estado misto em tempo real, o que pode causar falta de fusão localizada e reduzir a velocidade geral de extrusão.
· Maior teor de umidade e de compostos voláteis: O material reciclado geralmente contém mais umidade. Sem a desgaseificação na região central do cilindro, as extrusoras de parafuso único permitem que a umidade forme bolhas na massa fundida, obrigando os operadores a reduzir a velocidade do parafuso para controlar o defeito — o que prejudica diretamente a produção.
Com base em dados medidos de nossos clientes, quando o teor de material reciclado atinge 50%, a produção das extrusoras de parafuso único geralmente cai 25%-35% em comparação com o processamento de 100% de material virgem. Quando o teor de material reciclado atinge 100%, a queda na produção é geralmente superior a 40% — e, em casos com níveis mais elevados de contaminação, pode ultrapassar 50%.
As extrusoras de dupla rosca, graças ao seu projeto de transporte forçado e ao sistema de desgaseificação a vácuo em múltiplos estágios, que geralmente está integrado, mantêm a queda na produção abaixo de aproximadamente 15%, mesmo ao processar 100% de material reciclado — e é por isso que as fábricas que processam chapas recicladas optam, quase que unanimemente, por configurações de dupla rosca.
Referência para comparação de rendimento entre rosca simples e rosca dupla
Observe que os números acima refletem o desempenho geral do setor com flocos de garrafas limpos e triturados padrão. Os números reais variam de acordo com o nível de contaminação, a flutuação do valor IV e a configuração de desgaseificação do equipamento — sempre confirme por meio de um teste utilizando sua matéria-prima real.
Estudo de caso: De um gargalo na produção à duplicação da produção
Um cliente que produz bandejas termoformadas para uso alimentício vinha utilizando uma linha de extrusão de parafuso único para processar uma mistura de 70% de material reciclado e 30% de material virgem, mas a produção efetiva atingia apenas cerca de 55% da capacidade nominal do equipamento, causando atrasos contínuos nas entregas. Após avaliação, recomendamos a mudança para uma linha de extrusão de chapas de PET de duplo parafuso, configurada com desgaseificação a vácuo em duas etapas e um sistema de filtragem com troca automática de tela.
Após a mudança, utilizando a mesma mistura de materiais, a produção real atingiu cerca de 88% da capacidade nominal — quase o dobro da produção —, enquanto a opacidade da folha e a estabilidade da espessura também melhoraram visivelmente. Esse caso ilustra que, se uma fábrica utilizar material com alto teor de reciclado a longo prazo, a perda de produção resultante da simples redução da velocidade do parafuso para se adaptar ao material, na verdade, custa muito mais do que a diferença de preço de uma máquina de parafuso duplo.
Como escolher: parafuso único ou parafuso duplo
Se a prioridade for exclusivamente a produtividade, a resposta é clara: a extrusora de dupla rosca é a opção mais segura, especialmente porque não é exigente quanto à matéria-prima — quer se trate de material virgem ou reciclado, ela mantém uma produtividade relativamente estável e elevada. Dito isso, a escolha ainda deve se basear no seu mix de produção real:
1. Se a sua matéria-prima for consistentemente material virgem 100% durante todo o ano, uma extrusora de parafuso único continua sendo a opção mais econômica, graças ao menor custo do equipamento e à manutenção mais simples
2. Se o seu teor de material reciclado ultrapassar regularmente o valor de 30%-40%, ou se você planeja aumentá-lo ao longo do tempo, uma extrusora de duplo parafuso oferece um rendimento muito mais estável — e a diferença de custo geralmente se paga mais rápido do que o esperado
3. Se for necessário alternar com flexibilidade entre material virgem e reciclado em uma única linha de produção, a extrusora de duplo parafuso oferece uma tolerância significativamente maior à variação da matéria-prima, reduzindo o tempo de inatividade gasto com reajustes após as trocas de material



