
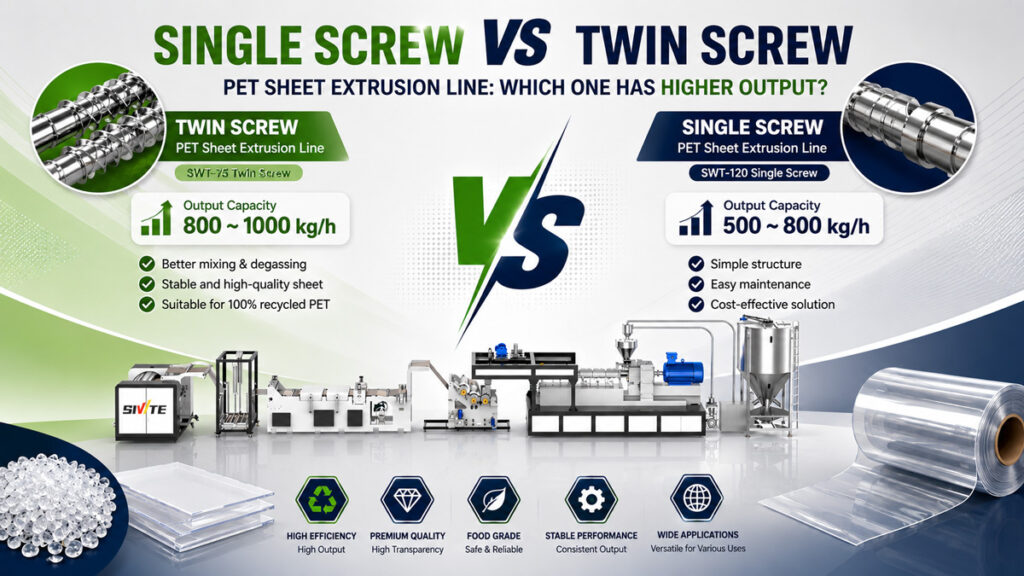
Yalnızca işlenmemiş hammadde işliyorsanız, tek vidalı ve çift vidalı ekstrüderler arasındaki üretim farkı aslında insanların sandığı kadar büyük değildir. Ancak geri dönüştürülmüş PET karışıma girdiğinde, iki ekstrüderin üretim eğrileri hızla birbirinden ayrılır — işte bu nedenle birçok fabrika, üretim kapasitesini artırırken veya geri dönüştürülmüş malzemeye geçerken, bir PET Tek Şaftlı Levha Ekstrüderine mi yoksa bir PET Çift Şaftlı Levha Ekstrüderine mi ihtiyaç duyduklarını yeniden değerlendirir. Bu makale, üretim farkının gerçekte nereden kaynaklandığını, tek vidalı ekstrüderin ne zaman yeterli olduğunu ve çift vidalı ekstrüderin ne zaman gerekli hale geldiğini ayrıntılı olarak ele almaktadır.
Çıktı Farkının Kaynağı: Yapısal İlkeler
Üretim açığını anlamak için, öncelikle her bir vida tipinin eriyiği nasıl ilettiği ve plastikleştirdiği konusundaki temel farkı anlamanız gerekir.
Tek Vidalı Ekstrüderler Nasıl Çalışır?
Tek vidalı ekstrüderler, malzemeyi ileriye taşımak için vida ile kovan duvarı arasındaki sürtünmeye dayanır; plastikleştirme ise vidanın dönüşüyle oluşan kesme ısısı ile kovanın dıştan ısıtılmasının birleşimi sayesinde sağlanır. Bu tasarım, hammaddenin homojenliğine oldukça duyarlıdır — parti genelinde parçacık boyutu, yoğunluk ve erime noktası ne kadar yakınsa, taşıma verimliliği o kadar istikrarlı olur. Tek vidalı ekstrüderlerin avantajı, basit yapısı, düşük maliyeti ve az bakım gerektirmesidir; ayrıca, işlenmemiş PET veya APET peletleri gibi homojen hammaddelerin işlenmesinde tutarlı bir performans gösterir.
Çift Vidalı Ekstrüderler Nasıl Çalışır?
Çift vidalı ekstrüderler (en yaygın örnek olarak aynı yönde dönen, birbirine geçmeli tasarım), malzemeyi ileriye doğru itmek için birbirine kenetlenen iki vida kullanır. Plastifikasyon, esas olarak kovan duvarıyla olan sürtünmeye değil, iki vida arasındaki zorlanmış kesme ve karıştırma hareketine dayanır. Bu “zorunlu taşıma” özelliği, çift vidalı ekstrüderlere hammaddenin şekli, yoğunluğu ve nemindeki değişikliklere karşı çok daha yüksek bir tolerans sağlar — ister homojen işlenmemiş peletler ister düzensiz şekilli, yoğunluğu tutarsız geri dönüştürülmüş şişe pulları olsun, taşıma hızı nispeten sabit kalır.
Hammadde Türünün Üretimi Nasıl Etkilediği: İşlenmemiş ve Geri Dönüştürülmüş
Üretim açığının ardındaki asıl değişken, vidanın kendisi değil; hammaddenin vidanın taşıma verimliliğini ne kadar “bozduğu”dur.
İşlenmemiş Malzeme Senaryosu: Tek Vidalı Sıkıştırıcı Genellikle Yeterlidir
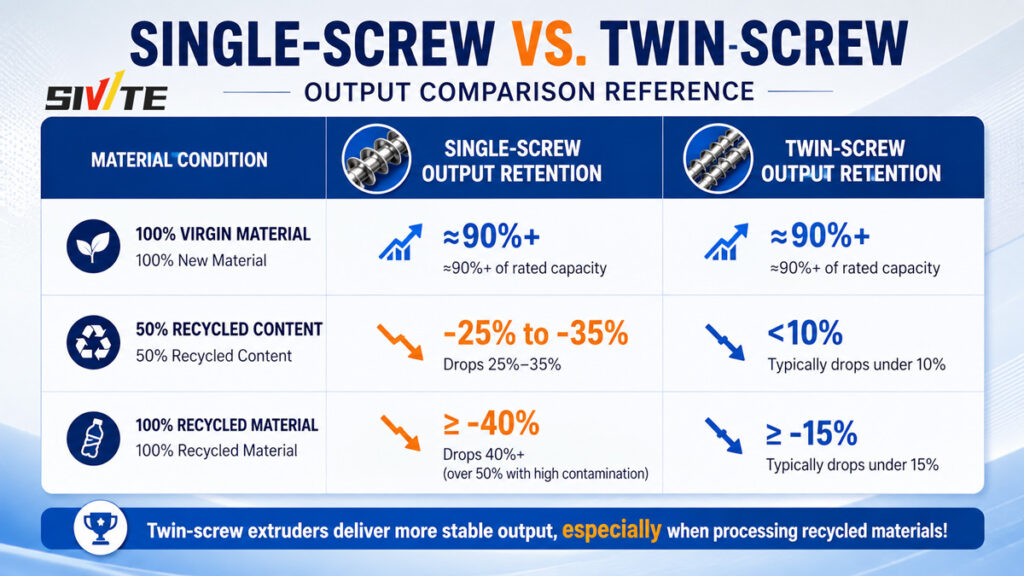
Hammadde, homojen parçacık boyutu, tutarlı yoğunluk ve kontrollü nem oranına sahip 100% işlenmemiş PET veya APET peletleri ise, tek vidalı ekstrüder genellikle nominal kapasitesinin %’si veya daha fazlasında üretim seviyesini koruyabilir. Bu senaryoda, daha düşük ekipman yatırımı ve bakım maliyetleri sayesinde tek vidalı ekstrüder, çift vidalı ekstrüderden daha iyi bir değer sunar.
Geri Dönüştürülmüş Malzeme Oranı Arttıkça: Tek Vidalı Makinenin Üretimi Belirgin Şekilde Düşüyor
· Düzensiz yığın yoğunluğu: Geri dönüştürülmüş şişe pullarının yığın yoğunluğu, genellikle işlenmemiş peletlerin yoğunluğunun yalnızca 40%-60%'si kadardır. Tek vidalı konveyörün kanal hacmi sabit olduğundan, yoğunluğun düşük olması, birim zaman başına taşınan gerçek malzeme ağırlığının daha az olduğu anlamına gelir.
· Tutarsız erime davranışı: Geri dönüştürülmüş malzemede genellikle farklı partilerden ve farklı IV değerlerine sahip PET’ler bir arada bulunur. Tek vidalı bir ekstrüderin plastikleştirme bölgesi, bu karışık duruma gerçek zamanlı olarak dinamik bir şekilde uyum sağlayamaz; bu da yerel düzeyde yetersiz erimeye neden olabilir ve genel ekstrüzyon hızını düşürebilir.
· Daha yüksek nem ve uçucu madde içeriği: Geri dönüştürülmüş malzeme genellikle daha fazla nem içerir. Gövdenin orta kısmında gaz giderme işlemi yapılmadığında, tek vidalı ekstrüderlerde nem eriyik içinde kabarcıklar oluşturur ve bu da operatörleri, bu kusuru kontrol altına almak için vida hızını düşürmeye zorlar; bu da üretim verimini doğrudan düşürür.
Müşterilerimizden elde edilen ölçüm verilerine göre, geri dönüştürülmüş malzeme oranı ’ye ulaştığında, tek vidalı ekstrüderin üretim kapasitesi, 0 işlenmemiş malzemeye kıyasla genellikle -35 oranında düşer. Geri dönüştürülmüş malzeme oranı 0%'ye ulaştığında, üretim düşüşü genellikle %'nin üzerindedir ve kirlilik seviyelerinin daha yüksek olduğu durumlarda %'yi aşabilir.
Çift vidalı ekstrüderler, zorlamalı taşıma tasarımları ve genellikle entegre edilmiş çok aşamalı vakumla gaz giderme sistemleri sayesinde, 0 geri dönüştürülmüş malzeme kullanıldığında bile verim düşüşünü yaklaşık %'nin altında tutar; işte bu nedenle, geri dönüştürülmüş levha işleyen fabrikalar neredeyse istisnasız olarak çift vidalı konfigürasyonları tercih eder.
Tek Vidalı ve Çift Vidalı Üretim Karşılaştırması Referansı
Yukarıdaki rakamların, standart olarak temizlenmiş ve kırılmış şişe pulları kullanılarak elde edilen genel sektör performansını yansıttığını lütfen unutmayın. Gerçek rakamlar, kirlilik düzeyine, IV değerindeki dalgalanmalara ve ekipmanın gaz giderme yapılandırmasına göre değişiklik gösterecektir — her zaman kendi hammaddelerinizi kullanarak bir deneme çalışmasıyla bunu teyit ediniz.
Vaka Çalışması: Üretimdeki Darboğazdan Üretimin İki Katına Çıkmasına
Gıda sınıfı ısıyla şekillendirilmiş tepsiler üreten bir müşteri, daha önce 70% geri dönüştürülmüş ve 30% işlenmemiş hammadde karışımını işlemek için tek vidalı bir hat kullanıyordu; ancak gerçek üretim, ekipmanın nominal kapasitesinin yalnızca yaklaşık 55%’sine ulaşabiliyordu ve bu durum sürekli teslimat gecikmelerine neden oluyordu. Değerlendirme sonucunda, iki aşamalı vakumlu gaz giderme ve otomatik süzgeç değiştirme filtreleme sistemi ile donatılmış çift vidalı bir PET levha ekstrüzyon hattına geçilmesini önerdik.
Değişikliğin ardından, aynı malzeme karışımı kullanılarak, gerçek üretim nominal kapasitenin yaklaşık 88% seviyesine ulaştı — bu da üretimin neredeyse iki katına çıkması anlamına geliyordu — ayrıca levhalardaki bulanıklık ve kalınlık istikrarı da gözle görülür şekilde iyileşti. Bu örnek, bir fabrikanın yüksek oranda geri dönüştürülmüş malzemeyi uzun vadede kullanması durumunda, malzemeye uyum sağlamak için sadece vida hızını düşürmek suretiyle feda edilen üretimin, aslında çift vidalı bir makinenin fiyat farkından çok daha pahalıya mal olduğunu göstermektedir.
Nasıl Seçilir: Tek Vidalı mı, Çift Vidalı mı?
Eğer öncelik yalnızca üretim miktarıysa, cevap açıktır: çift vidalı makine daha güvenli bir seçimdir; özellikle de hammadde konusunda seçici olmadığı için — ister işlenmemiş ister geri dönüştürülmüş malzeme kullanılıyor olsun, nispeten istikrarlı ve yüksek bir üretim seviyesini korur. Bununla birlikte, seçim yine de gerçek üretim karışımınıza göre yapılmalıdır:
1. Hammaddeniz yıl boyunca sürekli olarak 100% işlenmemiş malzeme ise, daha düşük ekipman maliyeti ve daha basit bakım sayesinde tek vidalı ekstrüder daha uygun maliyetli bir seçenek olmaya devam eder
2. Geri dönüştürülmüş malzeme oranınız düzenli olarak 30%-40%’yi aşıyorsa veya zaman içinde bu oranı artırmayı planlıyorsanız, çift vidalı ekstrüder çok daha istikrarlı bir üretim sağlar — ve maliyet farkı genellikle beklenenden daha kısa sürede kendini amorti eder
3. İşlenmemiş ve geri dönüştürülmüş malzeme arasında esnek bir şekilde geçiş yapmak için tek bir üretim hattına ihtiyacınız varsa, çift vidalı sistem hammadde farklılıklarına karşı önemli ölçüde daha fazla tolerans sağlar ve malzeme değişiklikleri sonrasında yeniden ayarlama için harcanan arıza süresini azaltır



