
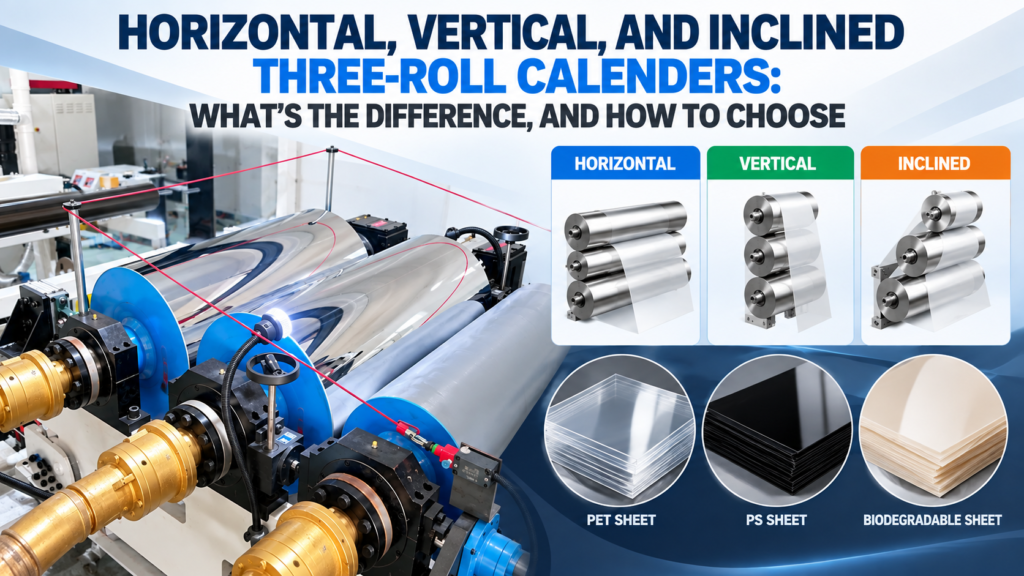
Se você prestou atenção aos diferentes fabricantes...’ extrusora de chapas Ao analisar as linhas de produção, você notará que os três rolos de resfriamento e calandragem não estão dispostos da mesma maneira em todos os modelos — alguns ficam em linha reta horizontal, outros empilhados verticalmente e outros ainda em ângulo. Essas não são apenas diferenças estéticas; quando uma extrusora de chapas e uma calandra de três rolos trabalham juntas, a disposição dos rolos é uma escolha estrutural feita para atender às necessidades específicas de espessura da chapa, material e produção. Este artigo detalha as diferenças entre as configurações horizontais, verticais e inclinadas da calandra de três rolos, ajudando você a entender por que existem tantos layouts diferentes e qual deles se adapta a cada cenário de produção.
Para que serve, de fato, um calendário de três rolos?
Antes de abordar as diferenças, vale a pena esclarecer o papel que um calendário de três rolos desempenha no linha de extrusão de chapasO metal fundido que sai da matriz é macio e sem suporte, precisando passar por três rolos com temperatura controlada para ser prensado e resfriado, transformando-se em uma chapa com espessura e acabamento superficial precisos. Os três rolos formam duas folgas de contato, e o metal fundido passa por ambas em sequência para completar a conformação inicial e o resfriamento — o espaçamento entre as folgas de contato determina diretamente a espessura final da chapa.
Como o ângulo de entrada do material fundido na zona de contato, o comprimento do percurso de resfriamento da chapa e o espaço disponível na fábrica variam, a indústria desenvolveu três layouts principais ao longo do tempo: calandras de três rolos horizontais, verticais e inclinadas.
Diferenças estruturais e funcionais entre os três layouts
1. Calandra horizontal de três rolos
Uma calandra horizontal de três rolos dispõe os três rolos em linha reta horizontal, com o material fundido proveniente da matriz alimentando verticalmente para baixo, em direção ao primeiro ponto de contato. Esta é a estrutura mais simples — os operadores podem realizar a maioria dos ajustes, limpezas e trocas de rolos pela frente, proporcionando boa visibilidade e facilidade de manutenção. Por ser relativamente compacta e tecnologicamente consolidada, a configuração horizontal é amplamente utilizada para folhas de uso geral de espessura baixa a média (como folhas padrão de APET ou PS para embalagens blister), tornando-se uma das opções mais econômicas disponíveis no mercado atualmente.
2. Calandra vertical de três rolos
Uma calandra vertical de três rolos empilha os três rolos um sobre o outro, com o metal fundido entrando na zona de contato horizontalmente a partir da matriz, enquanto a chapa esfria ao se deslocar verticalmente para baixo (ou para cima). A maior vantagem desse layout é a sua pequena área ocupada — em instalações com espaço horizontal limitado, um arranjo vertical economiza área, enquanto o caminho de resfriamento vertical também proporciona à chapa um tempo de resfriamento mais natural, tornando-o ideal para a produção de chapas de baixa espessura, onde a eficiência de resfriamento é crucial.
3. Calandra inclinada de três rolos
Uma calandra inclinada de três rolos posiciona os três rolos em um ângulo, entre a horizontal e a vertical. A principal vantagem desse layout é que ele utiliza a gravidade para auxiliar o fluxo do material fundido para a zona de contato de forma mais natural — para chapas mais espessas ou materiais fundidos de maior viscosidade (como PC, ABS ou chapas de PP de gramatura mais alta), a inclinação ajuda o material fundido a se espalhar de maneira mais uniforme na zona de contato, reduzindo a variação de espessura causada pelo acúmulo irregular do material fundido. O layout inclinado também oferece um equilíbrio entre acessibilidade para manutenção e espaço ocupado.
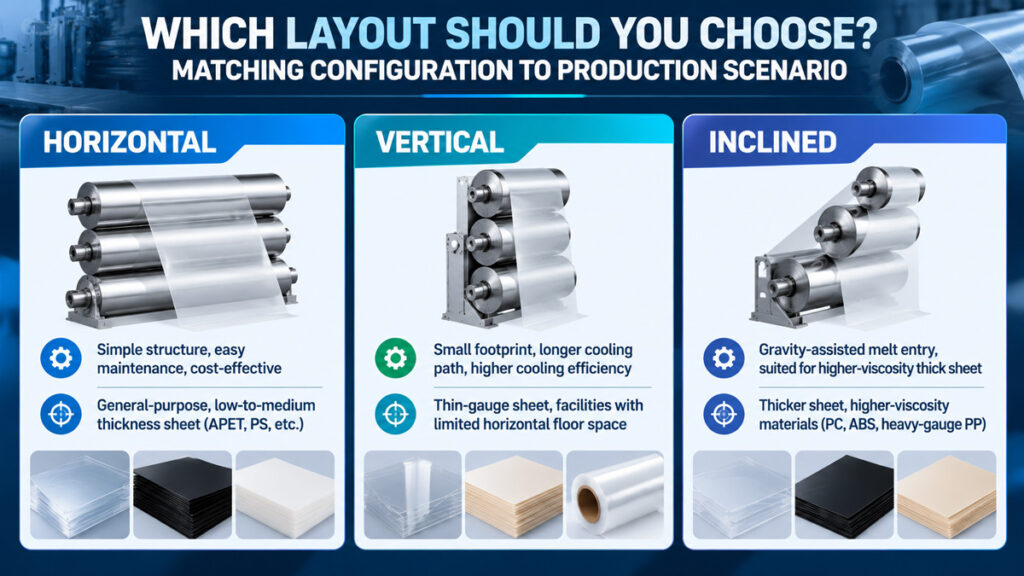
Observe que esta tabela reflete as tendências gerais do setor. A seleção real ainda deve levar em consideração as condições reais da fábrica, a faixa de espessura de chapa desejada e as metas de produção — vale a pena discutir suas necessidades reais de material e espessura diretamente com o fabricante durante a seleção do equipamento.
Como o layout do rolo afeta a qualidade real da folha
A escolha do layout dos rolos acaba se refletindo em duas métricas de qualidade perceptíveis: uniformidade da espessura e acabamento da superfície.
A uniformidade da espessura depende principalmente da distribuição uniforme do material fundido ao entrar na zona de contato. Se o material se acumula de forma irregular ou flui de maneira inconsistente antes de atingir a zona de contato, a distribuição da pressão nessa zona torna-se desigual, causando variações na espessura ao longo da largura da chapa. É exatamente por isso que chapas mais espessas e materiais de maior viscosidade tendem a apresentar melhor desempenho em um layout inclinado, já que o ângulo permite que a gravidade auxilie a dispersão do material fundido de forma mais natural.
O acabamento superficial, por sua vez, depende mais da precisão com que a temperatura da superfície do cilindro é controlada e do comprimento do percurso de resfriamento entre os cilindros. Como o layout vertical oferece um percurso de resfriamento relativamente mais longo, ele geralmente proporciona melhor brilho superficial e menor opacidade na produção de chapas finas de alta transparência.



