
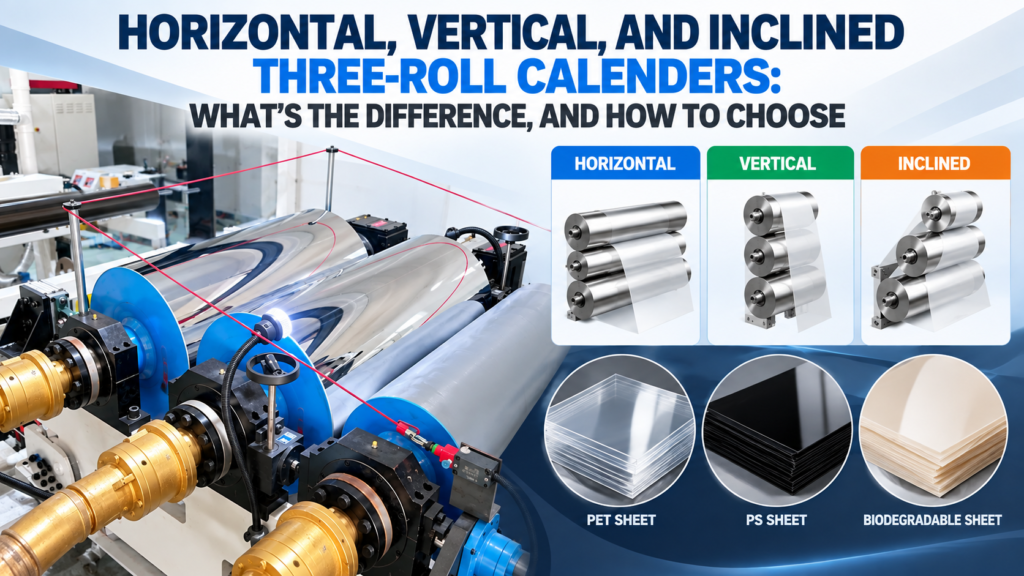
Wenn Sie auf die verschiedenen Hersteller geachtet haben’ Plattenextruder Sie werden feststellen, dass die drei Kühl- und Kalanderwalzen nicht überall gleich angeordnet sind – manche verlaufen in einer geraden horizontalen Linie, andere sind vertikal gestapelt und wieder andere schräg angeordnet. Dies sind nicht nur optische Unterschiede; wenn ein Blechextruder und ein Dreiwalzenkalander zusammenarbeiten, ist die Walzenanordnung eine strukturelle Entscheidung, die auf die jeweilige Blechdicke, das Material und die Produktionsanforderungen abgestimmt ist. Dieser Artikel erläutert die Unterschiede zwischen horizontalen, vertikalen und geneigten Dreiwalzenkalanderkonfigurationen und hilft Ihnen zu verstehen, warum es so viele verschiedene Layouts gibt und welches für welches Produktionsszenario geeignet ist.
Was genau leistet ein Dreiwalzenkalierer?
Bevor wir auf die Unterschiede eingehen, lohnt es sich, die Rolle zu klären, die ein Dreirollenkalender spielt. BlechextrusionsanlageDie aus der Düse austretende Schmelze ist weich und ungestützter Natur und muss drei temperaturkontrollierte Walzen durchlaufen, um zu einem Blech mit präziser Dicke und Oberflächengüte verpresst und abgekühlt zu werden. Die drei Walzen bilden zwei Walzenspalte, durch die die Schmelze nacheinander läuft, um die erste Formgebung und Abkühlung abzuschließen – der Abstand der Walzenspalte bestimmt direkt die endgültige Blechdicke.
Da der Schmelzeeintrittswinkel in den Walzenspalt, die Länge des Blechkühlwegs und die verfügbare Fabrikfläche variieren, haben sich in der Industrie im Laufe der Zeit drei gängige Bauweisen herausgebildet: horizontale, vertikale und geneigte Dreiwalzenkalander.
Strukturelle und funktionale Unterschiede zwischen den drei Layouts
1. Horizontaler Dreiwalzenkalander
Ein horizontaler Dreiwalzenkalander ordnet die drei Walzen in einer geraden horizontalen Linie an. Die Schmelze aus der Düse wird senkrecht nach unten in den ersten Walzenspalt geleitet. Dies ist die einfachste Bauweise – die Bediener können die meisten Justierungs-, Reinigungs- und Walzenwechselarbeiten von der Vorderseite der Walzen aus durchführen, was gute Sicht und einfache Wartung ermöglicht. Dank seiner relativ kompakten Bauweise und ausgereiften Technologie wird die horizontale Anordnung häufig für dünne bis mitteldicke, universell einsetzbare Platten (wie z. B. Standard-APET- oder PS-Platten für Blisterverpackungen) verwendet und zählt damit zu den kostengünstigsten Optionen auf dem Markt.
2. Vertikaler Dreiwalzenkalander
Ein vertikaler Dreiwalzenkalander stapelt die drei Walzen übereinander. Die Schmelze tritt horizontal aus der Düse in den Walzenspalt ein, während das Blech vertikal nach unten (oder oben) abkühlt. Der größte Vorteil dieser Bauweise ist der geringe Platzbedarf: In Produktionsstätten mit begrenzter horizontaler Fläche spart die vertikale Anordnung effektiv Stellfläche. Zudem ermöglicht der vertikale Kühlweg dem Blech eine natürlichere Abkühlzeit, wodurch sich das Verfahren besonders für die Herstellung dünner Bleche eignet, bei denen eine hohe Kühlleistung entscheidend ist.
3. Schräger Dreiwalzenkalander
Ein geneigter Dreiwalzenkalander positioniert die drei Walzen in einem Winkel zwischen horizontal und vertikal. Der Hauptvorteil dieser Anordnung liegt darin, dass die Schwerkraft den Schmelzefluss in den Walzenspalt optimiert. Bei dickeren Blechen oder Schmelzen mit höherer Viskosität (wie z. B. PC, ABS oder dickeren PP-Blechen) sorgt die Neigung für eine gleichmäßigere Verteilung der Schmelze im Walzenspalt und reduziert so Dickenabweichungen durch ungleichmäßigen Schmelzeaufbau. Die geneigte Anordnung bietet zudem einen guten Kompromiss zwischen Wartungsfreundlichkeit und Platzbedarf.
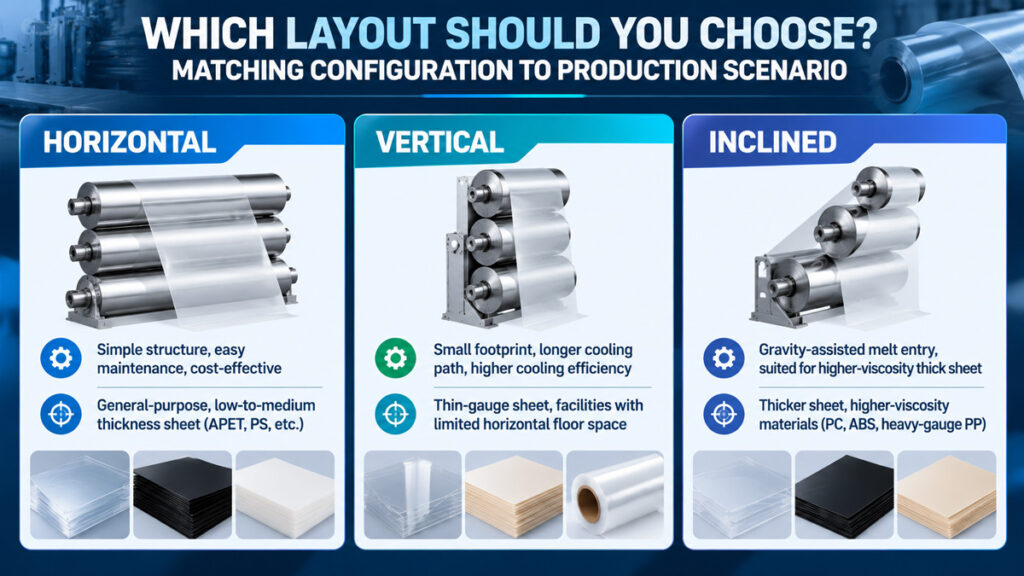
Diese Tabelle spiegelt allgemeine Branchentrends wider. Die tatsächliche Auswahl sollte jedoch weiterhin die realen Bedingungen in der Fertigung, den angestrebten Blechdickenbereich und die Produktionsziele berücksichtigen. Es empfiehlt sich, Ihre konkreten Material- und Dickenanforderungen während der Geräteauswahl direkt mit dem Hersteller zu besprechen.
Wie sich das Rollenlayout auf die tatsächliche Blechqualität auswirkt
Die Wahl des Walzenlayouts schlägt sich letztendlich in zwei wahrnehmbaren Qualitätsmerkmalen nieder: Dickengleichmäßigkeit und Oberflächengüte.
Die Gleichmäßigkeit der Blechdicke hängt maßgeblich davon ab, ob sich die Schmelze beim Eintritt in den Walzenspalt gleichmäßig verteilt. Verläuft die Schmelze ungleichmäßig oder fließt sie inkonsistent, bevor sie den Walzenspalt erreicht, wird die Druckverteilung im Walzenspalt ungleichmäßig, was zu Dickenabweichungen über die Blechbreite führt. Genau deshalb ist bei dickeren Blechen und Materialien mit höherer Viskosität eine geneigte Walzenanordnung vorteilhaft, da der Winkel die Schwerkraft nutzt, um die Schmelze natürlicher zu verteilen.
Die Oberflächengüte hängt hingegen stärker von der Präzision der Walzenoberflächentemperaturregelung und der Länge des Kühlwegs zwischen den Walzen ab. Da die vertikale Anordnung einen relativ längeren Kühlweg bietet, erzielt sie bei der Herstellung dünner, hochtransparenter Folien oft einen besseren Oberflächenglanz und eine geringere Trübung.



