
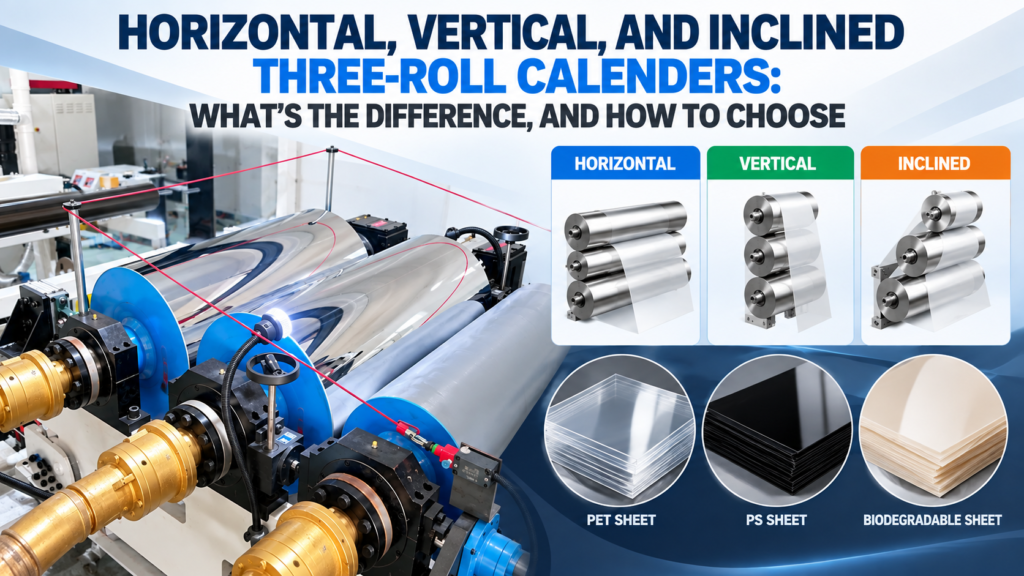
Если вы обращали внимание на разных производителей’ экструдер листового материала На линиях вы заметите, что три охлаждающих и каландровых валка расположены по-разному — некоторые находятся в прямой горизонтальной линии, некоторые расположены вертикально, а другие — под углом. Это не просто косметические различия; когда экструдер для листового проката и трехвалковый каландр работают вместе, расположение валков — это структурный выбор, сделанный с учетом конкретной толщины листа, материала и требований к производительности. В этой статье подробно рассматриваются различия между горизонтальными, вертикальными и наклонными конфигурациями трехвалковых каландров, что поможет вам понять, почему существует так много вариантов компоновки и какой из них подходит для какого сценария производства.
Для чего на самом деле нужен трехвалковый календарь?
Прежде чем перейти к различиям, стоит уточнить роль трехрулонного календаря в линия экструзии листового материалаРасплав, выходящий из фильеры, мягкий и не имеет подложки, и ему необходимо пройти через три терморегулируемых валка, чтобы быть спрессованным и охлажденным в лист с точной толщиной и качеством поверхности. Три валка образуют два зазора между ними, и расплав проходит через оба зазора последовательно, чтобы завершить начальную формовку и охлаждение — расстояние между зазорами напрямую определяет конечную толщину листа.
Поскольку угол входа расплава в зону зазора, длина пути охлаждения листа и доступная площадь производственных помещений варьируются, в отрасли со временем были разработаны три основные компоновки: горизонтальные, вертикальные и наклонные трехвалковые каландры.
Структурные и функциональные различия между тремя вариантами планировки.
1. Горизонтальный трехвалковый каландр
Горизонтальный трехвалковый каландр располагает три валка в прямой горизонтальной линии, при этом расплав из матрицы подается вертикально вниз в первый зазор. Это самая простая конструкция — операторы могут выполнять большинство операций по регулировке, очистке и замене валков с передней стороны валков, что обеспечивает хорошую видимость и простоту обслуживания. Благодаря своей относительной компактности и технологической отработанности, горизонтальная компоновка широко используется для листового металла малой и средней толщины общего назначения (например, стандартный лист APET или PS для блистерной упаковки), что делает ее одним из наиболее экономически выгодных вариантов на рынке сегодня.
2. Вертикальный трехвалковый каландр
Вертикальный трехвалковый каландр располагает три валка один над другим, при этом расплав поступает в зону зазора горизонтально из матрицы, а лист охлаждается, перемещаясь вертикально вниз (или вверх). Главное преимущество такой компоновки — небольшая занимаемая площадь: на предприятиях с ограниченным горизонтальным пространством вертикальное расположение эффективно экономит площадь пола, а вертикальный путь охлаждения также обеспечивает листу больше времени для естественного охлаждения, что делает его хорошо подходящим для производства тонколистового проката, где эффективность охлаждения имеет значение.
3. Наклонный трехвалковый каландр
Наклонный трехвалковый каландр располагает три валка под углом, находящимся где-то между горизонтальным и вертикальным положением. Основное преимущество такой компоновки заключается в том, что она использует силу тяжести для более естественного растекания расплава в зону зазора — для более толстых листов или расплавов с высокой вязкостью (таких как ПК, АБС или листы из полипропилена большей толщины) наклон способствует более равномерному распределению расплава в зоне зазора, уменьшая отклонения по толщине, вызванные неравномерным накоплением расплава. Наклонная компоновка также представляет собой компромиссное решение между удобством обслуживания и занимаемой площадью.
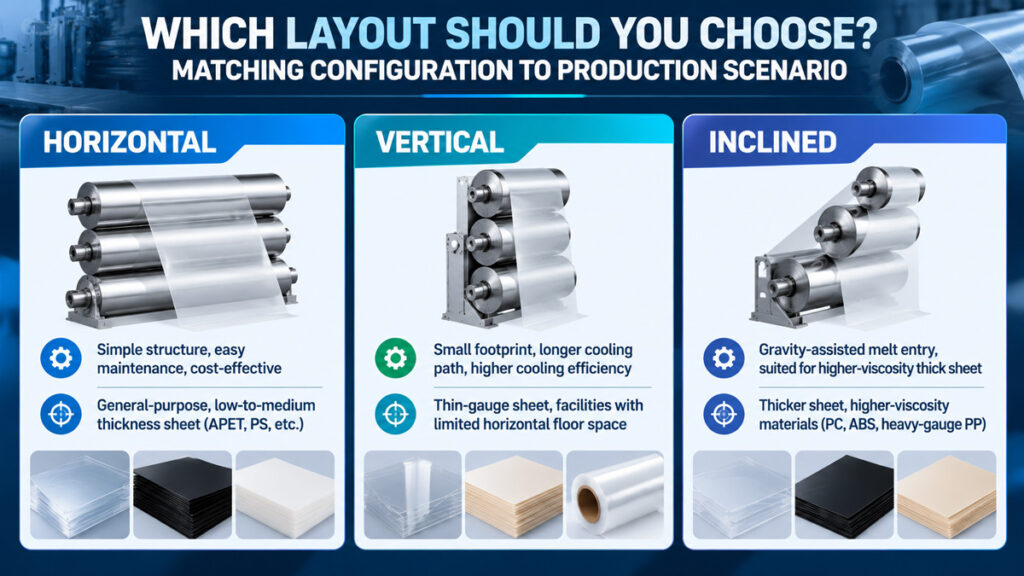
Обратите внимание, что эта таблица отражает общие отраслевые тенденции. При выборе оборудования следует учитывать реальные условия производственного цеха, целевой диапазон толщины листового материала и целевые показатели производительности — стоит обсудить ваши фактические требования к материалу и толщине непосредственно с производителем во время выбора оборудования.
Как расположение рулонов влияет на фактическое качество листового материала
Выбор схемы расположения валков в конечном итоге отражается на двух ощутимых показателях качества: равномерности толщины и чистоте поверхности.
Равномерность толщины в основном зависит от того, насколько равномерно растекается расплав при входе в зону зазора — если расплав неравномерно накапливается или течет неравномерно до достижения зоны зазора, распределение давления в этой зоне становится неравномерным, вызывая отклонения толщины по ширине листа. Именно поэтому для более толстых листов и материалов с более высокой вязкостью предпочтительнее наклонная компоновка, поскольку угол наклона позволяет силе тяжести способствовать более естественному растеканию расплава.
В свою очередь, качество поверхности в большей степени зависит от точности контроля температуры поверхности валков и длины пути охлаждения между валками. Поскольку вертикальное расположение валков обеспечивает относительно больший путь охлаждения, оно часто позволяет добиться лучшего блеска поверхности и меньшей мутности при производстве тонких листов с высокой прозрачностью.



