
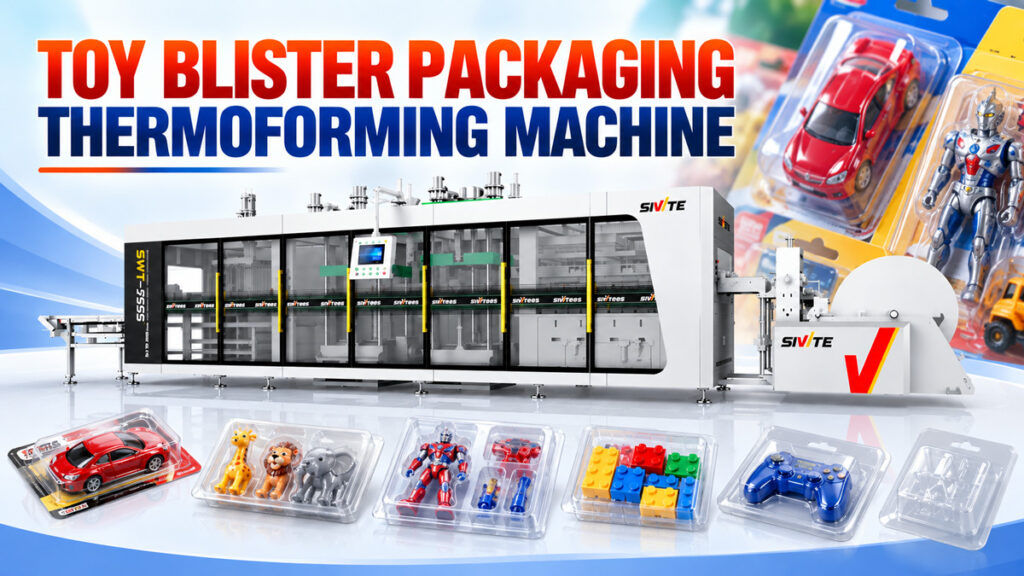
Прозрачные пластиковые блистеры, которые вы видите в супермаркетах и на складах интернет-магазинов, удерживающие игрушки на картонных подложках, выполняют две функции — привлекательную витрину и защиту от смещения или повреждений во время транспортировки. Как производятся эти блистеры в больших количествах? Ответ — термоформовочная машина для блистерной упаковки игрушек, а точнее, машина с положительным/отрицательным давлением. Машина для термоформования с 3 рабочими позициями. В этой статье подробно рассматривается производственный процесс изготовления блистеров для игрушек, необходимые характеристики оборудования и фактическая эффективность его работы.
Распространённые сырьевые материалы для блистерной упаковки игрушек.
Для блистерной упаковки игрушек обычно используются три материала: ПЭТ, ПС и ПВХ. ПЭТ отличается высокой прозрачностью и лучшими экологическими характеристиками, что делает его сегодня основным материалом-заменителем. ПВХ обладает хорошей гибкостью и высокими эксплуатационными характеристиками при тонкой формовке, и до сих пор широко используется для блистерной упаковки игрушек сложной формы. ПС обеспечивает лучшую жесткость при относительно более низкой стоимости, подходит для упаковки игрушек больших размеров, требующей большей прочности. Все три материала могут обрабатываться на одном и том же оборудовании, требуется лишь регулировка температуры нагрева и параметров формовки.
Процесс производства блистерной упаковки для игрушек.
Производственный процесс включает три непрерывных этапа: нагрев, формование под положительным/отрицательным давлением, штамповка и штабелирование. При этом форма блистерной упаковки игрушек часто бывает гораздо сложнее, чем у обычной упаковки, что требует более высокой равномерности растяжения.
Шаг 1: Нагревание и размягчение листа
Лист ПЭТ, ПС или ПВХ сначала помещают в нагревательную печь, где верхний и нижний нагревательные элементы равномерно нагревают его до температуры размягчения. Формы игрушек сильно различаются, и блистеры часто имеют контуры разной глубины (например, конечности куклы или контур автомобиля). Неравномерный нагрев приводит к недостаточному растяжению в более глубоких участках, что вызывает истончение стенок или неполное формирование в этих областях.
Шаг 2: Закрытие и формовка пресс-формы под положительным/отрицательным давлением
Размягченный лист перемещается на формовочную станцию, где форма закрывается сверху и снизу — положительное давление активно давит сверху, а вакуум втягивает снизу, — точно растягивая лист в трехмерную структуру, которая облегает контуры игрушки, при этом на этом же этапе формируется уплотнительный фланец по краю (используемый для приклеивания блистера к картонной подложке). Этот уплотнительный фланец должен точно соответствовать картону, чтобы оставаться надежно закрытым после высокочастотной сварки или термосварки, предотвращая растрескивание или отклеивание во время транспортировки или демонстрации в розничной торговле. “Толкающее и тянущее” действие положительного/отрицательного давления обеспечивает равномерное растяжение листа даже на сложных, разноразмерных формах, что явно превосходит эффективность одной лишь вакуумной формовки — ключевой фактор в производстве четких, хорошо очерченных блистеров с надежной герметизацией.
Шаг 3: Пробивка отверстий, разделение и автоматическая укладка в стопку.
Сформированные блистеры на этом этапе все еще прикреплены к листу. Станция перфорации использует режущий штамп для точного отделения каждого отдельного блистера, а отделенные блистеры автоматически подсчитываются и аккуратно укладываются в стопки системой штабелирования, сразу же отправляясь на упаковку — без необходимости ручной перегрузки на каком-либо этапе процесса.
Одна машина производит блистеры для игрушек самых разных форм и размеров.
Преимущество трехпозиционной термоформовочной машины с положительным/отрицательным давлением заключается в том, что для производства блистеров различных форм и размеров достаточно просто переключиться на другую форму. Хотя ассортимент игрушек чрезвычайно широк, к распространенным типам блистеров относятся:
● Волдыри в форме фигурок и кукол: Имеет человекоподобные очертания со значительными перепадами глубины.
● Пузыри на транспортных средствах и моделях: С контурными углублениями для крепления колес и элементов кузова.
● Многосекционные блистеры для игрушек: Один блистер, разделённый на несколько небольших секций, используется для наборов с множеством аксессуаров.
● Плоские волдыри с подвесными язычками: Относительно простая конструкция с отверстием для подвешивания сверху, подходящая для розничной торговли с использованием крючков и подставок.
Независимо от того, как меняется форма, саму машину заменять не нужно — требуется лишь регулировка формовочной формы, что существенно снижает инвестиции в оборудование для производителей, выпускающих блистеры с различными характеристиками игрушек.
Справочник по эффективности производства
Хорошо сконфигурированная термоформовочная машина с положительным/отрицательным давлением и тремя станциями обычно достигает скорости формования 25-40 циклов в минуту при обработке блистеров для игрушек (медленнее, чем для более простых тонкостенных стаканчиков, учитывая сложные формы различной глубины). При использовании многогнездной формы производительность может достигать примерно 3000-8000 блистеров в час, в зависимости от размера и сложности формы блистера. Весь процесс полностью автоматизирован, от нагрева до укладки, и для упаковки в конце линии обычно требуется всего один работник на одной машине, что значительно снижает затраты на рабочую силу по сравнению с ручной, поэтапной настройкой производства.



