
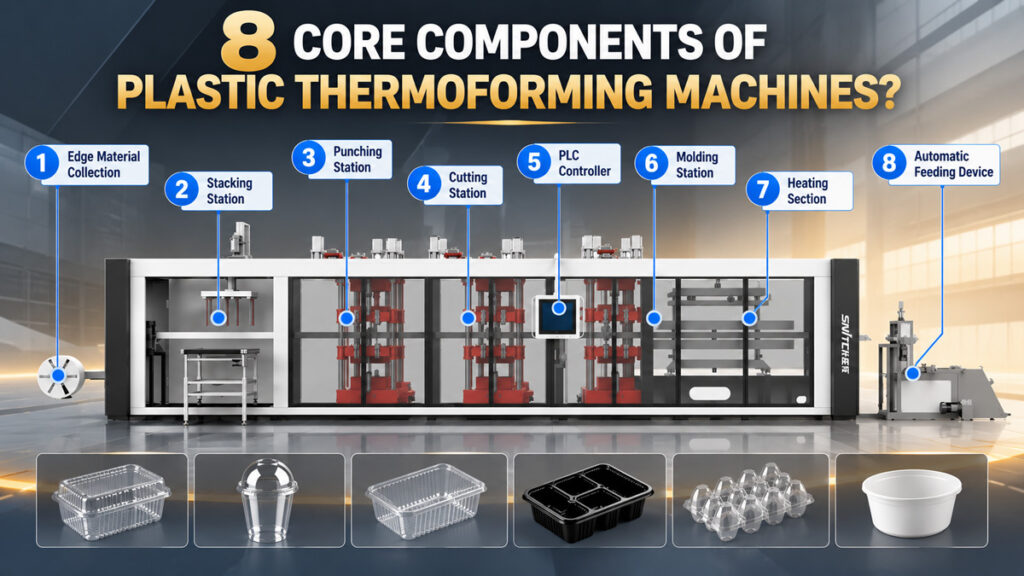
Если вы впервые сталкиваетесь с термоформовочной машиной для пластмасс — будь то изучение чертежей оборудования или осмотр машины в цеху — огромное количество деталей может показаться ошеломляющим. Но если разбить полностью автоматическую 3-позиционную термоформовочную машину по функциям, то на самом деле ее можно разделить на 7-8 основных систем, каждая из которых выполняет свою особую роль, работая вместе для осуществления всего производственного процесса от подачи листа до укладки готовой продукции. В этой статье мы рассмотрим эти основные компоненты по отдельности, чтобы помочь вам быстро понять, для чего нужна каждая деталь и как они взаимодействуют, независимо от того, оцениваете ли вы оборудование для покупки или обучаете операторов.
Почему понимание основных компонентов важно как для закупки, так и для технического обслуживания
Многие покупатели при выборе оборудования сосредотачиваются только на общей производительности и цене, упуская из виду сами основные компоненты. В действительности, долгосрочная стабильность работы машины, затраты на техническое обслуживание и эффективность поиска и устранения неисправностей во многом зависят от того, насколько хорошо вы понимаете функции каждой детали. Например, если толщина листа оказывается неравномерной в определенных местах, знание того, что это может быть связано с системой нагрева или системой охлаждения, позволяет гораздо быстрее сузить круг возможных причин, вместо того чтобы предполагать, что вышла из строя вся машина.
Основные компоненты полностью автоматической 3-позиционной термоформовочной машины
Система подачи (механизм размотки и подачи листа)
Система подачи плавно разматывает рулон листового материала и подает его в нагревательную станцию с заданной, постоянной скоростью. Эта система обычно включает в себя разматывающую стойку, устройство контроля натяжения и захватные цепи. Точность контроля натяжения напрямую влияет на точность позиционирования листа во время последующего нагрева и формовки — нестабильное натяжение может привести к смещению листа, что повлечет за собой смещение при последующей формовке.
Система нагрева (нагревательная печь и нагревательные элементы)
Система нагрева равномерно нагревает лист до температурного диапазона, подходящего для формовки. Обычно она состоит из верхней и нижней нагревательных печей, внутри которых расположены нагревательные плитки или кварцевые трубки. Равномерность нагрева является ключевым показателем для этой системы — если один участок недостаточно нагрет, качество формовки в этом месте ухудшится, что проявится в неполной формовке или аномальной толщине в этом месте.
Система формования (формовочная машина с положительным/отрицательным давлением и формовочная станция)
Система формования является ядром трехпозиционной машины — используя систему положительного/отрицательного давления в сочетании с пресс-формой, она вытягивает или прессует размягченный лист, придавая ему заданную форму. Система положительного давления создает давление сверху, а система отрицательного давления создает вакуум внутри пресс-формы, чтобы вытянуть лист и придать ему нужную форму. Вместе они обеспечивают более равномерное распределение толщины стенок и более четкую детализацию при изготовлении тонкостенных изделий (таких как чашки и крышки).
Система пробивки (станция резки и режущий штамп)
Система штамповки отделяет отформованные изделия от листа, при этом режущий штамп является ее ключевым компонентом. Острота штампа и точность резки напрямую определяют чистоту кромок готового изделия — если изношенный штамп не заменить или не заточить вовремя, он может образовывать заусенцы или не обеспечивать чистое резание (этот момент мы более подробно рассмотрели в нашей предыдущей статье об изнашиваемых деталях).
Система укладки (автоматический механизм подсчета и укладки)
Полностью автоматические машины обычно включают в себя систему штабелирования после станции перфорации, которая автоматически подсчитывает готовую продукцию до заданного количества и аккуратно укладывает ее в стопки, сокращая объем ручной сортировки. Надежность системы штабелирования напрямую влияет на эффективность последующей упаковки — особенно для стаканчиков и крышек, которые необходимо аккуратно укладывать в больших количествах, где точность штабелирования напрямую влияет на скорость упаковки.
Система привода (сервомоторы и пневматические компоненты)
Система привода обеспечивает мощность для каждого действия, выполняемого машиной. В полностью автоматических машинах обычно используются серводвигатели в сочетании с пневматическими компонентами для управления открытием/закрытием пресс-формы, подачей и другими операциями. Преимуществом сервоприводов является быстрая реакция и высокая точность позиционирования, что позволяет станциям нагрева, формовки и штамповки более точно синхронизировать циклы и сократить время ожидания между станциями.
Система управления (ПЛК и человеко-машинный интерфейс)
Система управления является “мозгом” машины, используя ПЛК для координации действий на каждой станции, в то время как операторы устанавливают температуру, давление и параметры цикла через сенсорный человеко-машинный интерфейс (HMI). Система управления с быстрым откликом и надежной памятью параметров позволяет одной и той же машине быстро вызывать предварительно заданные параметры при переключении между продуктами или материалами, сокращая время переналадки.
сбор металлолома
Это последняя рабочая станция станка. Ее функция очень проста: сбор обрезков, отрезанных на станции резки, для удобной переработки и повторного использования.
Как компоненты взаимодействуют друг с другом: полный производственный цикл
В качестве примера рассмотрим производство одноразовых пластиковых стаканчиков — полный производственный цикл обычно выглядит следующим образом: система подачи подает лист в нагревательную печь с постоянной скоростью; система нагрева нагревает лист до температуры размягчения за считанные секунды; затем лист перемещается на станцию формования, где система создания положительного/отрицательного давления и пресс-форма завершают вакуумное формование за 1-2 секунды; сформированный лист перемещается на станцию штамповки, где режущий штамп отделяет готовые стаканчики; вырезанные стаканчики автоматически подсчитываются и укладываются в стопки системой штабелирования; весь процесс координируется системой управления, при этом система охлаждения одновременно устанавливает изделие внутри пресс-формы.
На основе данных, полученных от наших клиентов, хорошо сконфигурированная 3-позиционная полностью автоматическая термоформовочная машина обычно завершает полный цикл примерно за 3-5 секунд, при этом точное время зависит от размера изделия, толщины листа и количества ячеек. Задержка в работе любого отдельного ключевого компонента замедляет весь цикл — именно поэтому понимание роли каждой детали имеет такое же важное значение для повседневного управления производством, как и для устранения неполадок.



