
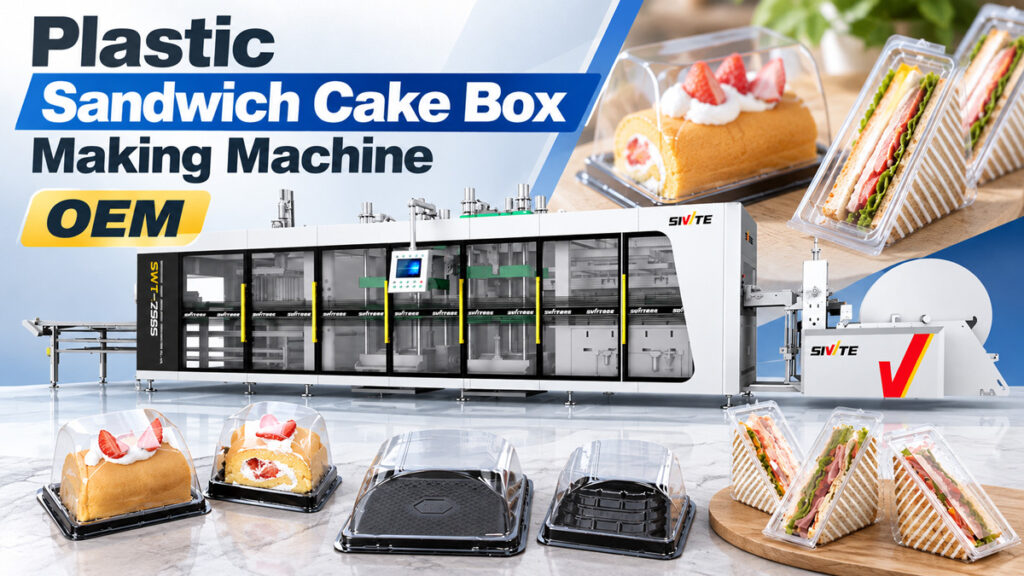
กล่องใส่แซนด์วิชและเค้กใสที่คุณเห็นในซูเปอร์มาร์เก็ตและร้านเบเกอรี่ดูเหมือนจะมีโครงสร้างที่เรียบง่าย แต่ข้อกำหนดสำหรับการขึ้นรูปที่สม่ำเสมอและการปิดผนึกที่แม่นยำนั้นค่อนข้างเข้มงวด กล่องบรรจุภัณฑ์เหล่านี้ผลิตขึ้นเป็นจำนวนมากได้อย่างไร? คำตอบคือ... เครื่องทำกล่องเค้กแซนด์วิช — โดยเฉพาะอย่างยิ่ง เครื่องขึ้นรูปด้วยความร้อนแบบ 3 สถานี แรงดันบวก/ลบ บทความนี้จะอธิบายกระบวนการผลิตกล่องใส่แซนด์วิชและเค้ก ความสามารถที่อุปกรณ์ต้องการ และประสิทธิภาพการผลิตจริง.
วัตถุดิบทั่วไปสำหรับการผลิตกล่องใส่แซนด์วิชและเค้ก
วัสดุหลักที่ใช้ทำกล่องใส่แซนด์วิชและเค้กคือแผ่น PET ซึ่งได้รับเลือกเนื่องจากมีความใสสูง แข็งแรงทนทาน และปลอดภัยสำหรับอาหาร ทำให้เป็นตัวเลือกที่นิยมที่สุดสำหรับบรรจุภัณฑ์เบเกอรี่ประเภทนี้ นอกจากนี้ แผ่น PET ยังมีคุณสมบัติการยืดตัวที่ค่อนข้างสมดุล ซึ่งเหมาะกับโครงสร้างกล่องแซนด์วิชที่ต้องการความลึกในการขึ้นรูปที่แน่นอน ในขณะที่ความหนาของผนังยังคงสม่ำเสมอทั่วทั้งกล่อง.
กระบวนการผลิตกล่องใส่แซนด์วิชและเค้ก
กระบวนการผลิตดำเนินไปอย่างต่อเนื่องสามขั้นตอน ได้แก่ การให้ความร้อน การขึ้นรูปด้วยแรงดันบวก/ลบ และการเจาะและเรียงซ้อน โดยความสม่ำเสมอของการยืดตัวเป็นตัวชี้วัดคุณภาพหลักสำหรับบรรจุภัณฑ์ประเภทนี้.
ขั้นตอนที่ 1: การให้ความร้อนและทำให้แผ่น PET อ่อนตัวลง
แผ่น PET จะเข้าสู่เตาอบก่อน โดยมีองค์ประกอบความร้อนด้านบนและด้านล่างให้ความร้อนอย่างสม่ำเสมอจนถึงอุณหภูมิที่อ่อนตัวลง กล่องแซนด์วิชโดยทั่วไปจะมีด้านข้างและโครงสร้างมุมที่ลาดเอียง และการให้ความร้อนที่ไม่สม่ำเสมอจะทำให้เกิดการยืดตัวไม่เต็มที่เฉพาะจุดในขั้นตอนการขึ้นรูปที่ตามมา ซึ่งมักจะนำไปสู่ผนังที่บางหรือรอยย่นที่มุม.
ขั้นตอนที่ 2: การปิดและขึ้นรูปแม่พิมพ์ด้วยแรงดันบวก/ลบ
แผ่นวัสดุที่อ่อนตัวแล้วจะเคลื่อนไปยังสถานีขึ้นรูป ซึ่งแม่พิมพ์จะปิดจากด้านบนและด้านล่าง โดยแรงดันบวกจะดันจากด้านบนในขณะที่สุญญากาศดึงจากด้านล่างในเวลาเดียวกัน ทำให้แผ่นวัสดุยืดออกอย่างสม่ำเสมอจนได้รูปทรงกล่องที่สมบูรณ์ ทั้งฐาน ผนังด้านข้างที่ลาดเอียง และขอบปิดฝาในขั้นตอนเดียว กล่องแซนด์วิชอาศัยขอบปิดฝาที่อยู่ระหว่างฝาและฐานในการปิดผนึก และความแม่นยำของขนาดของขอบนั้นจะเป็นตัวกำหนดโดยตรงว่าฝาจะปิดสนิทหรือเปิดยาก การทำงานแบบ "ดันและดึง" ของแรงดันบวก/ลบทำให้แผ่นวัสดุได้รับแรงที่สม่ำเสมอมากขึ้นในระหว่างการยืด ส่งผลให้ความหนาของผนังสม่ำเสมอมากขึ้นอย่างเห็นได้ชัดเมื่อเทียบกับการขึ้นรูปด้วยสุญญากาศเพียงอย่างเดียว ซึ่งเป็นปัจจัยสำคัญในการทำให้ฝาปิดได้อย่างราบรื่น.
ขั้นตอนที่ 3: การเจาะ การแยก และการเรียงซ้อนอัตโนมัติ
ในขั้นตอนนี้ กล่องที่ขึ้นรูปแล้วยังคงติดอยู่กับแผ่นกระดาษ สถานีเจาะใช้แม่พิมพ์ตัดเพื่อแยกกล่องแต่ละกล่องออกจากกันอย่างแม่นยำ และระบบเรียงซ้อนจะนับและจัดเรียงกล่องที่แยกแล้วอย่างเป็นระเบียบโดยอัตโนมัติ ก่อนจะส่งตรงไปยังขั้นตอนบรรจุภัณฑ์ โดยไม่ต้องมีการเคลื่อนย้ายด้วยมือในขั้นตอนใดๆ เลย.
เครื่องจักรเครื่องเดียวสามารถผลิตกล่องบรรจุภัณฑ์เบเกอรี่ได้หลากหลายประเภท
ข้อดีของเครื่องขึ้นรูปด้วยความร้อนแบบแรงดันบวก/ลบ 3 สถานี คือ การเปลี่ยนแม่พิมพ์เพียงอย่างเดียวก็สามารถผลิตบรรจุภัณฑ์เบเกอรี่ขนาดและรูปแบบต่างๆ ได้ ครอบคลุมการใช้งานทั่วไป:
●กล่องใส่แซนด์วิชทรงสามเหลี่ยม: เป็นรูปแบบที่พบเห็นได้ทั่วไปในซูเปอร์มาร์เก็ตและร้านสะดวกซื้อ มีรูปทรงเป็นมุมเฉียง
●กล่องใส่แซนด์วิชทรงสี่เหลี่ยมจัตุรัสและสี่เหลี่ยมผืนผ้า: เหมาะสำหรับพานินีและแซนด์วิชแบบห่อ
●กล่องเค้กทรงกลม: บรรจุภัณฑ์ใสสำหรับจัดแสดงเค้กขนาดเล็กทั้งก้อนหรือเค้กที่หั่นเป็นชิ้น
●กล่องใส่เค้กแบบหลายชั้น: มีโครงสร้างเว้าด้านในเพื่อยึดเค้กให้อยู่กับที่และป้องกันการเลื่อนขณะขนส่ง
ไม่ว่ารูปทรงจะเป็นอย่างไร ตัวเครื่องไม่จำเป็นต้องเปลี่ยนใหม่ เพียงแค่ปรับแม่พิมพ์เท่านั้น ซึ่งช่วยลดการลงทุนด้านอุปกรณ์ลงอย่างมากสำหรับผู้ผลิตที่ใช้บรรจุภัณฑ์เบเกอรี่หลายแบบ.
ข้อมูลอ้างอิงประสิทธิภาพการผลิต
แรงดันบวก/ลบที่ตั้งค่าไว้อย่างดี เครื่องขึ้นรูปด้วยความร้อน 3 สถานี โดยทั่วไปแล้ว เครื่องจักรนี้จะมีอัตราการขึ้นรูปอยู่ที่ 35-50 รอบต่อนาที เมื่อทำการผลิตกล่องแซนด์วิชและเค้ก PET ด้วยแม่พิมพ์หลายช่อง การผลิตต่อชั่วโมงสามารถสูงถึงประมาณ 10,000-18,000 กล่อง ขึ้นอยู่กับขนาดของกล่องและจำนวนช่อง กระบวนการทั้งหมดทำงานโดยอัตโนมัติอย่างสมบูรณ์ ตั้งแต่การให้ความร้อนไปจนถึงการเรียงซ้อน และเครื่องจักรหนึ่งเครื่องมักต้องการคนงานเพียงคนเดียวสำหรับการบรรจุในขั้นตอนสุดท้าย ซึ่งช่วยลดต้นทุนแรงงานได้อย่างมากเมื่อเทียบกับการตั้งค่าการผลิตแบบทีละขั้นตอนด้วยตนเอง.
กรณีศึกษา: การแก้ไขความหนาของผนังมุมที่ไม่สม่ำเสมอ ช่วยเพิ่มผลผลิตได้อย่างมีนัยสำคัญ
ผู้ผลิตกล่องบรรจุภัณฑ์เบเกอรี่รายหนึ่งรายงานว่า กล่องใส่แซนด์วิชรูปสามเหลี่ยมของพวกเขามักมีส่วนผนังบางบริเวณมุมที่ทำมุม หลังจากบรรจุและขนส่งแล้ว มุมเหล่านั้นมักจะเป็นจุดแรกที่แตก ทำให้มีอัตราการร้องเรียนจากลูกค้าค่อนข้างสูงและอัตราของเสียที่สูงถึง 81,000 ตันในระยะยาว.
หลังจากประเมินผลแล้ว เราแนะนำให้เปลี่ยนไปใช้เครื่องขึ้นรูปด้วยความร้อนแบบ 3 สถานีแรงดันบวก/ลบ พร้อมกับโครงสร้างแม่พิมพ์ที่เหมาะสมที่สุดในบริเวณมุม หลังจากอัปเกรดแล้ว แผ่นโลหะได้รับแรงดึงที่สม่ำเสมอมากขึ้น ความหนาของผนังมุมมีความสม่ำเสมอมากขึ้นอย่างเห็นได้ชัด และอัตราของเสียลดลงจากประมาณ 81 ตันต่อ 5 ตัน เหลือต่ำกว่า 21 ตันต่อ 5 ตัน โดยที่ข้อร้องเรียนจากลูกค้าแทบจะหายไป กรณีนี้แสดงให้เห็นว่าถึงแม้กล่องใส่แซนด์วิชและเค้กจะมีโครงสร้างที่ดูเรียบง่าย แต่ความสม่ำเสมอในการยืดตัวส่งผลโดยตรงต่อความคงทนของผลิตภัณฑ์ระหว่างการขนส่ง.



