
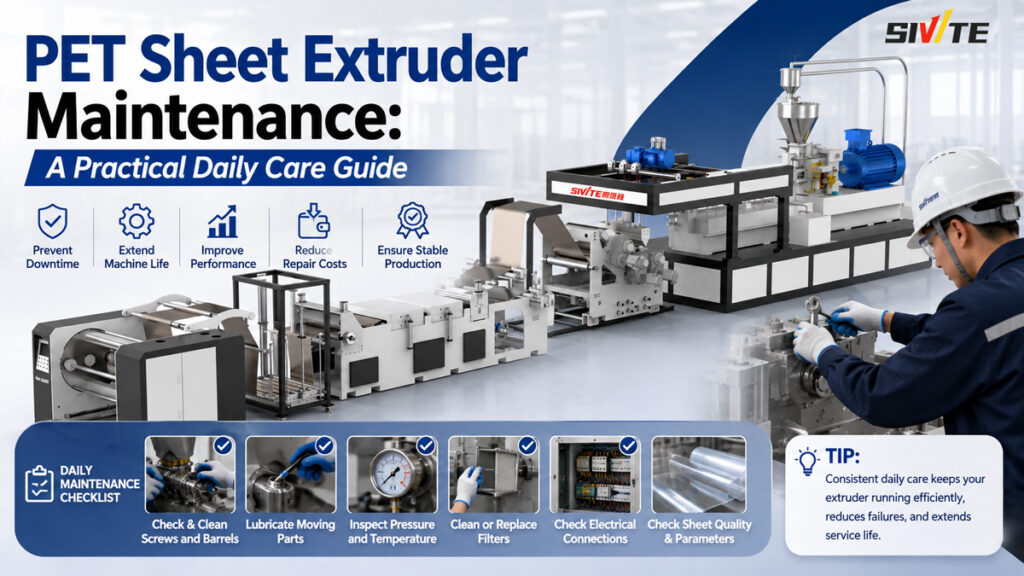
อายุการใช้งานจริงของ เครื่องอัดรีดแผ่น PET อายุการใช้งานของเครื่องจักรไม่ได้ขึ้นอยู่กับคุณภาพการผลิตจากโรงงานเป็นหลัก แต่ขึ้นอยู่กับความสม่ำเสมอในการบำรุงรักษาประจำวันด้วย เครื่องจักรแบบเดียวกันอาจใช้งานได้อย่างน่าเชื่อถือเป็นเวลา 8-10 ปีหรือนานกว่านั้นในโรงงานที่ได้รับการบำรุงรักษาอย่างดี ในขณะที่สายการผลิตที่ได้รับการบำรุงรักษาไม่ดีอาจเริ่มประสบปัญหาการหยุดทำงานบ่อยครั้ง แผ่นวัสดุมีตำหนิ และค่าใช้จ่ายด้านพลังงานสูงขึ้นภายในเวลาเพียง 3-5 ปี บทความนี้จะอธิบายการบำรุงรักษาเครื่องอัดรีดแผ่น PET โดยแบ่งออกเป็นขั้นตอนที่เป็นรูปธรรมที่คุณสามารถทำได้ทุกวัน ทุกสัปดาห์ และทุกเดือน ซึ่งจะช่วยให้คุณรักษาอายุการใช้งานของอุปกรณ์และคุณภาพของแผ่นวัสดุให้อยู่ในระดับที่ควบคุมได้.
เหตุใดการบำรุงรักษาประจำวันจึงมีความสำคัญมากกว่าสำหรับเครื่องอัดรีด PET
การอัดรีดแผ่น PET เป็นกระบวนการต่อเนื่องที่อุณหภูมิสูง โดยทั่วไปอุณหภูมิหลอมเหลวจะอยู่ที่ระหว่าง 260-280 องศาเซลเซียส อุปกรณ์ทำงานอย่างต่อเนื่องภายใต้ความร้อนและความดันสูง หมายความว่ารายละเอียดเล็กๆ น้อยๆ ที่มองข้ามไปอาจลุกลามกลายเป็นปัญหาใหญ่ได้ ตัวอย่างเช่น ตะแกรงกรองที่อุดตันบางส่วนในตอนแรกอาจทำให้ความดันหลอมเหลวเพิ่มขึ้นเล็กน้อย แต่หากปล่อยทิ้งไว้โดยไม่แก้ไข อาจนำไปสู่การรับน้ำหนักของสกรูที่ผิดปกติ มอเตอร์ร้อนจัด และในที่สุดอาจต้องหยุดการทำงานเพื่อซ่อมแซม.
ด้วยเหตุนี้ แนวปฏิบัติที่เป็นที่ยอมรับในอุตสาหกรรมจึงมักแบ่งการบำรุงรักษาออกเป็นการตรวจสอบตามความถี่ต่างๆ แทนที่จะรอให้ปัญหาปรากฏขึ้นก่อนจึงค่อยลงมือแก้ไข.
การบำรุงรักษาประจำวัน: ตรวจสอบก่อนและหลังการทำงานทุกกะ
การตรวจสอบก่อนเริ่มใช้งาน
สถานะการอบแห้งวัตถุดิบ: ตรวจสอบให้แน่ใจว่าเครื่องอบแห้งทำงานตามปกติ และความชื้นของวัตถุดิบต่ำกว่า 50 ppm เพื่อป้องกันฟองอากาศหลอมเหลวและการอัดขึ้นรูปที่ไม่เสถียรซึ่งเกิดจากความชื้นมากเกินไป
อุณหภูมิในโซนทำความร้อน: ตรวจสอบให้แน่ใจว่าโซนทำความร้อนของสกรูและแม่พิมพ์ทั้งหมดมีอุณหภูมิถึงระดับที่ตั้งไว้แล้ว โดยปกติแล้วการอุ่นเครื่องล่วงหน้าจะใช้เวลา 1.5-2 ชั่วโมง การข้ามขั้นตอนการอุ่นเครื่องและเริ่มงานจากสภาพเย็นจัดเป็นสาเหตุหนึ่งที่ทำให้สกรูสึกหรอก่อนกำหนด
ระดับน้ำมันในระบบหล่อลื่น: ตรวจสอบว่าระดับน้ำมันในเกียร์และเรือนแบริ่งอยู่ในช่วงปกติ
การตรวจสอบระหว่างและหลังการผ่าตัด
ตรวจสอบมาตรวัดแรงดันหลอมเหลว: แรงดันควรคงที่ในระดับหนึ่งระหว่างการทำงานปกติ หากแรงดันเพิ่มขึ้นอย่างต่อเนื่องและค่อยเป็นค่อยไป มักเป็นสัญญาณว่าตะแกรงกรองเริ่มอุดตันและอาจต้องเปลี่ยนใหม่
กำจัดเศษวัสดุตกค้างออกจากกระบอกและแม่พิมพ์เมื่อปิดเครื่อง: การทำเช่นนี้จะช่วยป้องกันไม่ให้วัสดุเสื่อมสภาพระหว่างการคงอุณหภูมิสูงเป็นเวลานาน และป้องกันการเกิดคราบคาร์บอนที่ยากต่อการกำจัด ซึ่งการสะสมตัวในระยะยาวจะส่งผลต่อความสะอาดของแผ่นโลหะที่จะผลิตในอนาคต
การบำรุงรักษาประจำสัปดาห์: สิ่งที่มักถูกมองข้ามแต่มีผลกระทบอย่างมาก
ซึ่งรวมถึงการตรวจสอบความตึงของสายพานเกียร์ สลักเกลียวข้อต่อ และตรวจสอบว่าปะเก็นหน้าแปลนกระบอกมีร่องรอยการเสื่อมสภาพหรือการรั่วซึมหรือไม่ ปะเก็นที่เสื่อมสภาพไม่เพียงแต่เสี่ยงต่อการรั่วซึมของโลหะหลอมเหลวเท่านั้น แต่ยังอาจทำให้อากาศเข้าไปในเส้นทางการไหลของโลหะหลอมเหลว ทำให้เกิดฟองอากาศในแผ่นโลหะได้.
การบำรุงรักษาประจำสัปดาห์: สิ่งที่มักถูกมองข้ามแต่มีผลกระทบอย่างมาก
1. การเปลี่ยนหรือทำความสะอาดตะแกรงกรอง
นี่คือสิ่งที่ถูกมองข้ามมากที่สุดแต่ส่งผลกระทบโดยตรงมากที่สุดในรายการนี้ หน้าที่ของตะแกรงกรองหลอมเหลวคือการดักจับสิ่งปนเปื้อนและอนุภาคที่ไม่หลอมเหลว เมื่อเวลาผ่านไป ตาข่ายจะค่อยๆ อุดตัน ทำให้แรงดันหลอมเหลวเพิ่มขึ้นเรื่อยๆ หากปล่อยทิ้งไว้โดยไม่แก้ไข อาจส่งผลให้ความสะอาดของแผ่นโลหะลดลง ไปจนถึงภาระของสกรูมากเกินไป มอเตอร์หยุดทำงาน หรือแม้กระทั่งความเสียหายต่อตัวกรองเอง.
คำแนะนำทั่วไป:
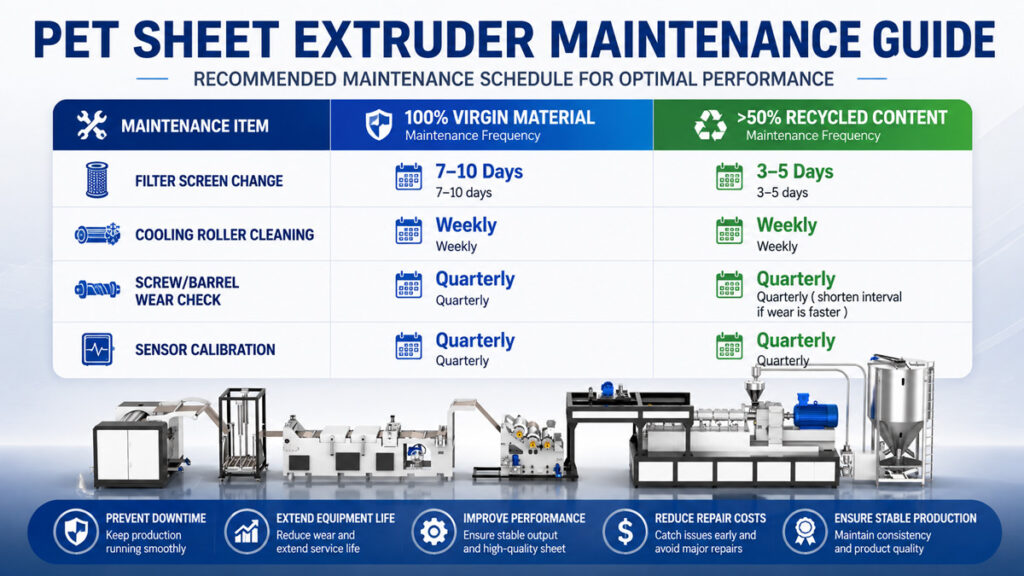
เมื่อทำการแปรรูปวัตถุดิบบริสุทธิ์ 100% โดยทั่วไปแล้วสามารถเปลี่ยนตะแกรงกรองได้ทุกๆ 7-10 วัน
เมื่อทำการแปรรูปวัสดุรีไซเคิล (โดยเฉพาะอย่างยิ่งที่มีปริมาณวัสดุรีไซเคิลสูงกว่า 50%) ระดับการปนเปื้อนจะสูงขึ้นมาก ดังนั้นเราขอแนะนำให้ลดระยะเวลาการแปรรูปเหลือ 3-5 วัน โดยปรับเปลี่ยนตามอัตราการเพิ่มขึ้นของแรงดันจริง
หากอุปกรณ์ของคุณมีระบบเปลี่ยนหน้าจออัตโนมัติ คุณสามารถตั้งค่าเกณฑ์แรงดันเพื่อเริ่มการเปลี่ยนหน้าจอโดยอัตโนมัติ ซึ่งจะช่วยลดข้อผิดพลาดจากการตัดสินใจของมนุษย์และหลีกเลี่ยงการหยุดชะงักของการผลิตที่เกิดจากการเปลี่ยนหน้าจอที่ล่าช้า.
2. การตรวจสอบพื้นผิวลูกกลิ้งระบายความร้อนและระบบวัดความหนา
รอยขีดข่วนหรือคราบสะสมบนพื้นผิวลูกกลิ้งระบายความร้อนจะปรากฏให้เห็นโดยตรงในรูปของความเงางามของพื้นผิวแผ่นโลหะที่ลดลง เราขอแนะนำให้เช็ดลูกกลิ้งสัปดาห์ละครั้งด้วยน้ำยาทำความสะอาดเฉพาะ โดยหลีกเลี่ยงการใช้เครื่องมือโลหะที่อาจทำให้เกิดรอยขีดข่วน นอกจากนี้ ตรวจสอบให้แน่ใจว่าเซ็นเซอร์ของเครื่องวัดความหนาแบบออนไลน์สะอาดและได้รับการปรับเทียบอย่างถูกต้อง — ปรับเทียบใหม่หากค่าที่อ่านได้เบี่ยงเบนไปมากกว่า ±3%.
3. ตรวจสอบส่วนประกอบและซีลของระบบขับเคลื่อน
ซึ่งรวมถึงการตรวจสอบความตึงของสายพานเกียร์ สลักเกลียวข้อต่อ และตรวจสอบว่าปะเก็นหน้าแปลนกระบอกมีร่องรอยการเสื่อมสภาพหรือการรั่วซึมหรือไม่ ปะเก็นที่เสื่อมสภาพไม่เพียงแต่เสี่ยงต่อการรั่วซึมของโลหะหลอมเหลวเท่านั้น แต่ยังอาจทำให้อากาศเข้าไปในเส้นทางการไหลของโลหะหลอมเหลว ทำให้เกิดฟองอากาศในแผ่นโลหะได้.
ตารางอ้างอิงช่วงเวลาการบำรุงรักษา
ช่วงเวลาข้างต้นเป็นเพียงจุดอ้างอิงทั่วไปในอุตสาหกรรม ความถี่ในการใช้งานจริงควรได้รับการปรับเปลี่ยนตามระดับการปนเปื้อนจริง ชั่วโมงการทำงานของอุปกรณ์ และข้อมูลแนวโน้มความดัน.
การบำรุงรักษาประจำเดือนและรายไตรมาส: การตรวจสอบอย่างละเอียดเพื่อความเสถียรในระยะยาว
การตรวจสอบการสึกหรอของสกรูและกระบอกสูบ:
ช่องว่างระหว่างสกรูและกระบอกสูบจะค่อยๆ เพิ่มขึ้นตามการใช้งาน ช่องว่างที่มากเกินไปจะทำให้วัสดุไหลย้อนกลับมากขึ้น ส่งผลให้ผลผลิตลดลงและสิ้นเปลืองพลังงานมากขึ้น เราขอแนะนำให้ทำการวัดเส้นผ่านศูนย์กลางภายนอกของสกรูและการสึกหรอของรูในกระบอกสูบทุกไตรมาสโดยใช้เครื่องมือที่เหมาะสม ภายใต้อัตราการสึกหรอปกติ สกรูคู่โดยทั่วไปจะมีอายุการใช้งานประมาณ 4-6 ปี ขึ้นอยู่กับระดับการปนเปื้อนและความแข็งของวัสดุที่แปรรูป.
การสอบเทียบระบบไฟฟ้าและเซ็นเซอร์:
ซึ่งรวมถึงการตรวจสอบโมดูลควบคุมอุณหภูมิ เซ็นเซอร์ความดัน และพัดลมระบายความร้อนของอินเวอร์เตอร์ เพื่อให้แน่ใจว่าสะอาดและทำงานได้อย่างถูกต้อง เซ็นเซอร์อาจคลาดเคลื่อนได้จากการใช้งานในระยะยาว ดังนั้นเราขอแนะนำให้ทำการสอบเทียบอย่างเต็มรูปแบบทุกไตรมาส เพื่อป้องกันการประเมินพารามิเตอร์กระบวนการผิดพลาดเนื่องจากการอ่านค่าอุณหภูมิหรือความดันที่ไม่แม่นยำ.



