
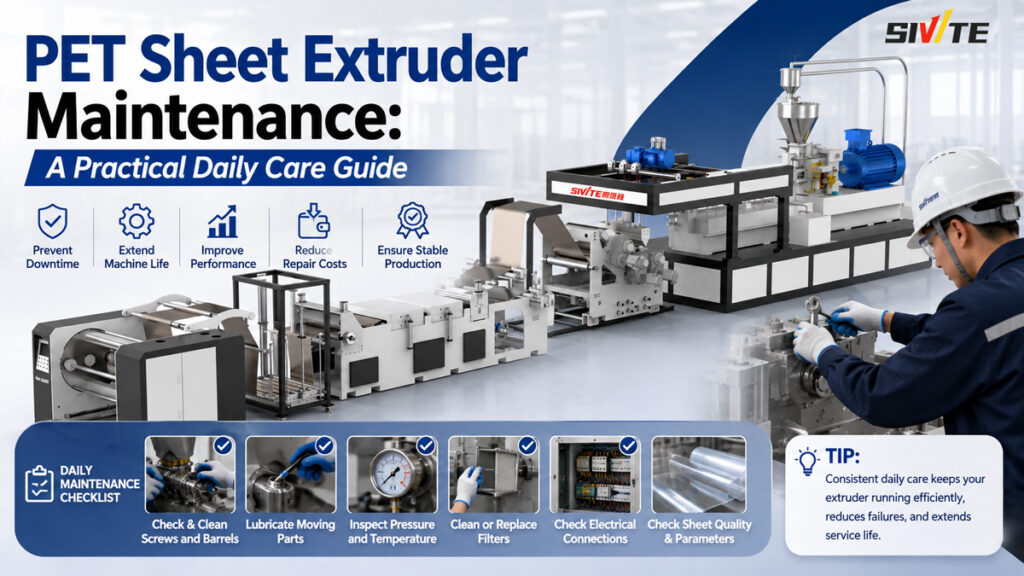
La durée de vie réelle d'un Extrudeuse de feuilles de PET ne dépend pas principalement de la qualité de fabrication de l'équipement en usine, mais plutôt de la régularité avec laquelle l'entretien quotidien est effectué. Un même modèle de machine peut fonctionner de manière fiable pendant 8 à 10 ans, voire plus, dans une usine bien entretenue, tandis qu’une ligne mal entretenue peut commencer à connaître des temps d’arrêt fréquents, des défauts sur les feuilles et une augmentation des coûts énergétiques en seulement 3 à 5 ans. Cet article détaille l’entretien des extrudeuses de feuilles de PET en actions concrètes que vous pouvez mettre en œuvre quotidiennement, hebdomadairement et mensuellement, afin de vous aider à maintenir à la fois la durée de vie des équipements et la qualité des feuilles dans des limites contrôlables.
Pourquoi l'entretien quotidien est-il d'autant plus important pour les extrudeuses PET ?
L'extrusion de feuilles de PET est un procédé continu à haute température, avec des températures de fusion se situant généralement entre 260 et 280 °C. Les équipements fonctionnant en continu sous des conditions de chaleur et de pression élevées impliquent que le moindre détail négligé peut dégénérer en un problème plus grave. Par exemple, une grille de filtre partiellement obstruée n'entraîne dans un premier temps qu'une légère augmentation de la pression de la masse fondue ; mais si ce problème n'est pas résolu, il peut entraîner une charge anormale sur la vis, une surchauffe du moteur et, à terme, un arrêt forcé pour réparation.
C'est pourquoi, dans ce secteur, la pratique la plus courante consiste à répartir la maintenance en différentes interventions de contrôle à des fréquences variées, plutôt que d'attendre que des problèmes apparaissent pour agir.
Entretien quotidien : vérifications avant et après chaque service
Vérifications avant le démarrage
État de séchage de la matière première : vérifier que le séchoir fonctionne normalement et que la teneur en humidité de la matière est inférieure à 50 ppm, afin d'éviter la formation de bulles dans la matière fondue et une extrusion instable dues à un excès d'humidité
Températures des zones de chauffage : Vérifiez que toutes les zones de chauffage de la vis et la matrice ont atteint leurs points de consigne. Le préchauffage normal dure généralement entre 1,5 et 2 heures — le fait de ne pas effectuer de préchauffage et de démarrer à froid est l'une des causes courantes d'usure prématurée de la vis.
Niveau d'huile du système de lubrification : vérifiez que le niveau d'huile dans la boîte de vitesses et les paliers se situe dans la plage normale
Vérifications pendant et après le fonctionnement
Surveillez le manomètre de fusion : la pression doit rester relativement stable en fonctionnement normal. Une augmentation régulière et progressive indique généralement que le tamis du filtre commence à s'encrasser et qu'il faudra peut-être le remplacer.
Éliminez les résidus de matière du cylindre et de la matrice à l'arrêt de la machine : cela évite que la matière ne se dégrade lors d'une exposition prolongée à des températures élevées et ne forme des dépôts carbonisés difficiles à éliminer — ces accumulations, au fil du temps, nuisent à la propreté des prochaines productions de tôles.
Entretien hebdomadaire : des éléments souvent négligés, mais dont l'impact est considérable
Il s'agit notamment de vérifier la tension de la courroie de la boîte de vitesses, les boulons d'accouplement, ainsi que l'état des joints de bride du cylindre afin de détecter d'éventuels signes de vieillissement ou de fuite. Un joint détérioré ne présente pas seulement un risque de fuite de matière fondue : il peut également laisser entrer de l'air dans le circuit d'écoulement de la matière fondue, ce qui provoque l'apparition de bulles dans la feuille.
Entretien hebdomadaire : des éléments souvent négligés, mais dont l'impact est considérable
1. Remplacement ou nettoyage de la grille filtrante
Il s'agit de l'élément le plus sous-estimé, mais aussi celui qui a l'impact le plus direct de cette liste. Le tamis du filtre de matière fondue a pour rôle de retenir les contaminants et les particules non fondues. Au fil du temps, la maille s'encrasse progressivement, ce qui entraîne une augmentation constante de la pression de la matière fondue. Si rien n'est fait, cela peut entraîner une diminution de la propreté de la feuille, une charge excessive sur la vis, des déclenchements du moteur, voire des dommages au boîtier du filtre lui-même.
Recommandations générales :
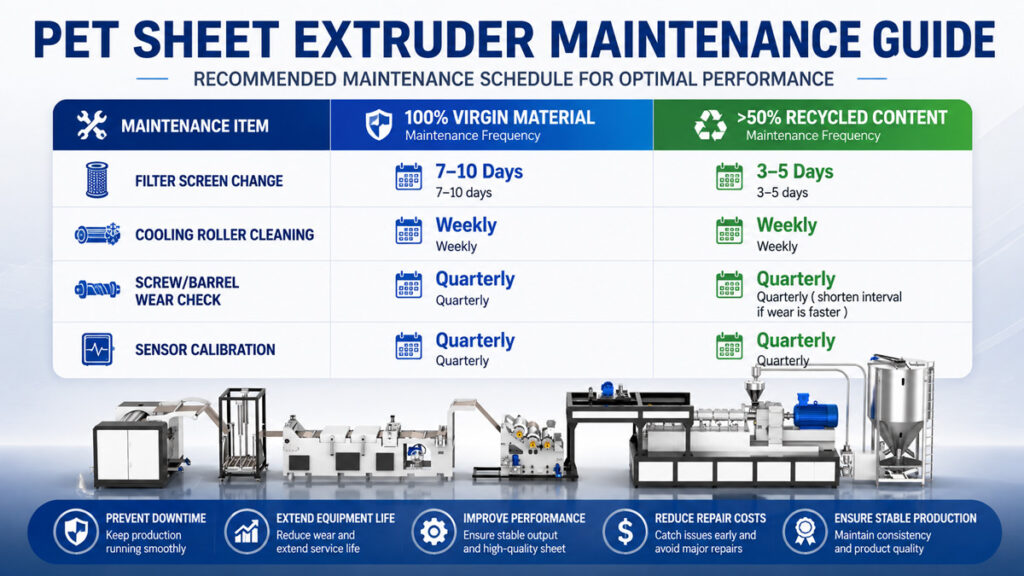
Lors du traitement de matière première 100%, les tamis filtrants peuvent généralement être remplacés tous les 7 à 10 jours.
Lors du traitement de matériaux recyclés (en particulier lorsque la teneur en matières recyclées est supérieure à 50%), les niveaux de contamination sont nettement plus élevés ; nous recommandons donc de raccourcir le cycle à 3 à 5 jours, en l'ajustant de manière dynamique en fonction du taux de montée en pression réel.
Si votre équipement est équipé d'un système de changement automatique de tamis, vous pouvez définir un seuil de pression pour déclencher automatiquement les changements, ce qui réduit les erreurs humaines et évite les interruptions de production dues à des retards dans le changement des tamis.
2. Inspection des surfaces des rouleaux de refroidissement et du système de mesure d'épaisseur
Les rayures ou l'accumulation de résidus sur les surfaces des rouleaux de refroidissement se traduisent directement par une diminution de la brillance de la surface de la tôle. Nous recommandons d'essuyer les rouleaux chaque semaine à l'aide d'un produit de nettoyage adapté, en évitant d'utiliser des outils métalliques susceptibles de les rayer. Vérifiez également que le capteur de la jauge d'épaisseur en ligne est propre et correctement étalonné ; procédez à un réétalonnage si les mesures s'écartent de plus de ±3%.
3. Vérification des composants de la transmission et des joints d'étanchéité
Il s'agit notamment de vérifier la tension de la courroie de la boîte de vitesses, les boulons d'accouplement, ainsi que l'état des joints de bride du cylindre afin de détecter d'éventuels signes de vieillissement ou de fuite. Un joint détérioré ne présente pas seulement un risque de fuite de matière fondue : il peut également laisser entrer de l'air dans le circuit d'écoulement de la matière fondue, ce qui provoque l'apparition de bulles dans la feuille.
Tableau de référence des intervalles d'entretien
Les intervalles indiqués ci-dessus constituent des repères généraux pour le secteur. La fréquence réelle doit être ajustée de manière dynamique en fonction des niveaux réels de contamination, des heures de fonctionnement des équipements et des données relatives à l'évolution de la pression.
Entretien mensuel et trimestriel : contrôles approfondis pour garantir la stabilité à long terme
Contrôle de l'usure de la vis et du cylindre :
Le jeu entre la vis et le cylindre augmente progressivement à mesure de l'utilisation. Un jeu excessif entraîne un reflux accru de matière, ce qui réduit directement le rendement et augmente la consommation d'énergie. Nous recommandons de mesurer tous les trimestres l'usure du diamètre extérieur de la vis et de l'alésage du cylindre à l'aide d'outils adaptés. Dans des conditions d'usure normales, les vis jumelées ont généralement une durée de vie d'environ 4 à 6 ans, en fonction du niveau de contamination et de la dureté de la matière traitée.
Système électrique et étalonnage des capteurs :
Cela implique notamment de vérifier la propreté et le bon fonctionnement des modules de régulation de température, des capteurs de pression et des ventilateurs de refroidissement des onduleurs. Les capteurs pouvant subir des dérives au fil du temps, nous recommandons un étalonnage complet tous les trimestres afin d'éviter toute erreur d'interprétation des paramètres de processus due à des mesures de température ou de pression imprécises.



