
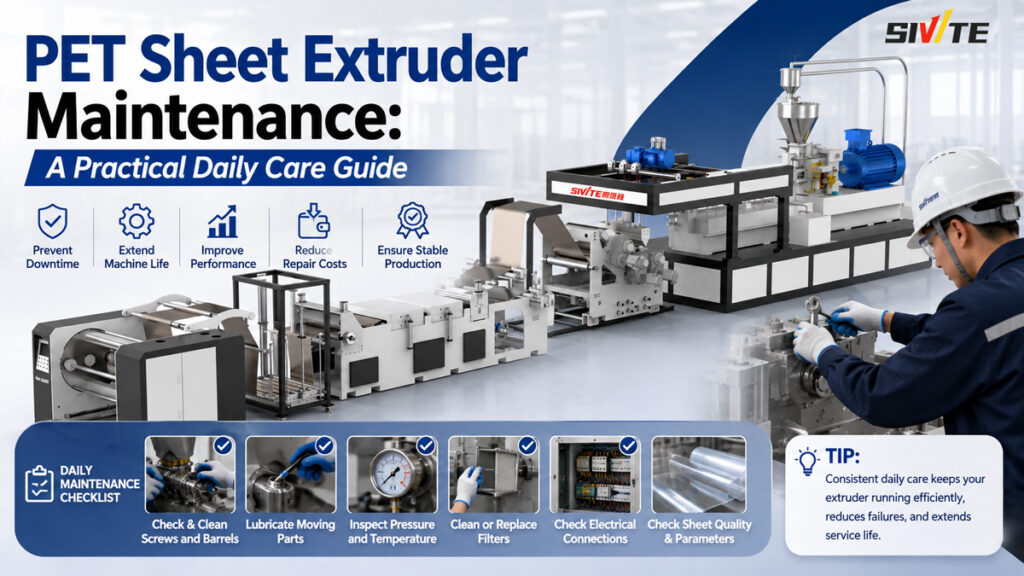
Bir ürünün gerçek hizmet ömrü PET levha ekstrüderi Bu durum esas olarak ekipmanın fabrika üretim kalitesiyle değil, günlük bakımın ne kadar düzenli yapıldığıyla belirlenir. Aynı model makine, iyi bakımlı bir fabrikada 8-10 yıl veya daha uzun süre güvenilir bir şekilde çalışabilirken, kötü bakımlı bir hat sadece 3-5 yıl içinde sık sık arızalar, levha kusurları ve artan enerji maliyetleri yaşamaya başlayabilir. Bu makale, PET Levha Ekstrüder Bakımını günlük, haftalık ve aylık olarak uygulayabileceğiniz somut eylemlere ayırarak, hem ekipman ömrünü hem de levha kalitesini kontrol edilebilir bir aralıkta tutmanıza yardımcı olur.
PET Ekstrüderlerinde Günlük Bakım Neden Daha Önemlidir?
PET levha ekstrüzyonu, erime sıcaklıklarının tipik olarak 260-280°C arasında değiştiği yüksek sıcaklıkta, sürekli bir işleme yöntemidir. Yüksek ısı ve basınç altında sürekli çalışan ekipmanlarda gözden kaçan herhangi bir detay daha büyük bir probleme dönüşebilir. Örneğin, kısmen tıkanmış bir filtre eleği başlangıçta erime basıncını sadece biraz artırır; ancak bu durum giderilmezse, anormal vida yüküne, motorun aşırı ısınmasına ve sonunda onarım için zorunlu duruş sürelerine yol açabilir.
Bu nedenle sektörde daha yaygın olan uygulama, sorunlar ortaya çıkmadan önce harekete geçmek yerine, bakımı farklı sıklıklarda yapılan kontroller şeklinde bölmektir.
Günlük Bakım: Her vardiyadan önce ve sonra kontroller
Başlangıç Öncesi Kontroller
Ham madde kurutma durumu: Erime kabarcıklarını ve aşırı nemden kaynaklanan dengesiz ekstrüzyonu önlemek için kurutucunun normal çalıştığını ve malzeme neminin 50 ppm'nin altında olduğunu doğrulayın.
Isıtma bölgesi sıcaklıkları: Tüm vida ısıtma bölgelerinin ve kalıbın ayarlanan sıcaklıklara ulaştığından emin olun. Normal ön ısıtma genellikle 1,5-2 saat sürer; ön ısıtmayı atlamak ve soğuk başlamak, vidaların erken aşınmasının yaygın nedenlerinden biridir.
Yağlama sistemi yağ seviyesi: Şanzıman ve yatak yuvalarının normal yağ seviyesi aralığında olduğundan emin olun.
Operasyon Sırasında ve Sonrasında Kontroller
Erime basınç göstergesini izleyin: Normal çalışma sırasında basınç nispeten sabit kalmalıdır. Sürekli ve kademeli bir yükseliş genellikle filtre eleğinin tıkanmaya başladığını ve değiştirilmesi gerekebileceğini gösterir.
Üretim durdurulduktan sonra namlu ve kalıptaki artık malzemeyi temizleyin: Bu, malzemenin uzun süreli yüksek sıcaklıkta kalma süresi boyunca bozulmasını ve çıkarılması zor olan karbonlaşmış tortular oluşturmasını önler; zamanla biriken tortular, gelecekteki sac üretiminin temizliğini etkiler.
Haftalık Bakım: Sıklıkla Gözden Kaçan Ama Büyük Etki Yaratan Maddeler
Bu, şanzıman kayışı gerginliğinin, kaplin cıvatalarının kontrol edilmesini ve namlu flanş contalarının eskime veya sızıntı belirtileri gösterip göstermediğinin kontrol edilmesini içerir. Bozulan bir conta sadece eriyik sızıntısı riskini artırmakla kalmaz, aynı zamanda eriyik akış yoluna hava girmesine ve levhada kabarcık kusurları oluşmasına da neden olabilir.
Haftalık Bakım: Sıklıkla Gözden Kaçan Ama Büyük Etki Yaratan Maddeler
1. Filtre Eleğinin Değiştirilmesi veya Temizlenmesi
Bu listedeki en az değer verilen ancak en doğrudan etkiye sahip madde budur. Erime filtresi eleğinin görevi, kirleticileri ve erimeyen parçacıkları yakalamaktır. Zamanla, elek yavaş yavaş tıkanır ve erime basıncının sürekli artmasına neden olur. Bu durum, önlem alınmadığı takdirde, kağıt temizliğinin azalmasından aşırı vida yüküne, motor arızalarına veya hatta filtre gövdesinin kendisine zarar vermesine kadar çeşitli sorunlara yol açabilir.
Genel tavsiyeler:
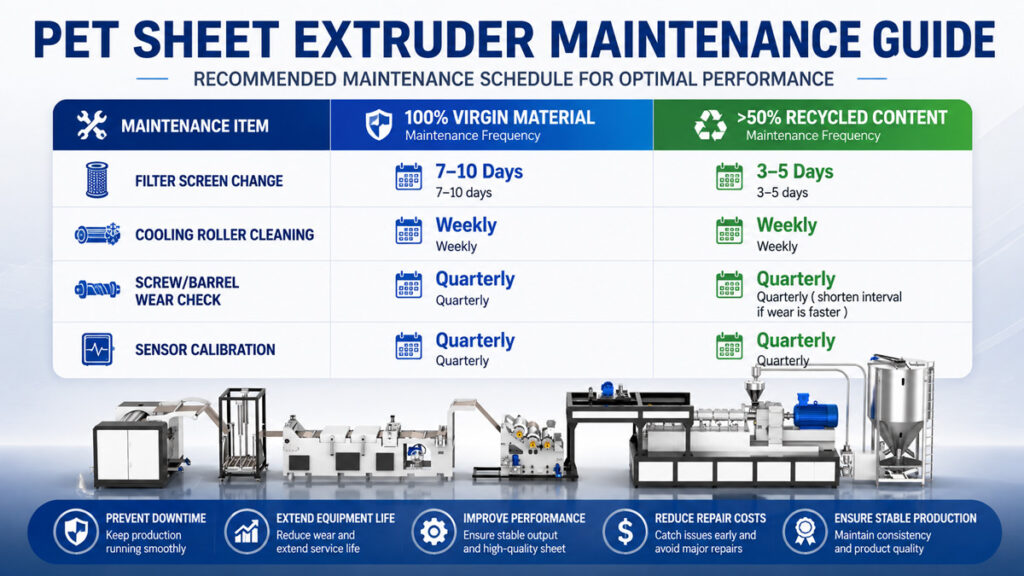
100% ham madde işlenirken, filtre elekleri genellikle 7-10 günde bir değiştirilebilir.
Geri dönüştürülmüş malzeme işlenirken (özellikle geri dönüştürülmüş içerik oranı 50%'nin üzerinde olduğunda), kirlilik seviyeleri çok daha yüksektir; bu nedenle, gerçek basınç artış hızına göre dinamik olarak ayarlanarak, döngü süresini 3-5 güne kısaltmanızı öneririz.
Ekipmanınızda otomatik elek değiştirici varsa, otomatik değişimleri tetiklemek için bir basınç eşiği ayarlayabilirsiniz. Bu sayede insan kaynaklı hata oranını azaltabilir ve gecikmeli elek değişimlerinden kaynaklanan üretim kesintilerini önleyebilirsiniz.
2. Soğutma Silindiri Yüzeylerinin ve Kalınlık Ölçme Sisteminin İncelenmesi
Soğutma silindirlerinin yüzeyindeki çizikler veya biriken kalıntılar, doğrudan levha yüzeyinin parlaklığının azalması olarak kendini gösterir. Çiziklere neden olabilecek metal aletlerden kaçınarak, silindirleri haftalık olarak özel bir temizlik maddesiyle silmenizi öneririz. Ayrıca, çevrimiçi kalınlık ölçerinin sensörünün temiz ve doğru şekilde kalibre edilmiş olduğundan emin olun; okumalar ±3%'den fazla saparsa yeniden kalibre edin.
3. Tahrik Bileşenlerinin ve Contaların Kontrolü
Bu, şanzıman kayışı gerginliğinin, kaplin cıvatalarının kontrol edilmesini ve namlu flanş contalarının eskime veya sızıntı belirtileri gösterip göstermediğinin kontrol edilmesini içerir. Bozulan bir conta sadece eriyik sızıntısı riskini artırmakla kalmaz, aynı zamanda eriyik akış yoluna hava girmesine ve levhada kabarcık kusurları oluşmasına da neden olabilir.
Bakım Aralığı Referans Tablosu
Yukarıdaki aralıklar genel endüstri referans noktalarıdır. Gerçek frekans, gerçek kirlilik seviyelerine, ekipman çalışma saatlerine ve basınç trend verilerine göre dinamik olarak ayarlanmalıdır.
Aylık ve Üç Aylık Bakım: Uzun Vadeli İstikrar İçin Derinlemesine Kontroller
Vida ve Namlu Aşınma Kontrolü:
Vida ile silindir arasındaki boşluk kullanımla birlikte kademeli olarak artar. Aşırı boşluk, daha fazla malzeme geri akışına neden olarak doğrudan verimliliği düşürür ve enerji tüketimini artırır. Uygun aletler kullanarak vida dış çapının ve silindir iç çapı aşınmasının üç ayda bir ölçülmesini öneririz. Normal aşınma oranlarında, çift vidalar, işlenen malzemenin kirlilik seviyesine ve sertliğine bağlı olarak genellikle 4-6 yıl civarında dayanır.
Elektrik Sistemi ve Sensör Kalibrasyonu:
Bu, sıcaklık kontrol modüllerinin, basınç sensörlerinin ve invertör soğutma fanlarının temizliğini ve doğru çalışmasını kontrol etmeyi içerir. Sensörler uzun süreli kullanımda sapma gösterebilir, bu nedenle yanlış sıcaklık veya basınç okumaları nedeniyle proses parametrelerinin yanlış değerlendirilmesini önlemek için her üç ayda bir tam kalibrasyon yapılmasını öneririz.



