
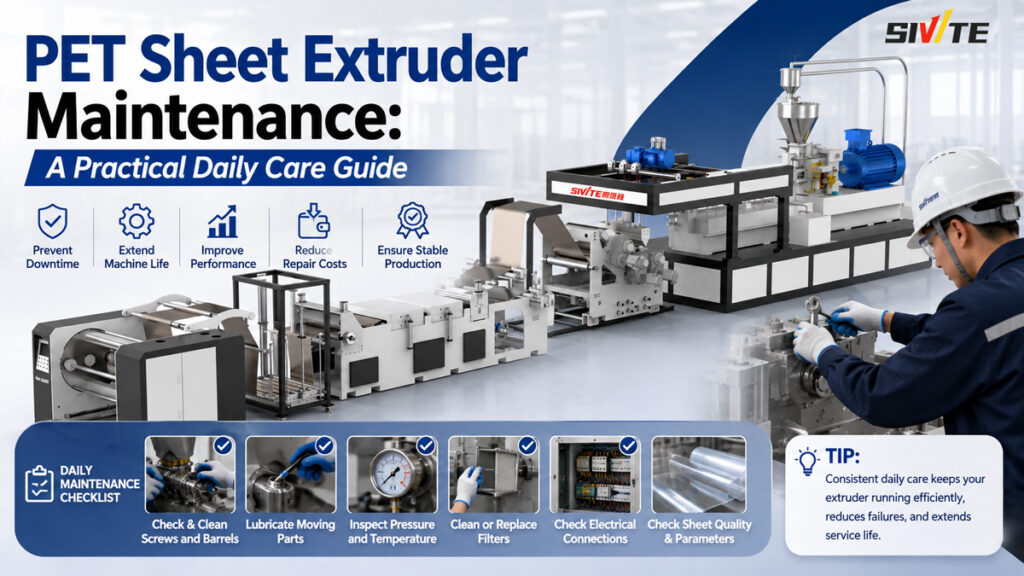
Die tatsächliche Lebensdauer eines PET-Folienextruder wird nicht in erster Linie von der Verarbeitungsqualität der Anlage im Werk bestimmt – entscheidend ist vielmehr, wie konsequent die tägliche Wartung durchgeführt wird. Das gleiche Maschinenmodell kann in einem gut gewarteten Werk 8–10 Jahre oder länger zuverlässig laufen, während eine schlecht gewartete Anlage bereits nach 3–5 Jahren häufige Ausfälle, Folienfehler und steigende Energiekosten aufweisen kann. Dieser Artikel gliedert die Wartung von PET-Plattenextrudern in konkrete Maßnahmen auf, die Sie täglich, wöchentlich und monatlich durchführen können, und hilft Ihnen dabei, sowohl die Lebensdauer der Anlagen als auch die Plattenqualität in einem kontrollierbaren Bereich zu halten.
Warum die tägliche Wartung für PET-Extruder besonders wichtig ist
Die PET-Folienextrusion ist ein Hochtemperatur-Kontinuierungsverfahren, bei dem die Schmelztemperaturen typischerweise zwischen 260 und 280 °C liegen. Da die Anlagen unter hoher Hitze und hohem Druck im Dauerbetrieb arbeiten, kann jedes übersehene Detail zu einem größeren Problem eskalieren. So führt beispielsweise ein teilweise verstopftes Filtersieb zunächst nur zu einem leichten Anstieg des Schmelzdrucks – wird dies jedoch nicht behoben, kann es zu einer übermäßigen Belastung der Schnecke, einer Überhitzung des Motors und schließlich zu erzwungenen Stillstandszeiten für Reparaturen kommen.
Aus diesem Grund ist es in der Branche gängige Praxis, die Wartung in Inspektionen mit unterschiedlichen Intervallen aufzuteilen, anstatt abzuwarten, bis Probleme auftreten, bevor Maßnahmen ergriffen werden.
Tägliche Wartung: Kontrollen vor und nach jeder Schicht
Überprüfungen vor dem Start
Trocknungszustand des Rohmaterials: Vergewissern Sie sich, dass der Trockner ordnungsgemäß funktioniert und die Materialfeuchte unter 50 ppm liegt, um durch übermäßige Feuchtigkeit verursachte Schmelzblasen und instabile Extrusion zu vermeiden.
Temperaturen der Heizzonen: Überprüfen Sie, ob alle Heizzonen der Schnecke und die Matrize ihre Sollwerte erreicht haben. Das normale Vorheizen dauert in der Regel 1,5 bis 2 Stunden – das Überspringen des Vorheizens und der Kaltstart sind eine der häufigsten Ursachen für vorzeitigen Verschleiß der Schnecke.
Ölstand im Schmiersystem: Bitte überprüfen Sie, ob sich der Ölstand im Getriebe und in den Lagergehäusen innerhalb des normalen Bereichs befindet.
Prüfungen während und nach dem Betrieb
Beobachten Sie das Schmelzedruckmanometer: Der Druck sollte im Normalbetrieb relativ stabil bleiben. Ein stetiger, allmählicher Anstieg deutet in der Regel darauf hin, dass sich das Filtersieb allmählich verstopft und möglicherweise ausgetauscht werden muss.
Entfernen Sie beim Abschalten Materialrückstände aus dem Zylinder und der Matrize: Dadurch wird verhindert, dass sich das Material bei längerer Verweildauer bei hohen Temperaturen zersetzt und verkohlte Ablagerungen bildet, die sich nur schwer entfernen lassen – solche Ablagerungen beeinträchtigen im Laufe der Zeit die Sauberkeit der zukünftigen Plattenproduktion
Wöchentliche Wartung: Oft übersehene Punkte mit enormen Auswirkungen
Dazu gehört die Überprüfung der Riemenspannung des Getriebes, der Kupplungsschrauben sowie der Frage, ob die Flanschdichtungen des Zylinders Anzeichen von Alterung oder Undichtigkeiten aufweisen. Eine beschädigte Dichtung birgt nicht nur die Gefahr eines Austritts von Schmelze – sie kann auch dazu führen, dass Luft in den Schmelzfluss gelangt, was zu Blasenfehlern in der Folie führt.
Wöchentliche Wartung: Oft übersehene Punkte mit enormen Auswirkungen
1. Austausch oder Reinigung des Filtersiebs
Dies ist der am meisten unterschätzte, aber zugleich am unmittelbarsten wirkende Punkt auf dieser Liste. Die Aufgabe des Schmelzfiltersiebs besteht darin, Verunreinigungen und nicht geschmolzene Partikel zurückzuhalten. Mit der Zeit verstopft das Sieb allmählich, wodurch der Schmelzdruck stetig ansteigt. Wird dieses Problem nicht behoben, kann dies zu einer verminderten Sauberkeit der Folie, einer übermäßigen Belastung der Schnecke, dem Auslösen des Motors oder sogar zu Schäden am Filtergehäuse selbst führen.
Allgemeine Empfehlungen:
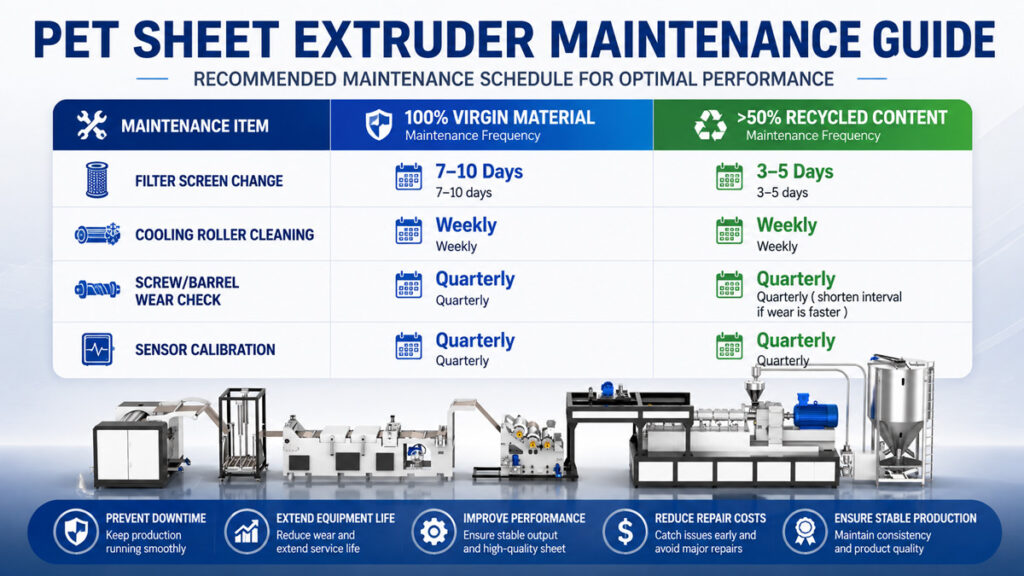
Bei der Verarbeitung von 100%-Neumaterial können die Filtersiebe in der Regel alle 7 bis 10 Tage gewechselt werden
Bei der Verarbeitung von Recyclingmaterial (insbesondere bei einem Recyclinganteil von über 50%) ist der Verunreinigungsgrad deutlich höher; daher empfehlen wir, den Zyklus auf 3–5 Tage zu verkürzen und diesen dynamisch an die tatsächliche Druckanstiegsrate anzupassen.
Sofern Ihre Anlage mit einem automatischen Siebwechsler ausgestattet ist, können Sie einen Druckschwellenwert festlegen, bei dessen Erreichen der Siebwechsel automatisch ausgelöst wird. Dadurch lassen sich menschliche Fehleinschätzungen reduzieren und Produktionsunterbrechungen aufgrund verspäteter Siebwechsel vermeiden.
2. Überprüfung der Oberflächen der Kühlwalzen und des Dickenmesssystems
Kratzer oder Ablagerungen auf den Oberflächen der Kühlwalzen machen sich unmittelbar durch einen verminderten Oberflächenglanz des Blechs bemerkbar. Wir empfehlen, die Walzen wöchentlich mit einem speziellen Reinigungsmittel abzuwischen und dabei Metallwerkzeuge zu vermeiden, die Kratzer verursachen könnten. Überprüfen Sie außerdem, ob der Sensor des Online-Dickenmessgeräts sauber und ordnungsgemäß kalibriert ist – führen Sie eine Neukalibrierung durch, falls die Messwerte um mehr als ±3% abweichen.
3. Überprüfung der Antriebskomponenten und Dichtungen
Dazu gehört die Überprüfung der Riemenspannung des Getriebes, der Kupplungsschrauben sowie der Frage, ob die Flanschdichtungen des Zylinders Anzeichen von Alterung oder Undichtigkeiten aufweisen. Eine beschädigte Dichtung birgt nicht nur die Gefahr eines Austritts von Schmelze – sie kann auch dazu führen, dass Luft in den Schmelzfluss gelangt, was zu Blasenfehlern in der Folie führt.
Übersichtstabelle zu Wartungsintervallen
Die oben genannten Intervalle dienen als allgemeine Richtwerte für die Branche. Die tatsächliche Häufigkeit sollte dynamisch angepasst werden, basierend auf den tatsächlichen Verschmutzungsgraden, den Betriebsstunden der Anlagen und den Daten zur Druckentwicklung.
Monatliche und vierteljährliche Wartung: Gründliche Überprüfungen zur Gewährleistung langfristiger Stabilität
Prüfung auf Verschleiß an Schnecke und Zylinder:
Das Spiel zwischen Schnecke und Zylinder nimmt mit zunehmender Nutzung allmählich zu. Ein übermäßiges Spiel führt zu einem stärkeren Rückfluss des Materials, was sich unmittelbar negativ auf die Förderleistung auswirkt und den Energieverbrauch erhöht. Wir empfehlen, den Außendurchmesser der Schnecke und den Verschleiß der Zylinderbohrung vierteljährlich mit geeigneten Werkzeugen zu messen. Bei normaler Abnutzung haben Doppelschnecken in der Regel eine Lebensdauer von etwa 4 bis 6 Jahren, abhängig vom Verschmutzungsgrad und der Härte des verarbeiteten Materials.
Elektrische Anlage und Sensorkalibrierung:
Dazu gehört die Überprüfung der Temperaturregelungsmodule, Drucksensoren und Umrichter-Lüfter auf Sauberkeit und ordnungsgemäße Funktion. Da Sensoren im Langzeitbetrieb Drifterscheinungen aufweisen können, empfehlen wir eine vollständige Kalibrierung alle drei Monate, um Fehleinschätzungen von Prozessparametern aufgrund ungenauer Temperatur- oder Druckmesswerte zu vermeiden.



