

สำหรับผู้ผลิตบรรจุภัณฑ์ระดับโลก การเลือกแม่พิมพ์เทอร์โมฟอร์มิงพลาสติกที่เหมาะสมมีความสำคัญไม่แพ้การเลือกเครื่องเทอร์โมฟอร์มิงเอง แม่พิมพ์นี้สัมผัสโดยตรงกับแผ่นพลาสติกที่ได้รับความร้อน ซึ่งส่งผลต่อคุณภาพพื้นผิวของผลิตภัณฑ์ ความคลาดเคลื่อนของขนาด เวลาการทำงานต่อรอบ และอายุการใช้งานโดยรวม.
มาดูรายละเอียดทุกสิ่งที่คุณจำเป็นต้องรู้เกี่ยวกับแม่พิมพ์เทอร์โมฟอร์มิงพลาสติก — รวมถึงประเภทของแม่พิมพ์ วิธีเลือกแม่พิมพ์ให้เหมาะสมกับเครื่องต่าง ๆ และวัสดุใดที่เหมาะกับความต้องการในการผลิตของคุณที่สุด.
แม่พิมพ์เทอร์โมฟอร์มทำจากวัสดุอะไร?
การเลือกวัสดุทำแม่พิมพ์เป็นหัวข้อที่น่าสนใจ วัสดุต่าง ๆ เหมาะสมกับขนาดการผลิต ความต้องการด้านความแม่นยำ และงบประมาณที่แตกต่างกัน ด้านล่างนี้คือสามประเภทแม่พิมพ์ที่พบบ่อยที่สุดที่คุณจะพบ:
1. แม่พิมพ์อลูมิเนียม — มาตรฐานอุตสาหกรรม
แม่พิมพ์อลูมิเนียมได้กลายเป็นวัสดุที่ได้รับความนิยมมากที่สุดในกระบวนการเทอร์โมฟอร์มิงระดับมืออาชีพ เนื่องจากมีความสามารถในการขึ้นรูปอย่างรวดเร็ว ความแม่นยำสูง และอายุการใช้งานที่ยาวนาน — ซึ่งทั้งหมดนี้ช่วยส่งเสริมให้กระบวนการผลิตมีความเสถียรและสม่ำเสมอ เหตุผลที่ทำให้แม่พิมพ์อลูมิเนียมครองตลาด ได้แก่:
ความทนทาน: แม่พิมพ์อลูมิเนียมสามารถทนได้มากกว่า 100,000 รอบการขึ้นรูป ทำให้เหมาะสำหรับการผลิตจำนวนมาก.
ความแม่นยำ: อลูมิเนียมสามารถผ่านกระบวนการกลึงด้วยเครื่อง CNC เพื่อบรรลุความแม่นยำทางมิติที่ยอดเยี่ยมและพื้นผิวที่ละเอียดถึง Ra ≤ 0.2μm (พื้นผิวเหมือนกระจก) ทำให้เหมาะอย่างยิ่งสำหรับการผลิตผลิตภัณฑ์ที่โปร่งใส เช่น ภาชนะบรรจุอาหาร.
2. แม่พิมพ์ทองแดงชุบไฟฟ้า — ตัวเลือกระดับกลาง
การผลิตแม่พิมพ์ทองแดงเริ่มต้นด้วยแม่พิมพ์ต้นแบบทำจากปูนปลาสเตอร์ ซึ่งบนพื้นผิวนั้นจะชุบด้วยชั้นทองแดงด้วยวิธีชุบไฟฟ้า กระบวนการนี้ช่วยเพิ่มความแข็งแรงของพื้นผิวและปรับปรุงความทนทานต่อการสึกหรอ.
คุณสมบัติหลัก:
ราคา: ระดับกลาง (ถูกกว่าแม่พิมพ์อลูมิเนียม แต่แพงกว่าแม่พิมพ์ปูนปลาสเตอร์)
ระยะเวลาการผลิต: โดยทั่วไป 5–7 วันต่อแม่พิมพ์
อายุการใช้งาน: ประมาณ 100,000 หน่วย
คุณภาพพื้นผิว: ดี แต่ความแม่นยำต่ำกว่าแม่พิมพ์อลูมิเนียม
การใช้งานที่เหมาะสม: การผลิตในขนาดกลาง — ในกรณีที่การใช้แม่พิมพ์อลูมิเนียมราคาแพงไม่คุ้มค่า แต่แม่พิมพ์ปูนปลาสเตอร์ไม่สามารถตอบสนองความต้องการด้านความทนทานได้.
3. แบบปูน — โดยทั่วไปใช้เพียงเพื่อสร้างแบบต้นแบบเท่านั้น.
แม่พิมพ์ยิปซัมผลิตขึ้นโดยการผสมผงยิปซัมกับน้ำ แล้วเทส่วนผสมลงในกรอบแม่พิมพ์ แม่พิมพ์จะแข็งตัวผ่านกระบวนการระเหยน้ำ และสามารถขึ้นรูปและตกแต่งด้วยมือได้.
ลักษณะหลัก:
ค่าใช้จ่าย: ต่ำมาก
ระยะเวลาการผลิต: 1–3 วัน (เร็วที่สุด)
อายุการใช้งาน: สั้นมาก — จำกัดอยู่ที่ไม่กี่ร้อยรอบการหล่อเท่านั้น
ความแม่นยำ: พื้นผิวหยาบ; ความคลาดเคลื่อนของขนาดอยู่ที่ประมาณ ±2 มม. เมื่อเทียบกับค่าออกแบบมาตรฐาน
การใช้งาน: การสร้างต้นแบบและการตรวจสอบตัวอย่าง — ไม่เหมาะสำหรับการผลิตในปริมาณมาก
ข้อจำกัดหลักของแม่พิมพ์ยิปซัมคือความเปราะบางของมัน ในสภาพการทำงานที่อุณหภูมิสูง พื้นผิวของแม่พิมพ์อาจกลายเป็นขรุขระ บิดเบี้ยว หรือแม้กระทั่งแตกร้าว แม่พิมพ์ยิปซั่มมักมีปัญหาในการให้ผลลัพธ์ที่สมบูรณ์แบบสำหรับผลิตภัณฑ์ที่มีรูปทรงเรขาคณิตที่ซับซ้อน หรือผลิตภัณฑ์ที่จำเป็นต้องผ่านกระบวนการดึงลึก.
ประเภทเครื่องมีผลต่อการเลือกแม่พิมพ์อย่างไร
เครื่องเทอร์โมฟอร์มิงแต่ละประเภทมีข้อกำหนดที่แตกต่างกันต่อแม่พิมพ์ มาดูรายละเอียดตามประเภทเครื่องกันเถอะ.
เครื่องขึ้นรูปด้วยความร้อนแบบความดันบวกและความดันลบ 1.3 สถานี และ 4 สถานี
นี่คือเครื่องผลิตที่ทันสมัยที่สุดในตลาด ซึ่งรวมระบบดูดสุญญากาศ (ความดันลบ) กับความดันอากาศบวก เพื่อสร้างรูปทรงเรขาคณิตที่ซับซ้อน พร้อมทั้งควบคุมความหนาของผนังได้อย่างแม่นยำ.
ข้อกำหนดเกี่ยวกับแม่พิมพ์สำหรับเครื่องที่มีแรงดันบวกและแรงดันลบ:
แรงจับยึดสูง: การผสมผสานระหว่างแรงดันบวกและแรงดันลบจะสร้างแรงกดที่มากขึ้นต่อแม่พิมพ์ จึงแนะนำให้ใช้แม่พิมพ์อลูมิเนียมมากกว่าแม่พิมพ์ทองแดงหรือแม่พิมพ์ปูน ซึ่งอาจเกิดการบิดเบี้ยวเมื่อถูกแรงดัน.
อายุการใช้งานที่ยาวนานขึ้น: เครื่องจักรเหล่านี้มักทำงานที่ความเร็ว 25-50+ รอบต่อนาที ตลอด 24 ชั่วโมงทุกวัน อายุการใช้งานของแม่พิมพ์มีผลกระทบโดยตรงต่อเวลาการทำงานต่อเนื่องของสายการผลิต อลูมิเนียมอัลลอย (เช่น อลูมิเนียมที่ผ่านกระบวนการ T6) สามารถทนได้มากกว่า 1 ล้านรอบ หากได้รับการบำรุงรักษาอย่างถูกต้อง.
ข้อกำหนดเกี่ยวกับพื้นผิว: การขึ้นรูปด้วยแรงดันบวก-ลบสามารถสร้างรายละเอียดที่ละเอียดกว่าการขึ้นรูปด้วยสุญญากาศเพียงอย่างเดียว ความสามารถในการกลึงของอลูมิเนียมช่วยให้สามารถสร้างพื้นผิวที่เรียบเหมือนกระจกและพื้นผิวที่มีลวดลายซับซ้อน ซึ่งวัสดุอื่นไม่สามารถเทียบได้.
ความแม่นยำในการประกอบ: เครื่องจักรเหล่านี้มักใช้สถานีแม่พิมพ์อิสระ (การขึ้นรูป การตัด การเจาะ) ด้วยความแม่นยำในการซิงโครไนซ์ที่ละเอียดถึง ±0.02 มม. แม่พิมพ์อลูมิเนียมสามารถถูกกลึงให้ได้ตามค่าความคลาดเคลื่อนนี้ แต่แม่พิมพ์ทองแดงและปูนปลาสเตอร์ไม่สามารถทำได้.
2. เครื่องขึ้นรูปด้วยความร้อนแบบแรงดันลบ (สุญญากาศ) หลายสถานี
เมื่อเทียบกับเครื่องแบบความดันบวกและลบ เครื่องขึ้นรูปด้วยความร้อนแบบความดันลบหลายสถานีนี้ยังมีคุณสมบัติการออกแบบแบบหลายสถานีที่บูรณาการและทำงานอัตโนมัติอย่างเต็มรูปแบบ อย่างไรก็ตาม กระบวนการขึ้นรูปของเครื่องนี้ — ที่ใช้การขึ้นรูปด้วยสุญญากาศความดันลบ — คล้ายกับเครื่องเซอร์โวความเร็วสูง ซึ่งให้ความยืดหยุ่นในการเลือกแม่พิมพ์มากขึ้น; เครื่องนี้สามารถใช้งานร่วมกับแม่พิมพ์แทบทุกประเภทได้ รวมถึงแม่พิมพ์ทองแดง อลูมิเนียม และแม่พิมพ์ปูนปลาสเตอร์ เครื่องนี้เหมาะอย่างยิ่งสำหรับคำสั่งซื้อที่มีข้อกำหนดผลิตภัณฑ์หลากหลายและปริมาณการผลิตในล็อตเล็ก เนื่องจากช่วยลดต้นทุนการผลิตแม่พิมพ์ได้ ในขณะที่ยังคงให้ผลผลิตสูงและประหยัดแรงงานได้เทียบเท่ากับเครื่องแบบความดันบวกและลบ.
3. เครื่องขึ้นรูปด้วยความร้อนความเร็วสูงแบบสถานีเดียว
เครื่องแบบสถานีเดียวมีความเรียบง่ายและยืดหยุ่นมากขึ้น แผ่นจะถูกยึดไว้ที่ทั้งสี่ด้าน จากนั้นถูกให้ความร้อน ปั้นรูป และนำออกที่จุดเดียวกัน.
ข้อกำหนดเกี่ยวกับแม่พิมพ์สำหรับเครื่องแบบสถานีเดียว:
ความต้องการความดันที่ต่ำลง: เนื่องจากเครื่องแบบสถานีเดียวมักใช้กระบวนการขึ้นรูปด้วยสุญญากาศเท่านั้น จึงไม่จำเป็นต้องให้แม่พิมพ์ทนต่อความดันบวกที่สูง ซึ่งหมายความว่าสามารถใช้แม่พิมพ์จากปูนปลาสเตอร์และไม้ในการสร้างต้นแบบบนเครื่องเหล่านี้ได้.
ตัวเลือกวัสดุที่ยืดหยุ่น: เครื่องแบบสถานีเดียวสามารถใช้งานกับวัสดุเทอร์โมพลาสติกที่ขึ้นรูปได้ทุกชนิด ทำให้เป็นตัวเลือกที่เหมาะสมที่สุดสำหรับการผลิตในปริมาณน้อย ซึ่งการใช้แม่พิมพ์อลูมิเนียมอาจไม่คุ้มค่าทางเศรษฐกิจ.
ต้นทุนแม่พิมพ์ต่อหน่วยที่ต่ำลง: ความเร็วรอบการทำงานที่ช้าลง (โดยทั่วไปอยู่ที่ 10-40 รอบต่อนาที) ทำให้แม่พิมพ์มีการสึกหรอน้อยลงต่อกะการทำงาน ดังนั้นคุณจึงสามารถใช้วัสดุที่มีราคาถูกกว่าได้สำหรับการผลิตในปริมาณน้อย.
วิธีเลือกแม่พิมพ์เครื่องขึ้นรูปพลาสติกด้วยความร้อนที่เหมาะสม
ต่อไปนี้คือกรอบการตัดสินใจเพื่อช่วยคุณในการเลือก:
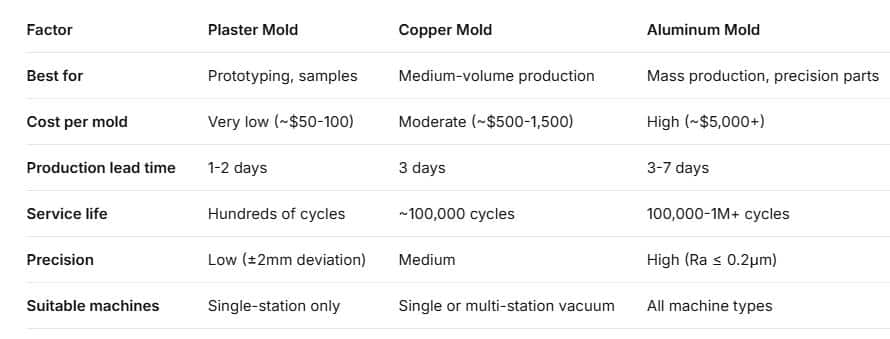
คำแนะนำจากผู้ผลิต
ลูกค้าใหม่จำนวนมากได้ใช้วิธีการนี้อย่างประสบความสำเร็จเพื่อลดอัตราการเสียของแบบต้นแบบจาก 15% ลงเหลือ 5% และลดต้นทุนต่อหน่วยลง 15% เพียงหลังจากเสร็จสิ้นการตรวจสอบความถูกต้องของผลิตภัณฑ์แล้ว บริษัทจึงเปลี่ยนไปใช้แม่พิมพ์อลูมิเนียม ซึ่งช่วยลดสัดส่วนค่าใช้จ่ายแม่พิมพ์รวมจาก 18% ลงเหลือ 9%.



