

Für globale Verpackungshersteller ist die Auswahl der richtigen Kunststoff-Thermoformwerkzeuge ebenso entscheidend wie die Wahl der Formmaschine selbst. Das Werkzeug kommt in direkten Kontakt mit der erhitzten Kunststofffolie und bestimmt die Oberflächenbeschaffenheit des Produkts, die Maßtoleranzen, die Zykluszeiten sowie die Gesamtlebensdauer.
Lassen Sie uns einen detaillierten Blick auf alles werfen, was Sie über Formen für das Kunststoff-Thermoformen wissen müssen – einschließlich der Formtypen, der richtigen Abstimmung auf verschiedene Maschinen und der Materialien, die Ihren Produktionsanforderungen am besten entsprechen.
Aus welchen Materialien bestehen Thermoformwerkzeuge?
Die Auswahl von Formwerkstoffen ist ein faszinierendes Thema. Verschiedene Werkstoffe eignen sich für unterschiedliche Produktionsumfänge, Präzisionsanforderungen und Budgets. Im Folgenden finden Sie die drei gängigsten Arten von Formen, auf die Sie stoßen werden:
1. Aluminiumformen – Industriestandard
Aluminiumformen haben sich als Material der Wahl für professionelle Thermoformverfahren etabliert. Sie zeichnen sich durch schnelle Formgebung, hohe Präzision und eine lange Lebensdauer aus – allesamt Faktoren, die zu einer stabilen und gleichbleibenden Produktion beitragen. Zu den Gründen für die Dominanz von Aluminiumformen zählen:
Haltbarkeit: Aluminiumformen halten über 100.000 Formzyklen stand und eignen sich daher ideal für die Massenproduktion.
Präzision: Aluminium lässt sich mittels CNC-Bearbeitung zu einer außergewöhnlichen Maßgenauigkeit und einer Oberflächengüte von bis zu Ra ≤ 0,2 μm (spiegelglatte Oberfläche) verarbeiten, wodurch es sich ideal für die Herstellung transparenter Produkte wie beispielsweise Lebensmittelbehälter eignet.
2. Galvanisierte Kupferformen – eine Option im mittleren Preissegment
Die Herstellung von Kupferformen beginnt mit einer Gips-Vorform, auf die eine Kupferschicht galvanisch aufgebracht wird. Dieser Vorgang erhöht die Oberflächenfestigkeit und verbessert die Verschleißfestigkeit.
Wichtigste Merkmale:
Kosten: Moderat (niedriger als bei Aluminiumformen, höher als bei Gipsformen)
Produktionsdurchlaufzeit: In der Regel 5–7 Tage pro Form
Lebensdauer: ca. 100.000 Stück
Oberflächenqualität: Gut, allerdings ist die Präzision geringer als bei Aluminiumformen
Geeignete Anwendungsbereiche: Mittlere Produktionsmengen – Situationen, in denen sich teure Aluminiumformen nicht rechtfertigen lassen, Gipsformen jedoch die Anforderungen an die Haltbarkeit nicht erfüllen können.
3. Gipsformen – werden in der Regel ausschließlich für den Prototypenbau verwendet.
Gipsformen werden hergestellt, indem man Gipspulver mit Wasser vermischt und die Mischung in einen Formrahmen gießt. Sie härten durch einen Trocknungsprozess aus und können von Hand geformt und bearbeitet werden.
Wesentliche Merkmale:
Kosten: Sehr gering
Produktionsdauer: 1–3 Tage (am schnellsten)
Lebensdauer: Sehr kurz – auf höchstens einige hundert Formzyklen begrenzt
Genauigkeit: Grobe Oberflächenbeschaffenheit; die Maßabweichung beträgt ca. ±2 mm gegenüber den Nennwerten der Konstruktion
Anwendungsbereiche: Prototypenbau und Mustervalidierung – nicht für die Serienfertigung geeignet
Die größte Einschränkung von Gipsformen ist ihre Zerbrechlichkeit. Unter Hochtemperaturbedingungen kann die Formoberfläche rau werden, sich verformen oder sogar Risse bilden. Bei Produkten mit komplexen Geometrien oder solchen, die eine Tiefziehformgebung erfordern, ist es mit Gipsformen oft schwierig, ideale Ergebnisse zu erzielen.
Wie sich der Maschinentyp auf die Auswahl der Form auswirkt
Verschiedene Thermoformmaschinen stellen unterschiedliche Anforderungen an die Formen. Lassen Sie uns dies nach Maschinentyp aufschlüsseln.
1,3-Stationen- und 4-Stationen-Thermoformmaschinen für Über- und Unterdruck
Dies sind die fortschrittlichsten Maschinen auf dem Markt. Sie kombinieren Vakuumansaugung (Unterdruck) mit Überdruck, um komplexe Geometrien mit hervorragender Wanddickensteuerung zu formen.
Anforderungen an die Form für Maschinen mit Über- und Unterdruck:
Hohe Spannkräfte: Durch die Kombination aus Über- und Unterdruck wirkt eine größere Kraft auf die Form ein. Aluminiumformen sind gegenüber Kupfer- oder Gipsformen, die sich unter Druck verformen können, dringend zu empfehlen.
Verlängerte Lebensdauer: Diese Maschinen laufen in der Regel mit 25 bis 50+ Zyklen pro Minute, rund um die Uhr. Die Lebensdauer der Form wirkt sich direkt auf die Betriebsverfügbarkeit aus. Aluminiumlegierungen (wie beispielsweise T6-behandeltes Aluminium) halten bei ordnungsgemäßer Wartung über 1 Million Zyklen stand.
Anforderungen an die Oberflächenbeschaffenheit: Durch die Formgebung unter Über- und Unterdruck lassen sich feinere Details erzielen als bei der reinen Vakuumformung. Die Bearbeitbarkeit von Aluminium ermöglicht spiegelglatte Oberflächen und komplexe Oberflächenstrukturen, die andere Werkstoffe nicht erreichen können.
Präzise Passgenauigkeit: Diese Maschinen arbeiten häufig mit unabhängigen Formstationen (Formen, Schneiden, Stanzen), deren Synchronisationsgenauigkeit bei ±0,02 mm liegt. Aluminiumformen lassen sich mit diesen Toleranzen bearbeiten; Kupfer und Gips hingegen nicht.
2. Mehrstufige Unterdruck-Thermoformmaschinen (Vakuum)
Im Vergleich zu Über- und Unterdruckmodellen zeichnet sich diese Mehrstationen-Unterdruck-Thermoformmaschine zudem durch einen vollautomatischen, integrierten Mehrstationen-Aufbau aus. Ihr Formungsprozess – unter Verwendung der Unterdruck-Vakuumformung – entspricht jedoch dem von Hochgeschwindigkeits-Servomaschinen und bietet eine größere Vielseitigkeit bei der Formauswahl; sie ist mit nahezu jedem Formtyp kompatibel, einschließlich Kupfer-, Aluminium- und Gipsformen. Sie eignet sich besonders gut für Aufträge mit unterschiedlichen Produktspezifikationen und kleinen Losgrößen, da sie geringere Kosten für den Formenbau mit sich bringt und gleichzeitig eine hohe Produktionsleistung sowie Personaleinsparungen bietet, die mit denen von Über- und Unterdruckmodellen vergleichbar sind.
3. Einstationen-Hochgeschwindigkeits-Thermoformmaschinen
Einstationmaschinen sind einfacher und flexibler. Die Blechplatte wird an allen vier Kanten eingespannt, erwärmt, umgeformt und an derselben Stelle entnommen.
Anforderungen an die Form für Einstationenmaschinen:
Geringere Druckanforderungen: Da Ein-Stations-Maschinen in der Regel ausschließlich mit Vakuumformung arbeiten, müssen die Formen keinen hohen Überdruck aushalten. Das bedeutet, dass für die Prototypenfertigung auf diesen Maschinen Gips- und Holzformen verwendet werden können.
Flexible Materialauswahl: Einstationenmaschinen können alle formbaren Thermoplaste verarbeiten und eignen sich daher ideal für die Kleinserienfertigung, bei der Aluminiumformen unter Umständen nicht wirtschaftlich sind.
Geringere Formkosten pro Einheit: Durch die langsamere Zyklusgeschwindigkeit (in der Regel 10–40 Zyklen pro Minute) unterliegen die Formen pro Schicht einem geringeren Verschleiß, sodass Sie für kleinere Serien möglicherweise kostengünstigere Materialien verwenden können.
So wählen Sie die richtige Form für Ihre Kunststoff-Thermoformmaschine aus
Hier finden Sie ein Entscheidungsmodell, das Ihnen bei Ihrer Auswahl als Orientierungshilfe dienen soll:
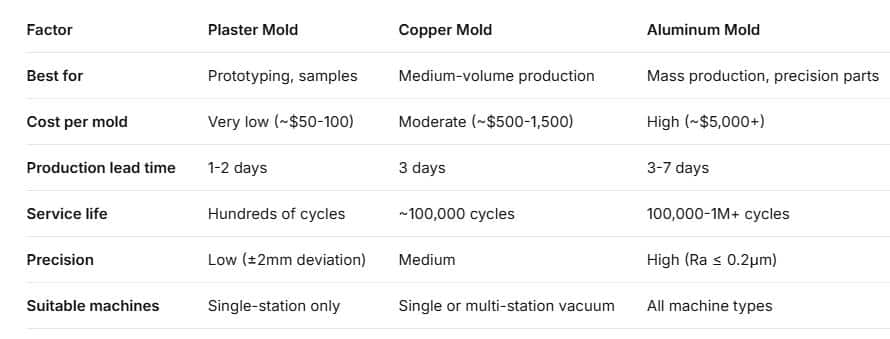
Empfehlungen des Herstellers
Viele neue Kunden haben diesen Ansatz erfolgreich genutzt, um die Ausschussquote bei Prototypen von 15% auf 5% zu senken und die Stückkosten um 15% zu reduzieren. Erst nach Abschluss der Produktvalidierung stellte das Unternehmen auf Aluminiumformen um und senkte dadurch den Anteil an den Gesamtformkosten von 18% auf 9%.



