

Bagi produsen kemasan global, memilih cetakan termoforming plastik yang tepat sama pentingnya dengan memilih mesin pembentuk itu sendiri. Cetakan tersebut bersentuhan langsung dengan lembaran plastik yang dipanaskan, sehingga menentukan hasil akhir permukaan produk, toleransi dimensi, waktu siklus, dan masa pakai secara keseluruhan.
Mari kita bahas secara mendetail segala hal yang perlu Anda ketahui tentang cetakan termoforming plastik—termasuk jenis-jenis cetakan, cara menyesuaikannya dengan berbagai mesin, serta bahan apa saja yang paling sesuai dengan kebutuhan produksi Anda.
Dari bahan apa cetakan termoforming itu dibuat?
Memilih bahan cetakan merupakan topik yang menarik. Berbagai bahan cocok untuk skala produksi, persyaratan presisi, dan anggaran yang berbeda-beda. Berikut ini adalah tiga jenis cetakan paling umum yang akan Anda temui:
1. Cetakan Aluminium — Standar Industri
Cetakan aluminium telah menjadi bahan pilihan untuk operasi termoforming profesional. Cetakan ini menawarkan kemampuan pembentukan yang cepat, presisi tinggi, dan masa pakai yang lama—semua hal tersebut berkontribusi pada produksi yang stabil dan konsisten. Alasan-alasan di balik dominasi cetakan aluminium antara lain:
Ketahanan: Cetakan aluminium mampu bertahan hingga lebih dari 100.000 siklus pembentukan, sehingga sangat cocok untuk produksi massal.
Ketepatan: Aluminium dapat diproses dengan mesin CNC untuk menghasilkan ketepatan dimensi yang luar biasa serta permukaan yang sangat halus hingga Ra ≤ 0,2 μm (permukaan seperti cermin), sehingga sangat cocok untuk pembuatan produk transparan seperti wadah makanan.
2. Cetakan Tembaga Hasil Pelapisan Listrik—Pilihan Kelas Menengah
Pembuatan cetakan tembaga dimulai dengan cetakan induk dari plester, yang kemudian dilapisi dengan lapisan tembaga melalui proses pelapisan elektro. Proses ini meningkatkan kekuatan permukaan dan meningkatkan ketahanan terhadap keausan.
Fitur utama:
Biaya: Sedang (lebih murah daripada cetakan aluminium, lebih mahal daripada cetakan plester)
Waktu produksi: Biasanya 5–7 hari per cetakan
Masa pakai: Sekitar 100.000 unit
Kualitas permukaan: Baik, meskipun tingkat presisinya lebih rendah daripada cetakan aluminium
Aplikasi yang sesuai: Produksi skala menengah—situasi di mana penggunaan cetakan aluminium yang mahal tidak dapat dibenarkan, namun cetakan plester tidak dapat memenuhi persyaratan ketahanan.
3. Cetakan plester—umumnya hanya digunakan untuk pembuatan prototipe.
Cetakan gipsum dibuat dengan mencampurkan bubuk gipsum dengan air, lalu menuangkan campuran tersebut ke dalam rangka cetakan. Cetakan tersebut mengeras melalui proses pengeringan dan dapat dibentuk serta diselesaikan secara manual.
Karakteristik Utama:
Biaya: Sangat rendah
Waktu produksi: 1–3 hari (paling cepat)
Masa pakai: Sangat singkat—terbatas pada paling banyak beberapa ratus siklus pencetakan
Ketepatan: Permukaan kasar; penyimpangan dimensi sekitar ±2 mm dibandingkan dengan nilai desain nominal
Aplikasi: Pembuatan prototipe dan validasi sampel—tidak cocok untuk produksi massal
Keterbatasan utama cetakan gipsum adalah sifatnya yang rapuh. Dalam kondisi operasi bersuhu tinggi, permukaan cetakan dapat menjadi kasar, berubah bentuk, atau bahkan retak. Cetakan gipsum seringkali sulit menghasilkan hasil yang ideal untuk produk dengan geometri yang rumit atau yang memerlukan proses pembentukan deep-draw.
Bagaimana Jenis Mesin Mempengaruhi Pemilihan Cetakan
Setiap jenis mesin thermoforming memiliki persyaratan yang berbeda-beda terhadap cetakan. Mari kita bahas berdasarkan jenis mesinnya.
Mesin Thermoforming Tekanan Positif dan Negatif 1,3-Stasiun dan 4-Stasiun
Inilah mesin-mesin paling canggih di pasaran. Mesin-mesin ini menggabungkan hisap vakum (tekanan negatif) dengan tekanan udara positif untuk membentuk geometri yang kompleks dengan kontrol ketebalan dinding yang sangat baik.
Persyaratan cetakan untuk mesin bertekanan positif-negatif:
Gaya penjepitan yang tinggi: Kombinasi tekanan positif dan negatif memberikan gaya yang lebih besar pada cetakan. Cetakan aluminium sangat direkomendasikan daripada cetakan tembaga atau plester, yang dapat mengalami deformasi akibat tekanan.
Umur pakai yang lebih panjang: Mesin-mesin ini biasanya beroperasi pada kecepatan 25–50+ siklus per menit, 24 jam sehari, 7 hari seminggu. Umur pakai cetakan secara langsung memengaruhi waktu operasional produksi. Paduan aluminium (seperti aluminium yang telah melalui perlakuan T6) dapat bertahan hingga lebih dari 1 juta siklus dengan perawatan yang tepat.
Persyaratan hasil akhir permukaan: Pembentukan dengan tekanan positif-negatif dapat menghasilkan detail yang lebih halus dibandingkan dengan metode vakum saja. Kemudahan pengolahan aluminium memungkinkan terciptanya hasil akhir seperti cermin dan tekstur permukaan yang rumit, yang tidak dapat ditandingi oleh bahan lain.
Ketepatan pas: Mesin-mesin ini sering menggunakan stasiun cetakan yang independen (pembentukan, pemotongan, pengeboran) dengan akurasi sinkronisasi yang sangat ketat, yaitu ±0,02 mm. Cetakan aluminium dapat diproses hingga mencapai toleransi tersebut; sedangkan cetakan tembaga dan plester tidak bisa.
2. Mesin Thermoforming Tekanan Negatif (Vakum) Multi-Stasiun
Dibandingkan dengan model tekanan positif dan negatif, mesin thermoforming tekanan negatif multi-stasiun ini juga dilengkapi dengan desain multi-stasiun terintegrasi yang sepenuhnya otomatis. Namun, proses pembentukannya—yang memanfaatkan pembentukan vakum tekanan negatif—serupa dengan mesin servo berkecepatan tinggi, sehingga menawarkan fleksibilitas yang lebih besar dalam pemilihan cetakan; mesin ini kompatibel dengan hampir semua jenis cetakan, termasuk cetakan tembaga, aluminium, dan plester. Mesin ini sangat cocok untuk pesanan yang melibatkan spesifikasi produk beragam dan ukuran batch kecil, karena memungkinkan biaya pembuatan cetakan yang lebih rendah sekaligus menghasilkan output tinggi dan penghematan tenaga kerja yang sebanding dengan model tekanan positif dan negatif.
3. Mesin Thermoforming Berkecepatan Tinggi Satu Stasiun
Mesin satu stasiun lebih sederhana dan lebih fleksibel. Lembaran tersebut dijepit pada keempat sisinya, dipanaskan, dibentuk, dan dikeluarkan di lokasi yang sama.
Persyaratan cetakan untuk mesin satu stasiun:
Persyaratan tekanan yang lebih rendah: Karena mesin satu stasiun umumnya menggunakan proses pembentukan hanya dengan vakum, cetakan tidak perlu menahan tekanan positif yang tinggi. Artinya, cetakan dari plester dan kayu dapat digunakan untuk pembuatan prototipe pada mesin-mesin ini.
Pilihan bahan yang fleksibel: Mesin satu stasiun dapat mengolah segala jenis bahan termoplastik yang dapat dicetak, sehingga sangat cocok untuk produksi dalam jumlah kecil di mana penggunaan cetakan aluminium mungkin tidak ekonomis.
Biaya cetakan per unit yang lebih rendah: Kecepatan siklus yang lebih lambat (biasanya 10–40 siklus per menit) berarti cetakan mengalami keausan yang lebih sedikit per shift, sehingga Anda berpotensi menggunakan bahan yang lebih murah untuk produksi dalam volume kecil.
Cara Memilih Cetakan Mesin Thermoforming Plastik yang Tepat
Berikut ini adalah kerangka kerja pengambilan keputusan untuk memandu pilihan Anda:
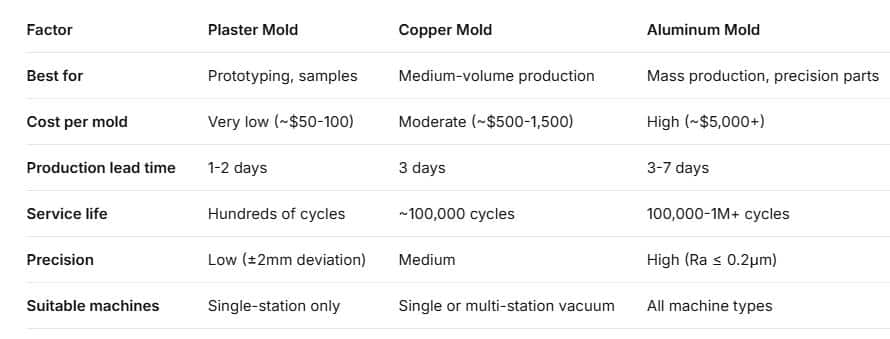
Rekomendasi dari produsen
Banyak klien baru telah berhasil menerapkan pendekatan ini untuk menurunkan tingkat limbah prototipe dari 15% menjadi 5% serta memangkas biaya per unit sebesar 15%. Baru setelah menyelesaikan validasi produk, perusahaan beralih ke cetakan aluminium, sehingga mengurangi porsi biaya cetakan total dari 18% menjadi 9%.



