
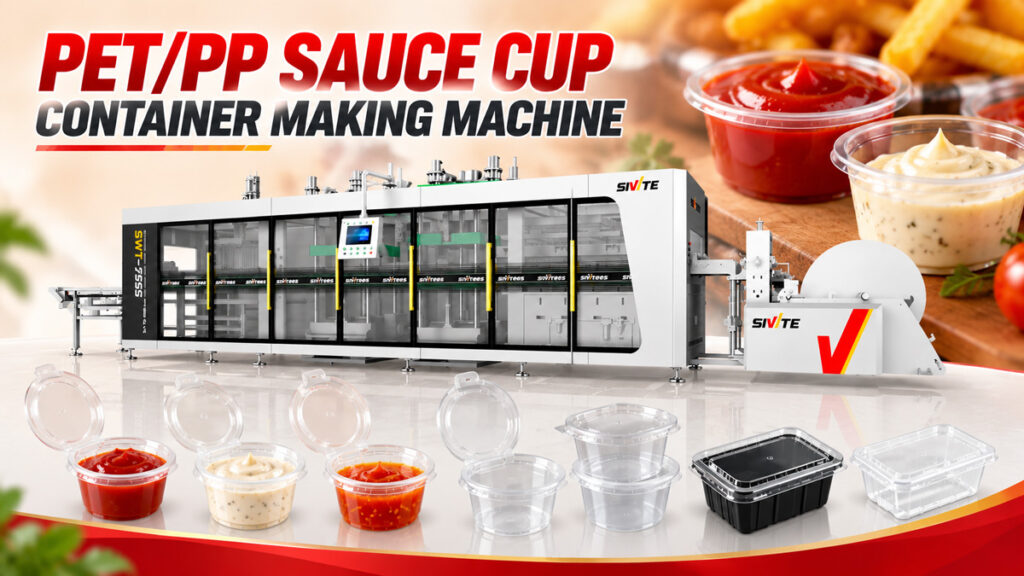
ถ้วยใส่ซอสและน้ำจิ้มแบบใช้แล้วทิ้งขนาดเล็กที่ใช้กันในร้านอาหารฟาสต์ฟู้ดและบริการส่งอาหารนั้นดูเรียบง่ายทั้งขนาดและโครงสร้าง แต่การทำให้ฝาปิดสนิทและไม่รั่วซึมนั้นต้องอาศัยกระบวนการขึ้นรูปที่ซับซ้อนมาก แล้วภาชนะขนาดเล็กเหล่านี้ผลิตขึ้นเป็นจำนวนมากได้อย่างไร? คำตอบคือ... เครื่องทำถ้วยซอส — โดยเฉพาะอย่างยิ่ง แรงดันบวก/ลบ เครื่องขึ้นรูปด้วยความร้อน 3 สถานี. บทความนี้จะอธิบายรายละเอียดกระบวนการผลิตถ้วยใส่ซอส คุณสมบัติของอุปกรณ์ที่จำเป็น และประสิทธิภาพการผลิตที่แท้จริง.
วัตถุดิบทั่วไปสำหรับทำถ้วยซอส
ถ้วยใส่ซอสโดยทั่วไปทำจากวัสดุสองชนิดคือ PET และ PP PET มีความใสสูง เหมาะสำหรับงานที่ต้องการให้เห็นสีของซอส เช่น ซอสมะเขือเทศหรือน้ำสลัด ส่วน PP ทนต่อความร้อนและน้ำมันได้ดีกว่า เหมาะสำหรับผลิตภัณฑ์อย่างน้ำมันพริกหรือซอสเผ็ดที่ต้องการทนต่ออุณหภูมิได้บ้าง วัสดุทั้งสองชนิดสามารถแปรรูปได้ด้วยเครื่องจักรเดียวกัน โดยต้องปรับเฉพาะอุณหภูมิความร้อนและพารามิเตอร์การขึ้นรูปเท่านั้น.
กระบวนการผลิตถ้วยใส่ซอส
กระบวนการผลิตดำเนินไปอย่างต่อเนื่องสามขั้นตอน ได้แก่ การให้ความร้อน การขึ้นรูปด้วยแรงดันบวก/ลบ และการเจาะและเรียงซ้อน แม้ว่าถ้วยใส่ซอสจะมีขนาดเล็ก แต่ความต้องการความแม่นยำในทุกขั้นตอนยังคงสูงมาก.
ขั้นตอนที่ 1: การให้ความร้อนและทำให้แผ่นอ่อนตัวลง
แผ่น PET หรือ PP จะถูกนำเข้าสู่เตาอบก่อน โดยมีองค์ประกอบความร้อนด้านบนและด้านล่างให้ความร้อนอย่างสม่ำเสมอจนถึงอุณหภูมิที่อ่อนตัวลง แม่พิมพ์ถ้วยซอสโดยทั่วไปจะมีจำนวนช่องมาก (แม่พิมพ์เดียวสามารถบรรจุถ้วยได้หลายสิบหรือหลายร้อยช่อง) ดังนั้นความสม่ำเสมอของความร้อนทั่วทั้งเตาอบจึงส่งผลโดยตรงต่อความสม่ำเสมอในการขึ้นรูปของถ้วยแต่ละใบ หากมีการให้ความร้อนไม่เพียงพอในบริเวณใดบริเวณหนึ่ง ผนังของถ้วยจะบางลง ทำให้เกิดความเสี่ยงที่จะเกิดการรั่วซึมในภายหลัง.
ขั้นตอนที่ 2: การปิดและขึ้นรูปแม่พิมพ์ด้วยแรงดันบวก/ลบ
แผ่นพลาสติกที่อ่อนตัวแล้วจะเคลื่อนไปยังสถานีขึ้นรูป ซึ่งแม่พิมพ์จะปิดจากด้านบนและด้านล่าง โดยแรงดันบวกจะดันจากด้านบนในขณะที่สุญญากาศดึงจากด้านล่างในเวลาเดียวกัน ทำให้แผ่นพลาสติกยืดออกอย่างสม่ำเสมอจนได้ตัวถ้วยและขอบโค้งด้านบน ความแม่นยำของขนาดที่ขอบถ้วย (ซึ่งจะประกบกับฝาเพื่อสร้างการปิดผนึก) ต้องสูงมาก แม้แต่ความคลาดเคลื่อนเล็กน้อยที่ขอบก็อาจทำให้ฝาปิดไม่สนิทเมื่อกดลง ทำให้เกิดการรั่วซึมระหว่างการขนส่ง การทำงานแบบ "ดันและดึง" ของแรงดันบวก/ลบช่วยให้แผ่นพลาสติกยืดออกอย่างสม่ำเสมอแม้ในโครงสร้างโพรงขนาดเล็กและลึก ทำให้ได้ความหนาของผนังที่สม่ำเสมอกว่าการขึ้นรูปด้วยสุญญากาศเพียงอย่างเดียว ซึ่งเป็นปัจจัยสำคัญในการทำให้ถ้วยซอสไม่รั่วซึม.
ขั้นตอนที่ 3: การเจาะ การแยก และการเรียงซ้อนอัตโนมัติ
ในขั้นตอนนี้ ถ้วยที่ขึ้นรูปแล้วยังคงติดอยู่กับแผ่น สถานีเจาะใช้แม่พิมพ์ตัดเพื่อแยกถ้วยแต่ละใบออกจากกันอย่างแม่นยำ และถ้วยที่แยกแล้วจะถูกนับและจัดเรียงอย่างเป็นระเบียบโดยอัตโนมัติด้วยระบบจัดเรียงสินค้า ก่อนจะส่งตรงไปยังบรรจุภัณฑ์ โดยไม่ต้องมีการเคลื่อนย้ายด้วยมือในขั้นตอนใดๆ เลย.
เครื่องจักรเพียงเครื่องเดียวสามารถผลิตถ้วยใส่ซอสได้หลากหลายขนาดและรูปแบบ
ข้อดีของเครื่องขึ้นรูปด้วยความร้อนแบบแรงดันบวก/ลบ 3 สถานี คือ การเปลี่ยนแม่พิมพ์ก็เพียงพอสำหรับการผลิตถ้วยใส่ซอสขนาดและรูปแบบต่างๆ แม้ว่าจะมีขนาดและรูปแบบต่างๆ มากมายในท้องตลาด แต่แบบที่นิยมใช้กันทั่วไป ได้แก่:
● ถ้วยใส่น้ำจิ้มขนาดเล็ก (15-30 มล.): สำหรับบรรจุภัณฑ์เพื่อการจัดส่ง เช่น น้ำมันพริก หรือซอสกระเทียม ที่แบ่งเป็นส่วนเล็กๆ
● ถ้วยซอสขนาดกลาง (30-60 มล.): นิยมใช้สำหรับบรรจุซอสมะเขือเทศและน้ำสลัดในร้านอาหารฟาสต์ฟู้ด
● ถ้วยใส่ซอสแบบแบ่งช่อง: มีช่องแยก 2-3 ช่องในถ้วยเดียว เหมาะสำหรับอาหารที่เสิร์ฟพร้อมน้ำจิ้มหลายชนิด
● ถ้วยใส่ซอสแบบรวมฝาปิดในตัว: ถ้วยและฝาปิดขึ้นรูปพร้อมกันในแม่พิมพ์เดียว ช่วยลดขั้นตอนการประกอบฝาปิดแยกต่างหาก
ไม่ว่ากำลังการผลิตและรูปแบบจะแตกต่างกันอย่างไร ตัวเครื่องเองไม่จำเป็นต้องเปลี่ยนใหม่ เพียงแค่ปรับแม่พิมพ์เท่านั้น ซึ่งจะช่วยลดต้นทุนการลงทุนด้านอุปกรณ์ลงอย่างมากสำหรับผู้ผลิตที่ผลิตซอสหลายขนาดตามข้อกำหนด.
ข้อมูลอ้างอิงประสิทธิภาพการผลิต
เครื่องขึ้นรูปเทอร์โมฟอร์ม 3 สถานีแบบแรงดันบวก/ลบที่ได้รับการตั้งค่าอย่างดี โดยทั่วไปจะมีความเร็วในการขึ้นรูป 40-55 รอบต่อนาที เมื่อแปรรูปผลิตภัณฑ์ขนาดเล็กที่มีจำนวนช่องแม่พิมพ์สูง เช่น ถ้วยซอส เนื่องจากจำนวนช่องแม่พิมพ์มีมาก (โดยทั่วไปหลายสิบถึงมากกว่าหนึ่งร้อยช่องต่อแม่พิมพ์) ผลผลิตต่อชั่วโมงจึงสามารถสูงถึงประมาณ 30,000-80,000 ถ้วย ขึ้นอยู่กับขนาดของถ้วยและจำนวนช่องแม่พิมพ์ กระบวนการทั้งหมดทำงานโดยอัตโนมัติอย่างสมบูรณ์ตั้งแต่การให้ความร้อนไปจนถึงการเรียงซ้อน และโดยปกติแล้วเครื่องจักรหนึ่งเครื่องต้องการเพียงคนงานคนเดียวสำหรับการบรรจุหีบห่อในขั้นตอนสุดท้าย ซึ่งช่วยลดต้นทุนแรงงานได้อย่างมากเมื่อเทียบกับการตั้งค่าการผลิตแบบทีละขั้นตอนด้วยตนเอง.
ไม่ว่าจะเป็นถ้วยใส่น้ำจิ้มขนาดเล็ก 15 มล. ถ้วยใส่ซอสแบบแบ่งช่อง หรือแบบมีฝาปิดในตัว ถ้วยใส่ซอสทั้งหมดผลิตขึ้นโดยใช้กระบวนการขึ้นรูปด้วยความร้อนและการเจาะแบบเดียวกัน บนเครื่องขึ้นรูปด้วยความร้อนแบบ 3 สถานีที่มีแรงดันบวก/ลบ เพียงแต่ใช้แม่พิมพ์ที่แตกต่างกัน การปิดแม่พิมพ์ด้วยแรงดันบวก/ลบช่วยให้การยืดตัวสม่ำเสมอและการปิดผนึกขอบที่แม่นยำ แม้ในโครงสร้างที่มีช่องเล็กและลึก ซึ่งช่วยแก้ปัญหาการรั่วซึมที่เป็นปัญหาสำคัญในอุตสาหกรรมโดยตรง กำลังการผลิตมากกว่า 30,000 ชิ้นต่อชั่วโมง โดยใช้คนงานบรรจุเพียงคนเดียว ช่วยให้ผู้ผลิตถ้วยใส่ซอสสามารถตอบสนองความต้องการจากอุตสาหกรรมการจัดส่งและอาหารจานด่วนด้วยต้นทุนแรงงานที่ต่ำกว่าและความน่าเชื่อถือของผลิตภัณฑ์ที่สูงขึ้น.



