
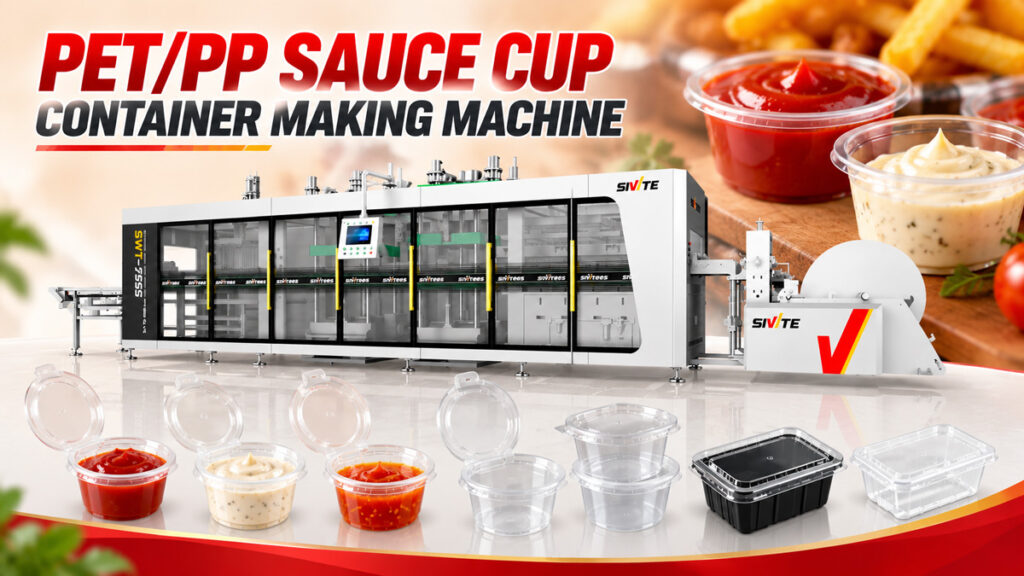
Hızlı yemek zincirleri ve paket servisler tarafından kullanılan küçük, tek kullanımlık sos ve dip kapları boyut ve yapı olarak basit görünse de, sızdırmaz ve kapaklarının sıkıca oturmasını sağlamak, üretim sürecinden oldukça fazla şey talep eder. Bu küçük kaplar toplu olarak nasıl üretiliyor? Cevap şu: Sos Kabı Yapma Makinesi — özellikle pozitif/negatif bir basınç 3 istasyonlu ısı kalıplama makinesi. Bu makale, sos kaplarının üretim sürecini, ekipmanın ihtiyaç duyduğu özellikleri ve gerçek üretim verimliliğini ayrıntılı olarak ele almaktadır.
Sos kapları için yaygın hammaddeler
Sos kaplarında genellikle iki malzeme kullanılır: PET ve PP. PET, ketçap veya salata sosu gibi sos renginin görünmesi gereken uygulamalar için uygun olan yüksek şeffaflık sunar. PP ise, acı biber yağı veya acı soslar gibi sıcaklığa karşı bir miktar tolerans gerektiren ürünler için daha iyi yağ ve ısı direncine sahiptir. Her iki malzeme de aynı makinede işlenebilir; sadece ısıtma sıcaklığı ve şekillendirme parametrelerinin ayarlanması gerekir.
Sos Kaplarının Üretim Süreci
Üretim süreci üç ardışık aşamadan oluşur: ısıtma, pozitif/negatif basınçla şekillendirme ve delme-istifleme. Sos kapları küçük olsa da, her aşamada hassasiyet gereksinimleri oldukça yüksektir.
Adım 1: Çarşafı Isıtma ve Yumuşatma
PET veya PP levha önce ısıtma fırınına girer ve burada üst ve alt ısıtma elemanları levhayı eşit şekilde yumuşama sıcaklığına kadar ısıtır. Sos kabı kalıpları genellikle çok yüksek sayıda bölmeye sahiptir (tek bir kalıp düzinelerce hatta yüzlerce kap bölmesi alabilir), bu nedenle fırın genelindeki ısıtma homojenliği, her bir kabın şekillendirme tutarlılığını doğrudan etkiler. Herhangi bir lokal yetersiz ısıtma, o kabın duvarını daha ince bırakarak, aşağı yönde gizli bir sızıntı riski oluşturur.
Adım 2: Pozitif/Negatif Basınçla Kalıp Kapatma ve Şekillendirme
Yumuşatılmış levha, kalıplama istasyonuna taşınır ve burada kalıp yukarıdan ve aşağıdan kapanır; pozitif basınç yukarıdan aktif olarak iterken, vakum da aynı anda aşağıdan çeker ve levhayı eşit şekilde gererek bardak gövdesini ve üst kısımdaki kıvrımlı kenarı oluşturur. Bardak kenarındaki (sızdırmazlığı sağlamak için kapakla birleşen) boyut hassasiyeti çok sıkı olmalıdır; kenarda hafif bir sapma bile, kapak bastırıldığında kötü bir şekilde kapanmasına ve taşıma sırasında sızıntılara yol açabilir. Pozitif/negatif basıncın "itme ve çekme" hareketi, levhanın küçük, derin boşluklu yapılarda bile eşit şekilde gerilmesini sağlar ve bu da sadece vakumla şekillendirmeye kıyasla belirgin şekilde daha tutarlı duvar kalınlığı sağlar; bu da sos bardaklarının sızdırmaz kalmasında önemli bir faktördür.
3. Adım: Delme, Ayırma ve Otomatik İstifleme
Bu aşamada, şekillendirilmiş kaplar hala levhaya yapışıktır. Delme istasyonu, her bir kabı hassas bir şekilde ayırmak için bir kesme kalıbı kullanır ve ayrılan kaplar otomatik olarak sayılır ve istifleme sistemi tarafından düzgün bir şekilde istiflenerek doğrudan paketlemeye alınır; bu süreçte hiçbir yerde manuel aktarım gerekmez.
Tek bir makine, çeşitli boyut ve stillerde sos kapları üretiyor.
3 istasyonlu pozitif/negatif basınçlı termoform makinesinin avantajı, farklı boyutlarda ve stillerde sos kapları üretmek için sadece farklı bir kalıba geçmenin yeterli olmasıdır. Piyasada birçok özellik ve stil bulunmasına rağmen, yaygın tipler şunlardır:
● Küçük sos kapları (15-30 ml): Acı biber yağı veya sarımsak sosu gibi küçük porsiyonlar halinde paketlenmiş ürünler için.
● Orta boy sos kapları (30-60 ml): Genellikle fast food restoranlarında ketçap ve salata sosu ambalajında kullanılır.
● Bölmeli sos kapları: Tek bir kapta 2-3 ayrı bölme bulunur, birden fazla sos seçeneğiyle eşleştirilen yemekler için uygundur.
● Kapaklı, hepsi bir arada sos kapları: Kap ve kapak tek bir kalıpta birleştirilerek üretilmiştir, böylece ayrı bir kapak takma işlemine gerek kalmaz.
Kapasite ve stil ne kadar farklı olursa olsun, makinenin kendisinin değiştirilmesine gerek yoktur; sadece şekillendirme kalıbının ayarlanması yeterlidir, bu da birden fazla sos kabı spesifikasyonu kullanan üreticiler için ekipman yatırımını önemli ölçüde azaltır.
Üretim Verimliliği Referansı
İyi yapılandırılmış pozitif/negatif basınçlı 3 istasyonlu bir termoform makinesi, sos kapları gibi küçük, yüksek boşluk sayısına sahip ürünleri işlerken tipik olarak dakikada 40-55 döngü hızına ulaşır. Kalıp boşluk sayıları yüksek olduğundan (genellikle kalıp başına düzinelerce ila yüzden fazla boşluk), kap boyutuna ve boşluk sayısına bağlı olarak saatlik üretim yaklaşık 30.000-80.000 kaba ulaşabilir. Isıtmadan istiflemeye kadar tüm süreç tamamen otomatiktir ve bir makine genellikle hat sonu paketleme için yalnızca tek bir işçiye ihtiyaç duyar; bu da manuel, adım adım üretim kurulumuna kıyasla işçilik maliyetini önemli ölçüde azaltır.
İster 15 ml'lik küçük bir sos kabı, ister bölmeli bir sos kabı veya hepsi bir arada kapak tasarımı olsun, sos kaplarının tamamı, farklı kalıplar kullanılarak, tek bir pozitif/negatif basınçlı 3 istasyonlu termoform makinesinde aynı ısıtma-şekillendirme-delme işlemiyle üretilir. Pozitif/negatif basınçlı kalıp kapatma, küçük ve derin oyuklu yapılarda bile eşit gerilme ve hassas kenar sızdırmazlığı sağlayarak, sektördeki sızıntı sorununu doğrudan çözer. Saatte 30.000 adetten fazla üretim kapasitesi ve paketleme için sadece bir işçiye ihtiyaç duyulması, sos kabı üreticilerinin daha düşük işçilik maliyeti ve daha yüksek ürün güvenilirliğiyle teslimat ve fast-food sektörlerinin talebini karşılamasını sağlar.



