
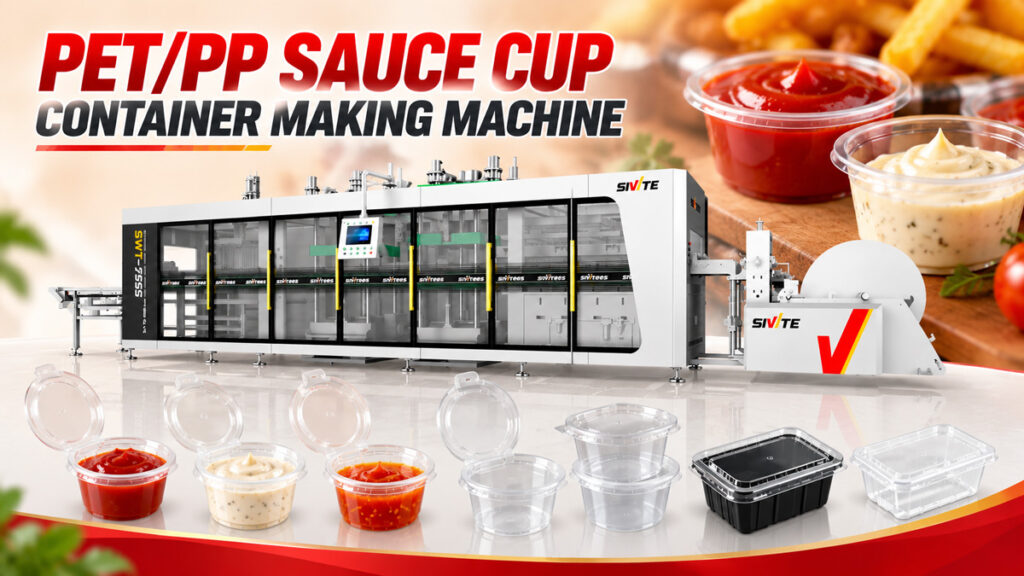
Die kleinen Einweg-Soßen- und Dipbecher, die von Fast-Food-Ketten und Lieferdiensten verwendet werden, sehen zwar einfach aus, doch die Herstellung von auslaufsicheren Deckeln erfordert einiges an Aufwand. Wie werden diese kleinen Behälter in großen Mengen produziert? Die Antwort ist … Soßenbecher-Herstellungsmaschine — insbesondere ein positiver/negativer Druck 3-Stationen-Thermoformmaschine. Dieser Artikel beschreibt den Produktionsprozess für Soßenbecher, die erforderlichen Anlagenkapazitäten und die tatsächliche Produktionseffizienz.
Gängige Rohstoffe für Saucenbecher
Saucenbecher werden üblicherweise aus zwei Materialien hergestellt: PET und PP. PET ist hochtransparent und eignet sich daher für Anwendungen, bei denen die Farbe der Sauce durchscheinen soll, wie beispielsweise bei Ketchup oder Salatdressing. PP bietet eine bessere Öl- und Hitzebeständigkeit und ist somit besser geeignet für Produkte wie Chiliöl oder scharfe Saucen, die eine gewisse Temperaturtoleranz erfordern. Beide Materialien können auf derselben Maschine verarbeitet werden; lediglich die Heiztemperatur und die Formgebungsparameter müssen angepasst werden.
Der Produktionsprozess für Saucenbecher
Der Produktionsprozess umfasst drei aufeinanderfolgende Schritte: Erhitzen, Formen unter Über- und Unterdruck sowie Stanzen und Stapeln. Obwohl die Saucenschälchen klein sind, bleiben die Präzisionsanforderungen in jedem Arbeitsschritt hoch.
Schritt 1: Erhitzen und Erweichen des Lakens
Die PET- oder PP-Folie gelangt zunächst in den Heizofen, wo sie durch obere und untere Heizelemente gleichmäßig auf die Erweichungstemperatur erwärmt wird. Saucenbecherformen weisen typischerweise eine sehr hohe Anzahl an Vertiefungen auf (eine einzelne Form kann Dutzende oder sogar Hunderte von Bechern aufnehmen), daher beeinflusst die gleichmäßige Erwärmung im gesamten Ofen die Formqualität jedes einzelnen Bechers direkt. Jede lokale Unterhitzung führt zu einer dünneren Wand des betroffenen Bechers und birgt somit die Gefahr von Undichtigkeiten.
Schritt 2: Formschließen und Formen mit Über-/Unterdruck
Die erweichte Teigplatte gelangt zur Formstation, wo sich die Form von oben und unten schließt. Gleichzeitig drückt ein Überdruck von oben und ein Vakuum saugt von unten. Dadurch wird die Platte gleichmäßig in den Becherkörper und den gebogenen Rand gedehnt. Die Maßgenauigkeit des Becherrandes (der mit dem Deckel die Abdichtung bildet) muss hoch sein – selbst geringfügige Abweichungen können dazu führen, dass der Deckel nach dem Aufsetzen nicht richtig schließt und beim Transport ausläuft. Durch das Wechselspiel von Über- und Unterdruck wird die Platte auch in kleinen, tiefen Hohlräumen gleichmäßig gedehnt. Dies sorgt für eine deutlich gleichmäßigere Wandstärke als beim reinen Vakuumformen – ein entscheidender Faktor für die Dichtigkeit der Saucenbecher.
Schritt 3: Stanzen, Trennen und automatisches Stapeln
Die geformten Becher haften zu diesem Zeitpunkt noch am Blech. Die Stanzstation trennt die einzelnen Becher mithilfe eines Schneidwerkzeugs präzise ab. Die abgetrennten Becher werden vom Stapelsystem automatisch gezählt und ordentlich gestapelt und gelangen direkt in die Verpackung – ein manuelles Umgreifen ist im gesamten Prozess nicht erforderlich.
Eine Maschine produziert Soßenschälchen in verschiedenen Größen und Ausführungen.
Der Vorteil der 3-Stationen-Thermoformmaschine mit Über- und Unterdruck besteht darin, dass durch einfaches Wechseln der Form verschiedene Größen und Formen von Saucenschälchen hergestellt werden können. Es gibt zwar viele Spezifikationen und Ausführungen auf dem Markt, gängige Typen sind jedoch:
● Kleine Dip-Becher (15–30 ml): Für Lieferverpackungen wie Chiliöl oder Knoblauchsauce, portioniert in kleinen Mengen
● Mittlere Soßenbecher (30–60 ml): Werden häufig für die Verpackung von Ketchup und Salatdressings in Fast-Food-Restaurants verwendet.
● Unterteilte Saucenbecher: Mit 2-3 separaten Fächern in einem einzigen Becher, geeignet für Gerichte, die mit mehreren Dips kombiniert werden können
● All-in-One-Saucenbecher mit integriertem Deckel: Becher und Deckel werden in einem einzigen Guss geformt, wodurch ein separater Schritt zum Aufsetzen des Deckels entfällt.
Unabhängig davon, wie sich Kapazität und Ausführung unterscheiden, muss die Maschine selbst nicht ersetzt werden – lediglich die Form muss angepasst werden, was die Investitionskosten für Hersteller, die mehrere Saucenbecher-Spezifikationen verwenden, erheblich senkt.
Referenz für die Produktionseffizienz
Eine optimal konfigurierte 3-Stationen-Thermoformmaschine mit Über- und Unterdruck erreicht typischerweise eine Formgeschwindigkeit von 40–55 Zyklen pro Minute bei der Verarbeitung kleiner Produkte mit vielen Kavitäten, wie z. B. Soßenbecher. Da die Anzahl der Kavitäten pro Form hoch ist (üblicherweise Dutzende bis über hundert), kann die Stundenleistung je nach Bechergröße und Kavitätenanzahl etwa 30.000–80.000 Becher betragen. Der gesamte Prozess, vom Erhitzen bis zum Stapeln, läuft vollautomatisch ab, und für die Endverpackung wird in der Regel nur ein Mitarbeiter benötigt. Dies reduziert die Arbeitskosten im Vergleich zu einer manuellen, schrittweisen Produktionseinrichtung erheblich.
Ob kleiner Dipbecher (15 ml), Saucenbecher mit Fächern oder All-in-One-Deckel – alle Saucenbecher werden im gleichen Verfahren auf einer 3-Stationen-Thermoformmaschine mit Über- und Unterdruck hergestellt, lediglich die Formen variieren. Der Über- und Unterdruck beim Formenschließen gewährleistet gleichmäßiges Dehnen und präzises Abdichten, selbst bei kleinen, tiefen Kavitäten. So wird das branchenübliche Problem der Undichtigkeit gelöst. Mit einer Produktionsleistung von über 30.000 Einheiten pro Stunde und nur einem Mitarbeiter für die Verpackung können Saucenbecherhersteller die Nachfrage von Lieferdiensten und Fast-Food-Ketten mit geringeren Lohnkosten und höherer Produktzuverlässigkeit decken.



