
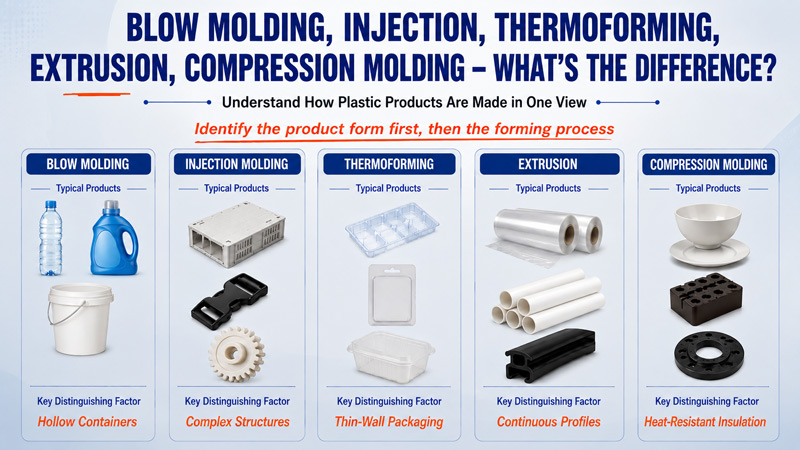
Plastik bir ürünü elinize aldığınızda — ister alıcı, ister mühendis, ister fabrika sahibi olun — tekrar tekrar akla gelen soru basittir: Bu ürün aslında nasıl üretildi? Cevap, kulağa geldiği kadar karmaşık değildir. Bir ürünün fiziksel şeklini anladıktan sonra, genellikle geriye doğru giderek arkasındaki üretim sürecini ve dolayısıyla satın almanız gereken ekipmanı belirleyebilirsiniz. Bu kılavuz, en yaygın beş plastik işleme teknolojisini — şişirme kalıplama, enjeksiyon kalıplama, termoformlama, ekstrüzyon ve sıkıştırma kalıplama — ayrıntılı olarak ele alır ve ekipmana tek bir dolar bile harcamadan önce doğru makineleri seçmeniz için pratik bir çerçeve sunar.
Öncelikle Ürün Şekline Göre Üretim Sürecini Belirleyin
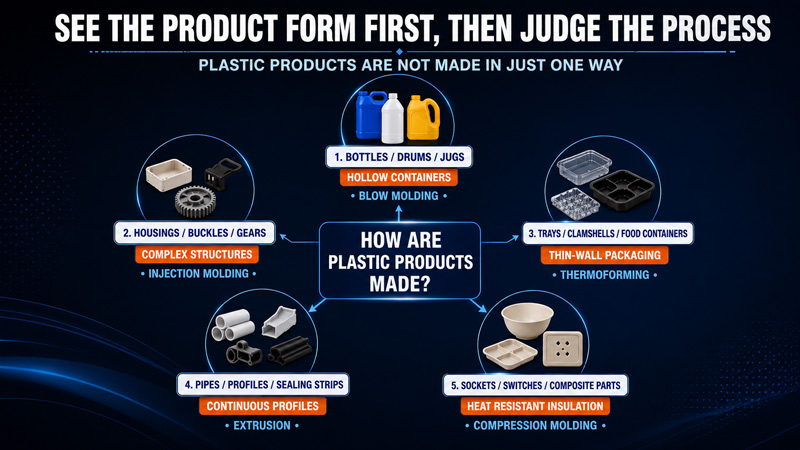
Plastik ürünler hiçbir zaman tek bir evrensel yöntemle üretilmez. Doğru üretim sürecini belirlemenin en hızlı yolu, ürünü öncelikle fiziksel şekline göre sınıflandırmaktır:
Plastik ürünler hiçbir zaman tek bir evrensel yöntemle üretilmez. Doğru üretim sürecini belirlemenin en hızlı yolu, ürünü öncelikle fiziksel şekline göre sınıflandırmaktır:
Şişirme Kalıplama:İçi boş kaplar (şişeler, variller, sürahiler)
Enjeksiyon Kalıplama:Karmaşık yapısal parçalar (gövdeler, tokalar, dişliler)
Termoformlama:İnce cidarlı ambalajlar (tepsiler, blister ambalajlar, gıda kapları)
Ekstrüzyon:Sürekli profiller (borular, kesitler, contalar)
Basınçlı Kalıplama:Isıya dayanıklı ve yalıtkan parçalar (melamin sofra takımları, bakalit, kompozitler)
Bu mantık işe yarıyor çünkü her bir işlemin temelindeki fiziksel kurallar, verimli bir şekilde hangi şekillerin üretilebileceğini doğal olarak sınırlıyor. İşte bu nedenle ekipman seçiminde ilk adım asla fiyat etiketi değildir — asıl önemli olan, işlemi ürüne uygun hale getirmektir.
5 Başlıca Plastik İşleme Teknolojisi Açıklaması
1. Şişirme Kalıplama — İçi Boş Kaplar İçin Tasarlanmıştır
Şişirme kalıplama, plastik bir parisonun yumuşayana kadar ısıtılması, bir kalıbın içine yerleştirilmesi ve ardından kalıp boşluğunun şeklini alması için basınçlı hava ile şişirilmesi yoluyla gerçekleştirilir. Tipik ürünler arasında maden suyu şişeleri, deterjan şişeleri ve plastik variller bulunur. 500 ml'lik içecek şişeleri üreten standart bir ekstrüzyon şişirme (EBM) makinesinin döngü süresi genellikle boşluk başına 8–15 saniye iken, endüstriyel variller (yaklaşık 200 L) için kullanılan büyük ölçekli şişirme ekipmanlarında bu süre parça başına 60–120 saniyeye kadar çıkabilir. Bu işlemi tanımlayan anahtar kelime: içi boş kap.
2. Enjeksiyon Kalıplama — Karmaşık Yapısal Parçalar İçin Tasarlanmıştır
Enjeksiyon kalıplama, erimiş plastiği yüksek basınç altında kapalı bir kalıp boşluğuna enjekte eder, ardından bitmiş parçayı soğutur ve kalıptan çıkarır. Bu yöntem, dişliler, geçmeli tokalar, muhafazalar gibi karmaşık ve yapısal olarak zorlu parçaları tek seferde üretebildiği için en yaygın kullanılan plastik işleme yöntemlerinden biridir. Enjeksiyon kalıplama makineleri, sıkıştırma tonajına göre sınıflandırılır: 50–200 ton aralığındaki daha küçük makineler hassas elektronik muhafazalar için uygunken, 2000 tonun üzerindeki makineler otomotiv tamponları gibi büyük parçalar için kullanılır. Bu işlemi tanımlayan anahtar kelime: karmaşık yapı.
3. Termoform (Vakumla Şekillendirme) — İnce cidarlı ambalajlar için tasarlanmıştır
Termoformlama, plastik bir levhayı esnek hale gelene kadar ısıtır, ardından vakum emişi kullanarak onu kalıp yüzeyine yapıştırır. Bu yöntem, gıda tepsileri, elektronik ürünlerin blister ambalajları ve ambalaj iç parçaları için en çok tercih edilen işlemdir. Termoform kalıp maliyetleri, enjeksiyon kalıp maliyetlerinden çok daha düşük olduğu için, bu işlem özellikle sık ürün değişiminin olduğu orta ve küçük ölçekli üretim serileri için son derece uygundur — işte bu nedenle tüketim malları ve elektronik ürünlerin ambalajlamasında baskın bir rol oynamaktadır. Bu işlemi tanımlayan anahtar kelime: ince cidarlı ambalaj.
4. Ekstrüzyon — Sürekli Profiller İçin Tasarlanmıştır
Ekstrüzyon, plastik reçineyi bir silindir içinde eritir ve sabit bir kesit şekline sahip bir kalıptan sürekli olarak geçirir; ortaya çıkan profili soğutur ve istenen uzunlukta keser. Bu işlemin belirleyici özelliği, ürünün tüm uzunluğu boyunca tutarlı bir kesit şekline sahip olmasıdır — borular, yapısal profiller ve kapı/pencere contaları bunun klasik örnekleridir. Orta ölçekli bir PVC boru ekstrüzyon hattı, boru çapına ve duvar kalınlığına bağlı olarak genellikle saatte birkaç yüz kilogramdan bir tonun üzerine kadar üretim yapar. Bu işlemi tanımlayan anahtar kelime: sabit kesit.
5. Sıkıştırma Kalıplama — Isıya Dayanıklı, Yalıtımlı Parçalar İçin Tasarlanmıştır
Sıkıştırma kalıplama işleminde, hammadde — genellikle melamin veya bakalit tozu gibi bir termoset reçine — bir kalıp boşluğuna yerleştirilir; ardından ısı ve basınç uygulanarak malzeme şekillendirilip sertleştirilir. Bu işlem, melamin yemek takımları, bakalit elektrik prizleri ve kompozit yapısal parçalar gibi yüksek ısı direnci ve güçlü elektrik yalıtımı gerektiren ürünler için doğal bir tercihtir. Termoset malzemeler kalıcı olarak sertleştiği ve yeniden eritilemediği için, sıkıştırma kalıplama ile üretilen parçalar genellikle enjeksiyon kalıplama ile üretilen muadillerine kıyasla daha iyi ısı direnci ve boyutsal kararlılık sunar. Bu işlemi tanımlayan anahtar kelimeler: ısı direnci ve yalıtım.
Plastik İşleme Ekipmanınızı Aslında Nasıl Seçmelisiniz?
Ürün Türünüzü Doğru İşleme Uygun Hale Getirin
Önce ürünün şeklini, ardından üretim sürecini ve ancak ondan sonra da belirli bir makine modelini belirleyin. Bu sırayı tersine çevirmek, şirketlerin üretim ihtiyaçlarına aslında uymayan ekipmanlar satın almalarına yol açan en yaygın nedendir.



