
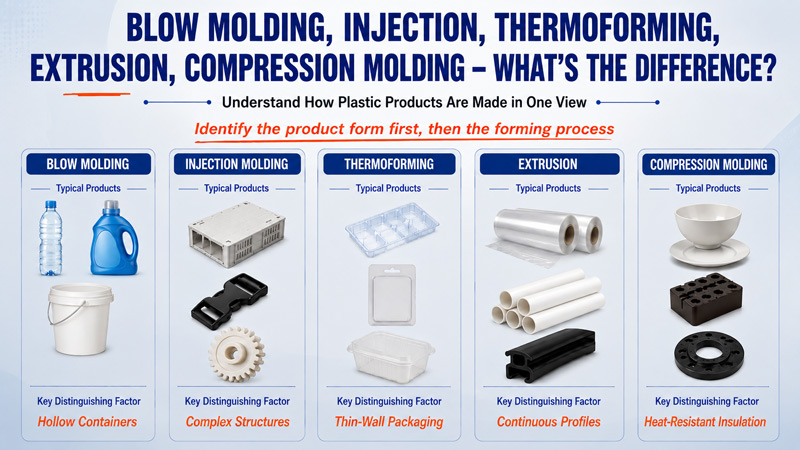
Wenn Sie ein Kunststoffprodukt in die Hand nehmen, stellt sich immer wieder dieselbe Frage – ganz gleich, ob Sie Einkäufer, Ingenieur oder Fabrikbesitzer sind: Wie wurde dieses Produkt eigentlich hergestellt? Die Antwort ist gar nicht so kompliziert, wie es klingt. Sobald Sie die physikalische Form eines Produkts verstanden haben, können Sie in der Regel rückwärts denken, um den dahinterstehenden Herstellungsprozess zu ermitteln – und daraus ableiten, welche Anlagen Sie tatsächlich anschaffen müssen. Dieser Leitfaden erläutert die fünf gängigsten Kunststoffverarbeitungstechnologien – Blasformen, Spritzgießen, Thermoformen, Extrudieren und Formpressen – und bietet einen praktischen Rahmen für die Auswahl der richtigen Maschinen, bevor Sie auch nur einen einzigen Dollar für Anlagen ausgeben.
Ermitteln Sie den Fertigungsprozess zunächst anhand der Produktform
Kunststoffprodukte werden niemals nach einem einzigen, universellen Verfahren hergestellt. Der schnellste Weg, das richtige Verfahren zu ermitteln, besteht darin, das Produkt zunächst anhand seiner physikalischen Form zu klassifizieren:
Kunststoffprodukte werden niemals nach einem einzigen, universellen Verfahren hergestellt. Der schnellste Weg, das richtige Verfahren zu ermitteln, besteht darin, das Produkt zunächst anhand seiner physikalischen Form zu klassifizieren:
Blasformen:Hohlbehälter (Flaschen, Fässer, Krüge)
Spritzguss:Komplexe Bauteile (Gehäuse, Schnallen, Zahnräder)
Thermoformen:Dünnwandige Verpackungen (Schalen, Blisterverpackungen, Lebensmittelbehälter)
Extrusion:Endlosprofile (Rohre, Profile, Dichtungen)
Formpressen:Hitzebeständige und isolierende Teile (Melamin-Geschirr, Bakelit, Verbundwerkstoffe)
Diese Logik funktioniert, weil die jedem Prozess zugrunde liegende Physik von Natur aus begrenzt, welche Formen effizient hergestellt werden können. Deshalb ist der erste Schritt bei der Auswahl der Anlagen niemals der Preis – vielmehr geht es darum, den Prozess auf das Produkt abzustimmen.
Die 5 wichtigsten Technologien der Kunststoffverarbeitung im Überblick
1. Blasformen – Speziell für Hohlbehälter entwickelt
Beim Blasformen wird ein Kunststoffvorformling so lange erhitzt, bis er weich ist, anschließend in eine Form eingelegt und dann mit Druckluft aufgeblasen, sodass er die Form des Formhohlraums annimmt. Zu den typischen Produkten zählen Mineralwasserflaschen, Waschmittelflaschen und Kunststofffässer. Eine Standard-Extrusionsblasformmaschine (EBM) zur Herstellung von 500-ml-Getränkeflaschen hat in der Regel eine Zykluszeit von 8–15 Sekunden pro Formnest, während große Blasformanlagen für Industriefässer (ca. 200 l) 60–120 Sekunden pro Stück benötigen können. Schlüsselbegriff zur Identifizierung dieses Verfahrens: Hohlbehälter.
2. Spritzguss – Speziell für komplexe Strukturteile entwickelt
Beim Spritzgießen wird geschmolzener Kunststoff unter hohem Druck in einen geschlossenen Formhohlraum eingespritzt, anschließend abgekühlt und das fertige Bauteil ausgeworfen. Es handelt sich um eines der am häufigsten eingesetzten Verfahren zur Kunststoffverarbeitung, da sich damit filigrane, strukturell komplexe Bauteile – Zahnräder, Schnappverschlüsse, Gehäuse – in einem einzigen Arbeitsgang herstellen lassen. Spritzgießmaschinen werden nach ihrer Schließkraft klassifiziert: Kleinere Maschinen im Bereich von 50 bis 200 Tonnen eignen sich für präzise Elektronikgehäuse, während Maschinen mit einer Schließkraft von über 2.000 Tonnen für große Bauteile wie Stoßstangen in der Automobilindustrie eingesetzt werden. Das Schlüsselwort zur Beschreibung dieses Verfahrens lautet: komplexe Struktur.
3. Thermoformen (Vakuumformen) – Speziell für dünnwandige Verpackungen entwickelt
Beim Thermoformen wird eine Kunststoffplatte so lange erhitzt, bis sie formbar ist; anschließend wird sie mittels Vakuum an eine Formoberfläche angesaugt. Dieses Verfahren ist die erste Wahl für Lebensmittelschalen, Blisterverpackungen für Elektronikartikel und Verpackungseinsätze. Da die Werkzeugkosten beim Thermoformen weitaus geringer sind als beim Spritzguss, eignet sich dieses Verfahren besonders gut für kleine bis mittlere Losgrößen mit häufigen Produktwechseln – genau aus diesem Grund dominiert es den Verpackungsbereich für Konsumgüter und Elektronik. Das Schlüsselwort zur Beschreibung dieses Verfahrens lautet: dünnwandige Verpackungen.
4. Extrusion – Konzipiert für durchgehende Profile
Bei der Extrusion wird Kunststoffgranulat im Zylinder geschmolzen und kontinuierlich durch eine Düse mit festgelegter Querschnittsform gepresst, wobei das entstehende Profil abgekühlt und auf die gewünschte Länge zugeschnitten wird. Das charakteristische Merkmal ist ein gleichbleibender Querschnitt über die gesamte Länge des Produkts – Rohre, Profilstücke sowie Tür- und Fensterdichtungen sind die klassischen Beispiele. Eine mittelgroße PVC-Rohr-Extrusionsanlage hat typischerweise eine Produktionsleistung von einigen hundert Kilogramm bis zu über einer Tonne pro Stunde, je nach Rohrdurchmesser und Wandstärke. Das Schlüsselwort zur Beschreibung dieses Verfahrens lautet: gleichbleibender Querschnitt.
5. Formpressen – Für hitzebeständige, isolierende Bauteile
Beim Formpressen wird das Rohmaterial – in der Regel ein duroplastisches Harz wie Melamin- oder Bakelitpulver – in einen Formhohlraum eingebracht und anschließend durch Einwirkung von Wärme und Druck in die gewünschte Form ausgehärtet. Dieses Verfahren ist die naheliegende Wahl für Produkte, die eine hohe Hitzebeständigkeit und starke elektrische Isolierung erfordern, wie beispielsweise Melamin-Geschirr, Steckdosen aus Bakelit und Verbundwerkstoff-Bauteile. Da duroplastische Werkstoffe dauerhaft aushärten und nicht wieder eingeschmolzen werden können, bieten formgepresste Teile im Allgemeinen eine bessere Hitzebeständigkeit und Maßhaltigkeit als ihre spritzgegossenen Pendants. Schlüsselbegriffe zur Beschreibung dieses Verfahrens: Hitzebeständigkeit & Isolierung.
Wie sollten Sie Ihre Kunststoffverarbeitungsanlagen eigentlich auswählen?
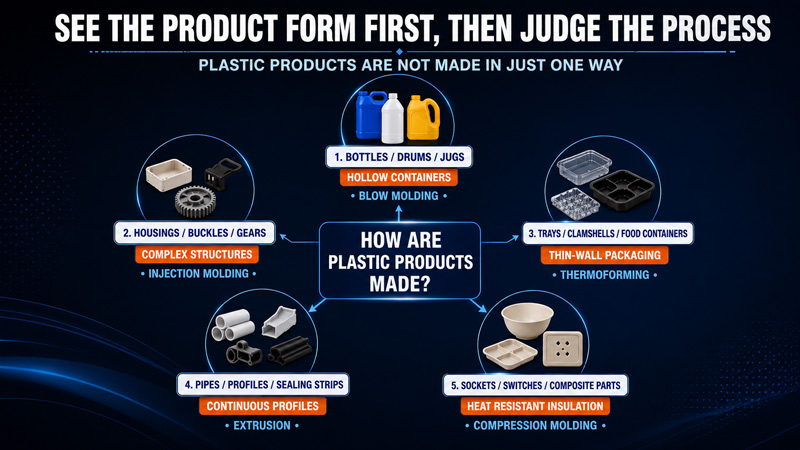
Wählen Sie den richtigen Prozess für Ihren Produkttyp aus
Legen Sie zunächst die Produktform fest, dann den Fertigungsprozess und erst danach das konkrete Maschinenmodell. Eine Umkehrung dieser Reihenfolge ist der häufigste Grund dafür, dass Unternehmen letztendlich Anlagen erwerben, die ihren Produktionsanforderungen nicht wirklich entsprechen.



