
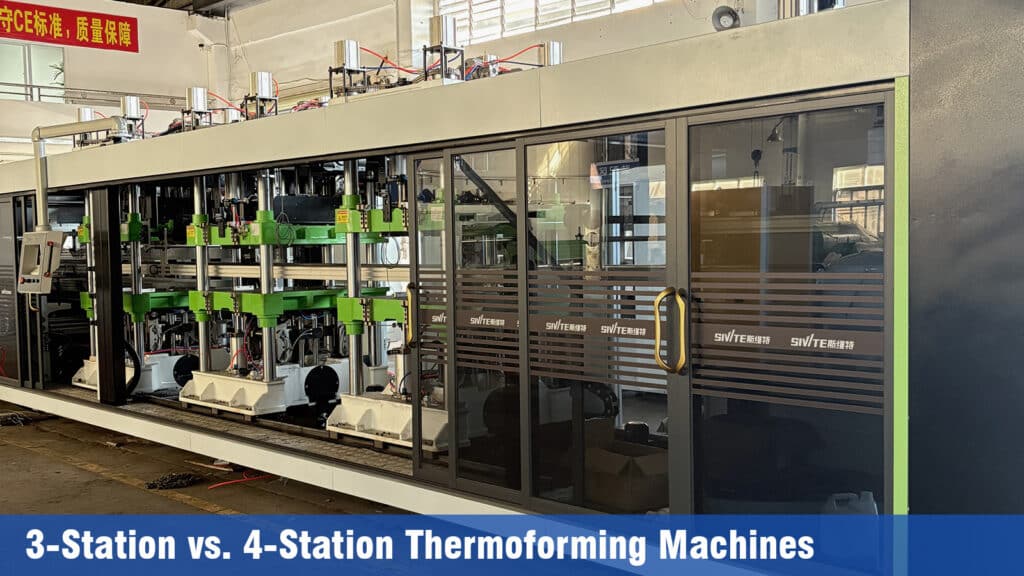
Việc lựa chọn giữa máy ép nhiệt ba trạm và bốn trạm là một quyết định quan trọng, ảnh hưởng đến hiệu quả sản xuất, chất lượng sản phẩm và lợi nhuận kinh tế tổng thể. Mặc dù cả hai đều là những thiết bị chủ lực trong ngành bao bì nhựa, chúng lại đáp ứng những yêu cầu sản xuất riêng biệt. Hướng dẫn này cung cấp phân tích chi tiết về những điểm khác biệt chính — bao gồm cấu hình trạm, các sản phẩm phù hợp, chi phí và ưu điểm — nhằm giúp quý vị lựa chọn thiết bị phù hợp nhất với mục tiêu sản xuất của mình.
Hãy bắt đầu bằng kết luận: máy ép nhiệt bốn trạm thường được thiết kế cho các sản phẩm có lỗ bên hông hoặc nhiều lỗ đục — ví dụ điển hình là khay đựng quả việt quất và chậu hoa. Ngược lại, máy ép nhiệt ba trạm là những thiết bị đa năng, có thể xử lý bất kỳ sản phẩm nào không yêu cầu đục lỗ quá nhiều.
Hiểu về cấu hình trạm của máy ép nhiệt
“Trạm” là khu vực chuyên dụng nơi thực hiện các công đoạn sản xuất cụ thể — chẳng hạn như gia nhiệt, tạo hình, dập/cắt và xếp chồng. Số lượng trạm quyết định cấu trúc quy trình làm việc và số lượng công đoạn có thể được thực hiện đồng thời.
Sự khác biệt chính giữa máy ép nhiệt ba trạm và bốn trạm nằm ở số lượng trạm và cách phân bổ chức năng: máy ba trạm thường bao gồm các trạm định hình, cắt và xếp chồng, trong khi máy bốn trạm bổ sung thêm trạm đục lỗ vào cấu hình định hình, cắt và xếp chồng, nhờ đó cho phép sản xuất các chi tiết cần có lỗ với tốc độ nhanh hơn và chất lượng cao hơn.
Sự khác biệt chính
1. Quy trình làm việc cho máy 3 trạm và 4 trạm
Một máy ép nhiệt ba trạm thường được cấu hình như sau: trạm tạo hình, trạm cắt và trạm xếp chồng. Sau khi tấm nhựa được làm mềm trong bộ phận gia nhiệt, trạm tạo hình sẽ định hình tấm nhựa thành sản phẩm mong muốn; tiếp theo, trạm cắt sẽ cắt bỏ phần vật liệu thừa, và cuối cùng, một cánh tay robot sẽ xếp các sản phẩm hoàn thiện một cách gọn gàng để chuẩn bị cho quá trình đóng gói tiếp theo.
Quy trình hoạt động của máy ép nhiệt bốn trạm diễn ra theo trình tự sau: ép định hình, đục lỗ, cắt và xếp chồng. Sau khi tấm nhựa được làm mềm bằng nhiệt, nó được định hình thành sản phẩm mong muốn tại trạm định hình; sau đó, các lỗ được đục tại trạm đục lỗ, và phần vật liệu thừa được cắt bỏ tại trạm cắt; cuối cùng, một cánh tay robot sẽ xếp các sản phẩm hoàn thiện một cách gọn gàng. So với máy ba trạm, quy trình tổng thể chỉ có thêm một bước sản xuất duy nhất là đục lỗ.
2. Ứng dụng của sản phẩm
Thiết bị ba trạm xử lý hiệu quả các sản phẩm đóng gói tiêu chuẩn — như khay, hộp đựng thức ăn và hộp trái cây kiểu vỏ sò — và phù hợp với hầu như mọi sản phẩm không có yêu cầu chuyên biệt. Thiết bị bốn trạm, với một trạm dập lỗ bổ sung, được thiết kế chủ yếu cho các sản phẩm yêu cầu dập lỗ chính xác, như khay đựng quả việt quất và chậu hoa.
3. Tốc độ và hiệu suất sản xuất
Do quy trình sản xuất của máy bốn trạm phức tạp hơn và đòi hỏi toàn bộ hệ thống phải hoạt động hoàn toàn tự động, nên hiệu suất của nó thấp hơn máy ba trạm từ 2 đến 5 chu kỳ mỗi phút; mức chênh lệch cụ thể phụ thuộc vào các yêu cầu quy trình cụ thể và mức độ phức tạp trong quá trình sản xuất sản phẩm của quý vị.
4. Chi phí đầu vào
Việc bổ sung các trạm làm việc và các tính năng tự động hóa tiên tiến sẽ kéo theo chi phí cao hơn. Các thiết bị ba trạm có giá thành rẻ hơn, thường rẻ hơn 15–25% so với các mẫu bốn trạm tương đương. Hơn nữa, chúng có kích thước nhỏ gọn hơn (thiết kế nhỏ gọn) và yêu cầu bảo trì đơn giản hơn.
5. Lãng phí vật liệu và độ chính xác gia công
Trên thực tế, không có sự khác biệt cơ bản nào giữa máy ba trạm và máy bốn trạm; cả hai đều được thiết kế để sản xuất các sản phẩm mà chúng ta cần. Sự khác biệt nằm ở các yêu cầu của quy trình sản xuất — một số sản phẩm chuyên dụng đơn giản là cần phải có bốn trạm để hoàn thiện. Do đó, việc có nhiều trạm hơn không dẫn đến việc tăng lượng phế liệu; lượng phế liệu phát sinh phụ thuộc vào bố trí khuôn. Nếu quý vị muốn tìm hiểu thêm về vấn đề này, vui lòng tham khảo bài viết khác của chúng tôi: “Cách tối ưu hóa bố trí khuôn trong máy ép nhiệt nhựa để giảm thiểu phế liệu.”



