
La première fois que de nombreux acheteurs jettent un œil à Extrusion de feuilles de PET En ce qui concerne les équipements, on constate que les extrudeuses de feuilles de PET de différents fabricants se ressemblent beaucoup à première vue : la disposition du cylindre, de la filière et des rouleaux de refroidissement est pratiquement identique. Mais dès que l’on examine de plus près le composant central, à savoir la vis d’extrusion pour feuilles de PET, on constate que, bien qu’il s’agisse dans tous les cas de ’ feuilles de PET “, la conception du rapport L/D de la vis est totalement différente selon qu’il s’agit de PET vierge, de RPET, de CPET ou de feuilles de PETG moulées pour le mobilier. Il ne s’agit pas d’un choix de conception arbitraire de la part des fabricants : cela s’explique par le fait que chaque matériau possède des propriétés physiques différentes, et que l’extrudeuse doit contrôler avec précision le profil de température et le temps de séjour du matériau pendant l’extrusion à l’état fondu afin d’éviter l’apparition de taches cristallines, une faible ténacité, un jaunissement et des surfaces ternes sur la feuille finie.
Qu'est-ce que le rapport L/D d'une vis, et pourquoi détermine-t-il la qualité de l'extrusion ?
Le rapport L/D d'une vis désigne le rapport entre la longueur effective de travail de la vis et son diamètre — par exemple, une vis d'un diamètre de 90 mm et d'une longueur effective de 3 600 mm présente un rapport L/D de 40:1. Ce chiffre peut sembler n'être qu'un simple paramètre géométrique, mais il détermine directement la durée pendant laquelle la matière est chauffée, cisaillée et mélangée à l'intérieur de la vis, ainsi que le nombre de zones indépendantes de contrôle de la température dans lesquelles la vis peut être divisée — ce que l'on appelle communément le temps de séjour et la précision du contrôle segmenté de la température.
Un rapport L/D plus élevé permet généralement de diviser la vis en un plus grand nombre de zones de chauffage et de plastification, ce qui rend l'intensité de cisaillement et l'élévation de température dans chaque zone plus modérées et plus faciles à contrôler. Un rapport L/D plus faible concentre la plastification dans un nombre réduit de zones, offrant ainsi un rendement supérieur ; toutefois, si la matière est intrinsèquement plus difficile à plastifier ou présente un niveau de contamination plus élevé, cela peut entraîner une plastification incomplète ou un cisaillement excessif localisé. C’est précisément pour cette raison que la conception des vis varie sensiblement d’un Extrudeuses de feuilles de PET traitement de différents matériaux — l'objectif principal consiste à utiliser le rapport L/D et le système de régulation de température segmenté les mieux adaptés aux propriétés physiques de chaque matériau, tout en contrôlant la qualité de la plastification et la stabilité thermique.
Quels défauts de tôle résultent d'un temps de séjour mal contrôlé ?
Plastification incomplète : taches cristallines
Si le rapport L/D de la vis n'est pas adapté au degré de plasticisation du matériau, ou si la conception segmentée du système de contrôle de la température s'avère insuffisante, les granulés de PET peuvent présenter des zones localisées qui ne sont pas entièrement fondues lors de la transformation. Ces particules non fondues forment des taches cristallines visibles une fois la feuille refroidie — ce qui ne constitue pas seulement un problème esthétique, mais aussi un point de concentration des contraintes qui réduit la résistance mécanique globale de la feuille.
Historique thermique non contrôlé : jaunissement, perte de ténacité, surface terne
À l’inverse, si le contrôle segmenté de la température et de l’intensité de cisaillement ne sont pas finement adaptés à la sensibilité thermique d’un matériau, et si celui-ci reste trop longtemps ou subit un cisaillement excessif dans une zone localisée à haute température, le PET subit une dégradation thermique — qui se manifeste par un jaunissement, une diminution de la ténacité due à la scission des chaînes moléculaires et une surface nettement plus terne. Le PET est un polyester relativement sensible à l'historique thermique, et sa dégradation s'accélère considérablement en cas de séjour localisé à des températures supérieures à environ 270 °C.
Étant donné que ces deux types de défauts correspondent à des problèmes opposés — “ une plastification insuffisante ” contre “ un historique thermique localisé hors de contrôle ” — le rapport L/D de la vis et la conception des zones doivent être adaptés avec précision au comportement à la fusion de chaque matériau spécifique, plutôt que de réduire la décision à une seule dimension du type “ plus c’est long, plus c’est sûr ” ou “ plus c’est court, plus c’est sûr ”.”
Paramètres relatifs au rapport longueur/diamètre des vis de SIVITE, issus de plus d'une décennie d'essais
En tant que fabricant spécialisé dans la conception de vis pour l’extrusion de feuilles de PET, SIVITE, fabricant d’extrudeuses de feuilles, a consacré plus d’une décennie à mener des essais approfondis en conditions réelles sur du PET vierge, de l’APET, du RPET, du CPET et du PETG, pour aboutir progressivement à un ensemble de paramètres de rapport L/D garantissant la qualité la plus stable possible des feuilles. Ces chiffres ne sont pas des calculs théoriques : ils sont le résultat de validations répétées par rapport à des données de production réelles :
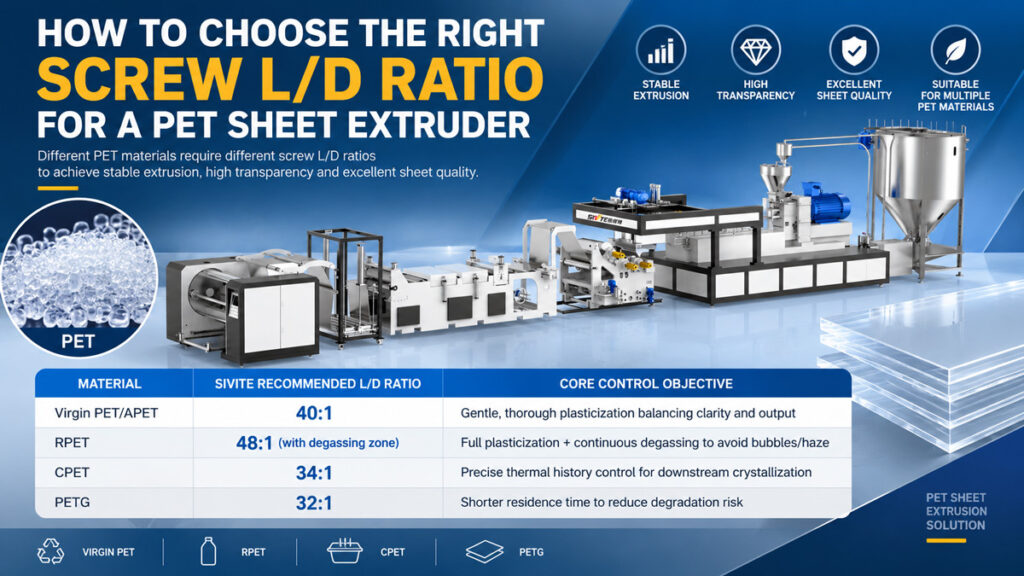
1. PET vierge/APET : rapport L/D de 40:1
Les granulés de PET vierge ou d’APET présentent des propriétés physiques homogènes ainsi qu’une faible teneur en humidité et en impuretés. SIVITE utilise un rapport L/D de 40:1, avec davantage de zones de contrôle de température segmentées, ce qui permet un processus de plastification plus doux et plus complet — préservant ainsi la transparence et la brillance des feuilles tout en garantissant une production stable.
2. RPET : rapport L/D de 48:1 (avec zone de dégazage)
Le PET recyclé (RPET) présente des taux d’humidité et de contamination plus élevés, ainsi que des fluctuations de l’indice de viscosité (IV), ce qui rend la plastification nettement plus difficile ; il nécessite en outre l’élimination de l’humidité et des composés volatils de faible poids moléculaire lors de l’extrusion. SIVITE utilise un rapport L/D de 48:1 pour le RPET, avec une zone de dégazage sous vide intégrée, garantissant une plastification complète tout en évacuant en continu les composés volatils afin d'éviter la formation de bulles et de voiles dans la feuille.
3. CPET : rapport longueur/diamètre 34:1
Le CPET (PET cristallisé) est principalement utilisé pour la fabrication de barquettes alimentaires résistantes à la chaleur et de récipients adaptés au four. Sa particularité réside dans le fait que la feuille finie doit présenter un degré de cristallinité contrôlé pour résister au chauffage au micro-ondes ou au four. SIVITE utilise un rapport L/D de 34:1 pour le CPET, associé à un contrôle de température segmenté plus précis, de sorte que la matière fondue sorte de la vis dans un état thermique adapté à l’étape de cristallisation contrôlée qui suit — évitant ainsi un historique thermique trop important ou insuffisant pour une cristallisation stable.
4. PETG : rapport L/D de 32:1
Le PETG (PET modifié au glycol) comporte une unité de copolymère intégrée à sa structure moléculaire, ce qui lui confère une stabilité thermique relativement plus faible ; il est généralement traité à des températures inférieures de 20 à 30 °C à celles du PET standard — un temps de traitement trop long entraîne facilement une dégradation thermique. SIVITE utilise un rapport L/D de 32:1 pour le PETG, associant un parcours de plastification relativement plus court à des températures de transformation plus basses afin de réduire le temps de séjour dans les zones à haute température. Ce paramètre a été validé et optimisé grâce à des données de production réelles exhaustives sur des feuilles de PETG destinées au moulage de mobilier, ce qui permet de réduire de manière fiable le risque de dégradation thermique tout en garantissant une plastification complète.
Les chiffres ci-dessus correspondent aux paramètres recommandés par SIVITE, issus d'une synthèse de plus d'une décennie de données issues d'essais en conditions réelles. Le rapport L/D réel doit être ajusté avec précision en fonction du rendement spécifique de l'équipement, de la valeur IV de la matière première et des exigences de mise en forme en aval.
Guide d'achat : questions à se poser avant de choisir le rapport L/D d'une vis sans fin
● Quelle est votre matière première principale ? Vierge, recyclée ou un mélange — et dans quelles proportions —, car cela détermine la difficulté de plastification et les besoins en matière de dégazage
● Envisagez-vous de produire des matériaux spécialisés tels que le CPET ou le PETG ? Si la même ligne doit traiter plusieurs matériaux à l'avenir, vérifiez au préalable auprès du fabricant si la vis peut être ajustée de manière modulaire ou s'il faudra disposer de plusieurs jeux de vis.
● Quel est le niveau d'exigence de vos spécifications en matière d'aspect et de propriétés mécaniques des feuilles ? Plus les exigences en matière de transparence, de brillance et de résistance sont élevées, plus il est nécessaire d'ajuster avec précision le rapport L/D et le contrôle segmenté de la température.



