
A primeira vez que muitos compradores veem Extrusão de chapas de PET equipamentos, percebem que as extrusoras de chapas de PET de diferentes fabricantes parecem bastante semelhantes por fora — o arranjo do cilindro, da matriz e dos rolos de resfriamento parece praticamente o mesmo. Mas, ao examinar o componente central — o parafuso de extrusão de chapas de PET —, percebe-se que, embora se trate de ’chapas de PET“, o projeto da relação L/D do parafuso é completamente diferente para PET virgem, RPET, CPET e chapas moldadas de PETG para móveis. Essa não é uma escolha de projeto arbitrária dos fabricantes — isso ocorre porque cada material possui propriedades físicas diferentes, e a extrusora deve controlar com precisão o perfil de temperatura e o tempo de permanência do material durante a extrusão por fusão para evitar pontos cristalinos, baixa tenacidade, amarelamento e superfícies opacas na folha acabada.
O que é a relação L/D do parafuso e por que ela determina a qualidade da extrusão?
A relação L/D do parafuso refere-se à relação entre o comprimento efetivo de trabalho do parafuso e seu diâmetro — por exemplo, um parafuso com 90 mm de diâmetro e 3.600 mm de comprimento efetivo tem uma relação L/D de 40:1. Esse número pode parecer um simples parâmetro geométrico, mas determina diretamente por quanto tempo o material permanece sendo aquecido, cisalhado e misturado dentro do parafuso, e em quantas zonas independentes de controle de temperatura o parafuso pode ser dividido — o que comumente chamamos de tempo de residência e precisão do controle segmentado de temperatura.
Uma relação L/D maior geralmente permite que o parafuso seja dividido em mais zonas de aquecimento e plastificação, mantendo a intensidade de cisalhamento e o aumento de temperatura em cada zona mais suaves e controláveis. Uma relação L/D menor concentra a plastificação em menos zonas, oferecendo maior eficiência; porém, se o material for inerentemente mais difícil de plastificar ou apresentar maior contaminação, isso pode levar a uma plastificação incompleta ou a um cisalhamento excessivo localizado. É exatamente por isso que os projetos de parafusos diferem notavelmente entre Extrusoras de chapas de PET no processamento de diferentes materiais — o objetivo principal é utilizar a relação L/D e o esquema de controle de temperatura segmentado mais adequados às propriedades físicas de cada material, controlando, ao mesmo tempo, a qualidade da plastificação e a estabilidade térmica.
Quais defeitos nas chapas resultam de um tempo de permanência mal controlado?
Plastificação incompleta: manchas cristalinas
Se a relação L/D do parafuso não corresponder à dificuldade de plastificação do material, ou se o projeto de controle de temperatura segmentado for insuficiente, os grânulos de PET podem apresentar áreas localizadas que não derretem completamente durante o processamento. Essas partículas não derretidas formam manchas cristalinas visíveis assim que a folha esfria — o que não é apenas um problema estético, mas também um ponto de concentração de tensão que reduz a resistência mecânica geral da folha.
Histórico térmico não controlado: amarelamento, redução da tenacidade, superfície opaca
Por outro lado, se o controle segmentado da temperatura e a intensidade de cisalhamento não forem ajustados com precisão à sensibilidade térmica do material, e se o material permanecer por tempo excessivo ou for submetido a cisalhamento excessivo em uma zona localizada de alta temperatura, o PET sofre degradação térmica — manifestando-se como amarelamento, redução da tenacidade devido à cisão das cadeias moleculares e uma superfície visivelmente mais opaca. O PET é um material de poliéster bastante sensível ao histórico térmico, e sua degradação se acelera significativamente com a permanência localizada acima de aproximadamente 270 °C.
Como esses dois tipos de defeito correspondem a problemas opostos — “plasticização insuficiente” versus “histórico térmico localizado fora de controle” — a relação L/D do parafuso e o projeto das zonas devem ser precisamente adaptados ao comportamento de fusão de cada material específico, em vez de se reduzir a decisão a uma única dimensão, como “quanto mais longo, mais seguro” ou “quanto mais curto, mais seguro”.”
Parâmetros da relação L/D do parafuso da SIVITE, com base em mais de uma década de testes
Como fabricante especializado no projeto de parafusos para extrusoras de chapas de PET, a SIVITE, fabricante de extrusoras de chapas, passou mais de uma década realizando testes práticos extensivos com PET/APET virgem, RPET, CPET e PETG, chegando gradualmente a um conjunto de parâmetros de relação L/D que proporcionam a qualidade mais estável para as chapas. Esses valores não são cálculos teóricos — são o resultado de validações repetidas com base em dados reais de produção:
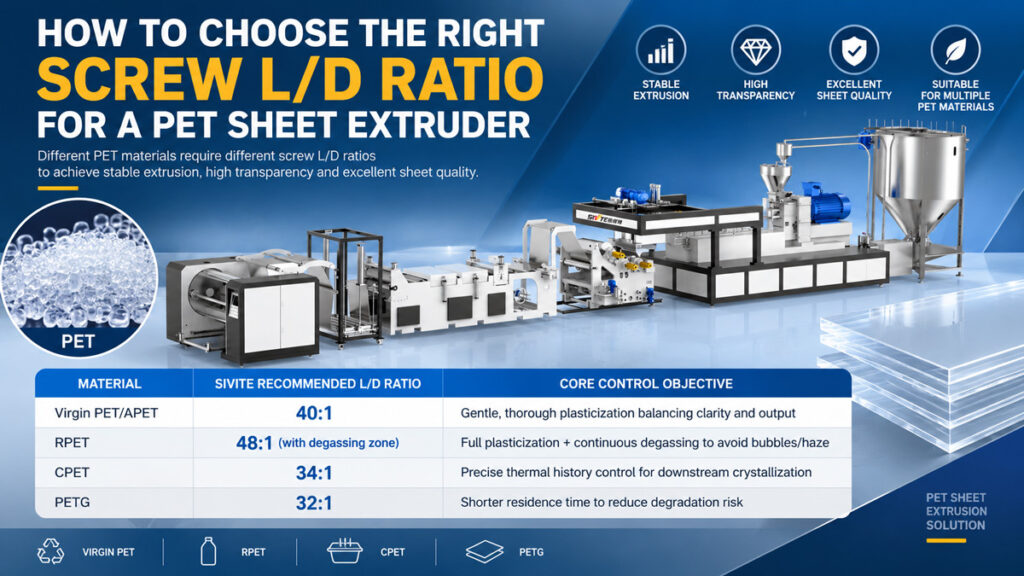
1. PET/APET virgem: L/D 40:1
Os grânulos de PET virgem ou APET apresentam propriedades físicas uniformes e baixos níveis de umidade e contaminação. A SIVITE utiliza uma relação L/D de 40:1, com zonas de controle de temperatura mais segmentadas, o que permite um processo de plastificação mais suave e completo — mantendo a transparência e o brilho da folha, ao mesmo tempo em que garante uma produção estável.
2. RPET: L/D 48:1 (com zona de desgaseificação)
O PET reciclado (RPET) apresenta níveis mais elevados de umidade, contaminação e flutuação do índice de viscosidade (IV), o que torna a plastificação visivelmente mais difícil — além disso, exige a remoção da umidade e dos compostos voláteis de baixo peso molecular durante a extrusão. A SIVITE utiliza uma relação L/D de 48:1 para o RPET, com uma zona dedicada de desgaseificação a vácuo integrada, garantindo uma plastificação completa enquanto ventila continuamente os compostos voláteis para evitar bolhas e defeitos de opacidade na chapa.
3. CPET: L/D 34:1
O CPET (PET cristalizado) é utilizado principalmente para bandejas alimentícias resistentes ao calor e recipientes próprios para uso no forno. Sua característica distintiva é que a folha final precisa apresentar um grau controlado de cristalinidade para suportar o aquecimento no micro-ondas ou no forno. A SIVITE utiliza uma relação L/D de 34:1 para o CPET, combinada com um controle de temperatura segmentado mais preciso, de modo que a massa fundida saia do parafuso em um estado térmico adequado para a etapa de cristalização controlada que se segue — evitando um histórico térmico excessivo ou insuficiente para uma cristalização estável.
4. PETG: relação L/D 32:1
O PETG (PET modificado com glicol) possui uma unidade de copolímero incorporada à sua estrutura molecular, o que lhe confere uma estabilidade térmica relativamente menor, e é normalmente processado a temperaturas 20 a 30 °C mais baixas do que o PET padrão — mantê-lo em operação por tempo excessivo causa facilmente degradação térmica. A SIVITE utiliza uma relação L/D de 32:1 para o PETG, combinando um percurso de plastificação relativamente mais curto com temperaturas de processamento mais baixas para manter o tempo de permanência nas zonas de alta temperatura mais restrito. Esse parâmetro foi validado e definido com base em extensos dados de produção reais relativos a chapas moldadas de PETG para móveis, reduzindo de forma confiável o risco de degradação térmica e, ao mesmo tempo, garantindo a plastificação completa.
Os valores acima são os parâmetros recomendados pela SIVITE, resumidos a partir de mais de uma década de dados de testes em condições reais. A relação L/D real deve ser ajustada com maior precisão com base na produção específica do equipamento, no valor IV da matéria-prima e nos requisitos de conformação nas etapas posteriores do processo.
Guia de compra: perguntas a fazer antes de definir a relação L/D de um parafuso
● Qual é a sua matéria-prima principal? Virgem, reciclada ou uma mistura — e em que proporção —, já que isso determina a dificuldade de plastificação e as necessidades de desgaseificação
● Vocês têm planos de produzir materiais especiais, como CPET ou PETG? Caso a mesma linha precise processar vários materiais no futuro, verifique com antecedência junto ao fabricante se o parafuso pode ser ajustado de forma modular ou se serão necessários vários conjuntos de parafusos
● Quão exigentes são os seus requisitos quanto à aparência e às propriedades mecânicas das chapas? Quanto mais elevados forem os requisitos de transparência, brilho e resistência, mais precisamente a relação L/D e o controle segmentado de temperatura deverão ser ajustados



