
Bagi banyak pembeli, saat pertama kali mereka melihat Ekstrusi lembaran PET peralatan, mereka menyadari bahwa mesin ekstrusi lembaran PET dari berbagai produsen tampak cukup mirip dari luar — tata letak silinder, die, dan rol pendingin semuanya terlihat hampir sama. Namun, begitu Anda melihat ke bagian dalam pada komponen inti, yaitu sekrup ekstrusi lembaran PET, Anda akan menemukan bahwa meskipun semuanya merupakan ’lembaran PET“, desain rasio L/D sekrupnya benar-benar berbeda untuk PET murni, RPET, CPET, dan lembaran cetakan furnitur PETG. Ini bukanlah pilihan desain yang sembarangan oleh produsen — hal ini disebabkan karena setiap bahan memiliki sifat fisik yang berbeda, dan ekstruder harus mengontrol profil suhu serta waktu tinggal bahan secara presisi selama proses ekstrusi lelehan untuk menghindari munculnya bintik-bintik kristal, ketangguhan yang buruk, penguningan, dan permukaan yang kusam pada lembaran jadi.
Apa Itu Rasio L/D Sekrup, dan Mengapa Hal Itu Menentukan Kualitas Ekstrusi?
Rasio L/D sekrup mengacu pada perbandingan antara panjang kerja efektif sekrup dengan diameternya — misalnya, sekrup dengan diameter 90 mm dan panjang efektif 3.600 mm memiliki rasio L/D sebesar 40:1. Angka ini mungkin tampak seperti parameter geometris sederhana, tetapi secara langsung menentukan berapa lama bahan dipanaskan, dipotong, dan dicampur di dalam sekrup, serta berapa banyak zona pengendalian suhu independen yang dapat dibagi pada sekrup — yang biasa kita sebut sebagai waktu tinggal dan presisi pengendalian suhu tersegmentasi.
Rasio L/D yang lebih besar umumnya memungkinkan sekrup dibagi menjadi lebih banyak zona pemanasan dan plastisisasi, sehingga intensitas geser dan kenaikan suhu di setiap zona menjadi lebih lembut dan lebih mudah dikendalikan. Rasio L/D yang lebih kecil memusatkan proses plastisasi ke dalam lebih sedikit zona, sehingga menawarkan efisiensi yang lebih tinggi; namun, jika bahan tersebut secara inheren lebih sulit untuk diplastisasi atau mengandung tingkat kontaminasi yang lebih tinggi, hal ini dapat menyebabkan plastisasi yang tidak sempurna atau geseran berlebihan pada area tertentu. Inilah tepatnya mengapa desain sekrup berbeda secara signifikan di antara Mesin ekstrusi lembaran PET pengolahan berbagai jenis bahan — tujuan utamanya adalah memanfaatkan rasio L/D dan skema pengendalian suhu bertahap yang paling sesuai dengan sifat fisik masing-masing bahan, sekaligus mengendalikan kualitas plastifikasi dan stabilitas termal.
Cacat Lembaran Apa Saja yang Disebabkan oleh Waktu Tinggal yang Tidak Terkendali dengan Baik
Plastisitas yang Tidak Sempurna: Bintik-bintik Kristalin
Jika rasio L/D sekrup tidak sesuai dengan tingkat kesulitan plastisisasi bahan, atau desain pengaturan suhu bertahap tidak memadai, pelet PET dapat memiliki area-area tertentu yang tidak meleleh sepenuhnya selama proses pengolahan. Partikel-partikel yang tidak meleleh ini membentuk bintik-bintik kristalin yang terlihat setelah lembaran mendingin — bukan hanya masalah penampilan, tetapi juga titik konsentrasi tegangan yang mengurangi kekuatan mekanis lembaran secara keseluruhan.
Riwayat Termal yang Tidak Terkendali: Menguning, Ketangguhan Berkurang, Permukaan Kusam
Sebaliknya, jika pengaturan suhu tersegmentasi dan intensitas geser tidak disesuaikan secara cermat dengan sensitivitas termal suatu bahan, dan bahan tersebut tertahan terlalu lama atau mengalami geseran berlebihan di zona suhu tinggi yang terlokalisasi, PET akan mengalami degradasi termal — yang ditandai dengan perubahan warna menjadi kekuningan, penurunan ketangguhan akibat pemutusan rantai molekul, serta permukaan yang tampak lebih kusam. PET adalah bahan poliester yang cukup sensitif terhadap riwayat termal, dan degradasinya akan meningkat secara signifikan jika terpapar suhu di atas sekitar 270°C dalam waktu lama.
Karena kedua jenis cacat ini berkaitan dengan masalah yang berlawanan — “plastisitas yang tidak memadai” versus “sejarah termal lokal yang tidak terkendali” — rasio L/D sekrup dan desain zona harus disesuaikan secara tepat dengan perilaku peleburan masing-masing bahan tertentu, alih-alih menyederhanakan keputusan menjadi satu dimensi seperti “semakin panjang semakin aman” atau “semakin pendek semakin aman.”
Parameter Rasio L/D Sekrup SIVITE, Berdasarkan Pengujian Selama Lebih dari Satu Dekade
Sebagai produsen yang berspesialisasi dalam desain sekrup ekstrusi lembaran PET, SIVITE—produsen ekstruder lembaran—telah menghabiskan lebih dari satu dekade melakukan pengujian lapangan secara ekstensif terhadap bahan baku PET/APET murni, RPET, CPET, dan PETG, hingga akhirnya secara bertahap menetapkan serangkaian parameter rasio L/D yang menghasilkan kualitas lembaran paling stabil. Angka-angka ini bukanlah perhitungan teoretis — melainkan hasil validasi berulang berdasarkan data produksi nyata:
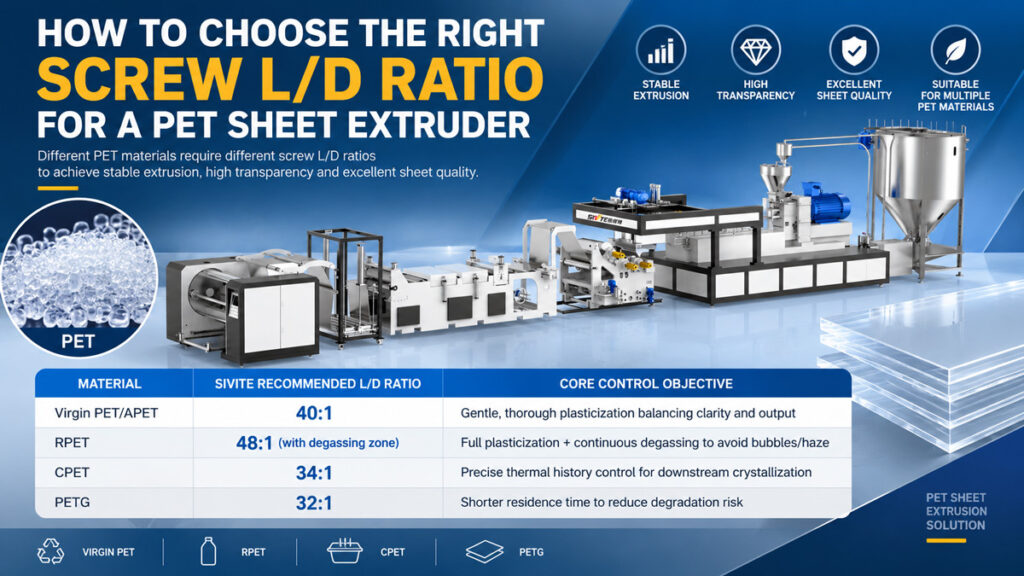
1. PET/APET murni: Rasio L/D 40:1
Pelet PET murni atau APET memiliki sifat fisik yang seragam serta kadar air dan tingkat kontaminasi yang rendah. SIVITE menggunakan rasio L/D sebesar 40:1, dengan zona pengaturan suhu yang lebih tersegmentasi sehingga memungkinkan proses plastisasi yang lebih lembut dan menyeluruh — menjaga kejernihan dan kilap lembaran sekaligus menghasilkan produk akhir yang stabil.
2. RPET: Rasio L/D 48:1 (dengan Zona Penghilangan Gas)
PET daur ulang (RPET) memiliki kadar air, kontaminasi, dan fluktuasi IV yang lebih tinggi, sehingga proses plastisasi menjadi jauh lebih sulit — dan juga memerlukan penghilangan air serta senyawa volatil bermolekul rendah selama proses ekstrusi. SIVITE menggunakan rasio L/D sebesar 48:1 untuk RPET, dilengkapi dengan zona degassing vakum khusus, yang memastikan proses plastisifikasi yang menyeluruh sambil terus-menerus mengeluarkan senyawa volatil untuk mencegah terbentuknya gelembung dan cacat kabut pada lembaran.
3. CPET: Rasio Panjang-Lebar 34:1
CPET (PET terkristalisasi) terutama digunakan untuk nampan makanan tahan panas dan wadah yang aman untuk oven. Persyaratan utamanya adalah lembaran jadi harus memiliki tingkat kristalinitas yang terkendali agar mampu menahan pemanasan dengan microwave atau oven. SIVITE menggunakan rasio L/D sebesar 34:1 untuk CPET, dipadukan dengan pengendalian suhu bertahap yang lebih presisi, sehingga lelehan keluar dari sekrup dalam kondisi termal yang sesuai dengan tahap kristalisasi terkendali berikutnya — sehingga menghindari riwayat termal yang berlebihan atau tidak memadai untuk kristalisasi yang stabil.
4. PETG: Rasio Panjang-Diameter (L/D) 32:1
PETG (PET yang dimodifikasi glikol) memiliki unit kopolimer yang terintegrasi dalam struktur molekulnya, sehingga memiliki stabilitas termal yang relatif lebih rendah, dan biasanya diproses pada suhu 20–30°C lebih rendah daripada PET standar — pengolahan yang terlalu lama dapat dengan mudah menyebabkan degradasi termal. SIVITE menggunakan rasio L/D sebesar 32:1 untuk PETG, yang memadukan jarak plastifikasi yang relatif lebih pendek dengan suhu pemrosesan yang lebih rendah guna menjaga waktu tinggal di zona bersuhu tinggi agar tetap lebih singkat. Parameter ini telah divalidasi dan ditetapkan berdasarkan data produksi nyata yang ekstensif pada lembaran cetakan furnitur PETG, sehingga secara andal mengurangi risiko degradasi termal sekaligus tetap memastikan plastisitas penuh.
Angka-angka di atas merupakan parameter yang direkomendasikan oleh SIVITE, yang dirangkum dari data pengujian lapangan selama lebih dari satu dekade. Rasio L/D yang sebenarnya perlu disesuaikan lebih lanjut berdasarkan output peralatan tertentu, nilai IV bahan baku, dan persyaratan pembentukan pada tahap selanjutnya.
Panduan Pembelian: Pertanyaan yang Perlu Diajukan Sebelum Menentukan Rasio L/D Sekrup
● Apa bahan baku utama Anda? Bahan baku murni, daur ulang, atau campuran — dan dengan perbandingan berapa — karena hal ini menentukan tingkat kesulitan plastifikasi dan kebutuhan penghilangan gas
● Apakah Anda berencana memproduksi bahan khusus seperti CPET atau PETG? Jika di masa mendatang jalur produksi yang sama perlu digunakan untuk memproses beberapa jenis bahan, pastikan terlebih dahulu kepada produsen apakah sekrupnya dapat disesuaikan secara modular atau apakah diperlukan beberapa set sekrup
● Seberapa ketatkah persyaratan Anda terkait penampilan lembaran dan sifat mekanisnya? Semakin tinggi persyaratan terkait kejernihan, kilap, dan ketangguhan, semakin tepat pula rasio L/D dan pengaturan suhu bertahap harus disesuaikan



