
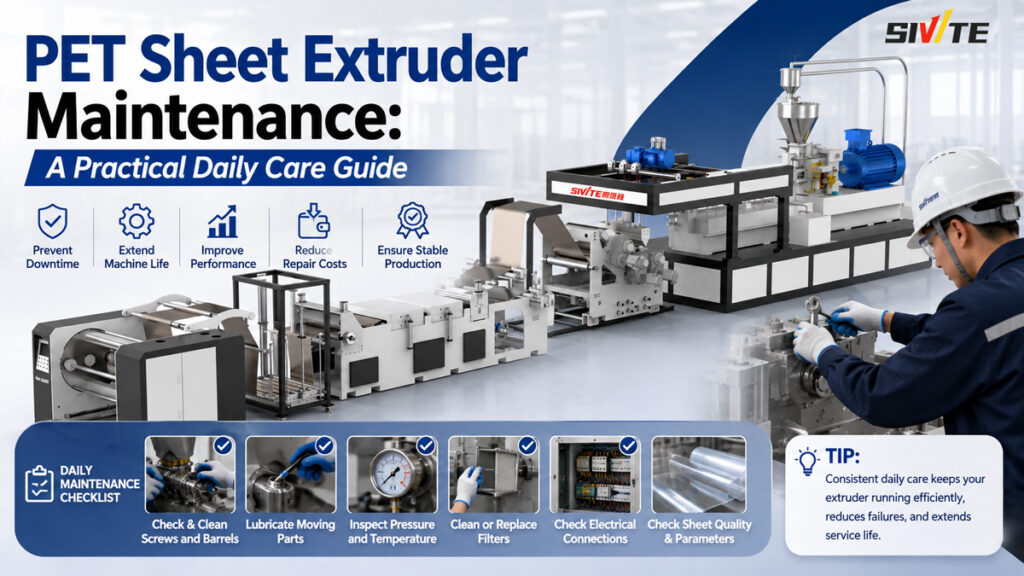
العمر التشغيلي الفعلي لـ آلة بثق ألواح البولي إيثيلين تيريفثالات (PET) لا تتحدد بشكل أساسي بجودة تصنيع المعدات في المصنع — بل تتحدد بمدى انتظام تنفيذ الصيانة اليومية. فنفس طراز الماكينة يمكن أن يعمل بشكل موثوق لمدة 8-10 سنوات أو أكثر في مصنع يتم صيانته جيدًا، في حين أن خط الإنتاج الذي لا يتم صيانته بشكل جيد قد يبدأ في التعرض لأعطال متكررة، وعيوب في الألواح، وارتفاع تكاليف الطاقة في غضون 3-5 سنوات فقط. يقسم هذا المقال صيانة آلة بثق ألواح البولي إيثيلين تيريفثالات (PET) إلى إجراءات محددة يمكنك تنفيذها يوميًا وأسبوعيًا وشهريًّا، مما يساعدك على الحفاظ على عمر المعدات وجودة الألواح ضمن نطاق يمكن التحكم فيه.
لماذا تعتبر الصيانة اليومية أكثر أهمية بالنسبة لآلات بثق البولي إيثيلين تيريفثالات (PET)؟
يُعد بثق ألواح البولي إيثيلين تيريفثالات (PET) طريقة معالجة مستمرة تتم في درجات حرارة عالية، حيث تتراوح درجات حرارة الذوبان عادةً بين 260 و280 درجة مئوية. ونظرًا لأن المعدات تعمل بشكل مستمر تحت درجات حرارة وضغط مرتفعين، فإن أي تفصيل يتم تجاهله قد يتفاقم ليصبح مشكلة أكبر. على سبيل المثال، قد يؤدي انسداد جزئي في شبكة الترشيح في البداية إلى ارتفاع طفيف في ضغط الذوبان فقط — ولكن إذا لم يتم معالجته، فقد يؤدي ذلك إلى حمل غير طبيعي على اللولب، وارتفاع درجة حرارة المحرك، وفي النهاية إلى توقف قسري عن العمل لإجراء الإصلاحات.
ولهذا السبب، فإن الممارسة الأكثر شيوعًا في هذا القطاع هي تقسيم أعمال الصيانة إلى عمليات فحص تتم بوترات زمنية مختلفة، بدلاً من انتظار ظهور المشكلات قبل اتخاذ الإجراءات اللازمة.
الصيانة اليومية: الفحوصات قبل وبعد كل نوبة عمل
الفحوصات قبل بدء التشغيل
حالة تجفيف المواد الخام: تأكد من أن المجفف يعمل بشكل طبيعي وأن نسبة الرطوبة في المواد أقل من 50 جزء في المليون، وذلك لمنع ظهور فقاعات في المادة المنصهرة وعدم استقرار عملية البثق الناتجة عن الرطوبة الزائدة
درجات حرارة مناطق التسخين: تأكد من وصول جميع مناطق التسخين في اللولب والقالب إلى درجات الحرارة المحددة. عادةً ما يستغرق التسخين المسبق العادي من 1.5 إلى 2 ساعة — ويُعد تخطي مرحلة التسخين المسبق وبدء التشغيل على البارد أحد الأسباب الشائعة لتآكل اللولب قبل الأوان
مستوى زيت نظام التشحيم: تأكد من أن علبة التروس وعلب المحامل تقع ضمن النطاق الطبيعي لمستوى الزيت
الفحوصات أثناء العملية وبعدها
راقب مقياس ضغط الذوبان: يجب أن يظل الضغط مستقرًا نسبيًا أثناء التشغيل العادي. وعادةً ما يشير الارتفاع الثابت والتدريجي إلى أن شبكة المرشح بدأت في الانسداد وقد تحتاج إلى الاستبدال
قم بإزالة المواد المتبقية من الأسطوانة والقالب عند إيقاف التشغيل: فهذا يمنع المواد من التحلل أثناء فترات البقاء الطويلة في درجات حرارة عالية، ومن تكوين رواسب متفحمة يصعب إزالتها — حيث يؤثر تراكم هذه الرواسب بمرور الوقت على نظافة إنتاج الألواح في المستقبل
الصيانة الأسبوعية: أمور غالبًا ما يتم تجاهلها لكن تأثيرها كبير
ويشمل ذلك فحص شد حزام علبة التروس، ومسامير التوصيل، والتحقق مما إذا كانت حشيات شفة الأسطوانة تظهر عليها علامات التآكل أو التسرب. فالحشية التالفة لا تشكل خطرًا من مجرد تسرب المادة المنصهرة فحسب — بل يمكنها أيضًا السماح بدخول الهواء إلى مسار تدفق المادة المنصهرة، مما يؤدي إلى ظهور عيوب على شكل فقاعات في الصفيحة.
الصيانة الأسبوعية: أمور غالبًا ما يتم تجاهلها لكن تأثيرها كبير
1. استبدال أو تنظيف شبكة الترشيح
هذا هو العنصر الأكثر تجاهلًا في هذه القائمة، ولكنه الأكثر تأثيرًا بشكل مباشر. وتتمثل مهمة شبكة مرشح المادة المنصهرة في احتجاز الملوثات والجزيئات غير المنصهرة. ومع مرور الوقت، تنسد الشبكة تدريجيًّا، مما يؤدي إلى استمرار ارتفاع ضغط المادة المنصهرة. وإذا لم يتم معالجة هذه المشكلة، فقد تتراوح العواقب بين انخفاض نظافة الألواح إلى الحمل الزائد على المسمار اللولبي، أو انقطاع التيار عن المحرك، أو حتى تلف غلاف المرشح نفسه.
توصيات عامة:
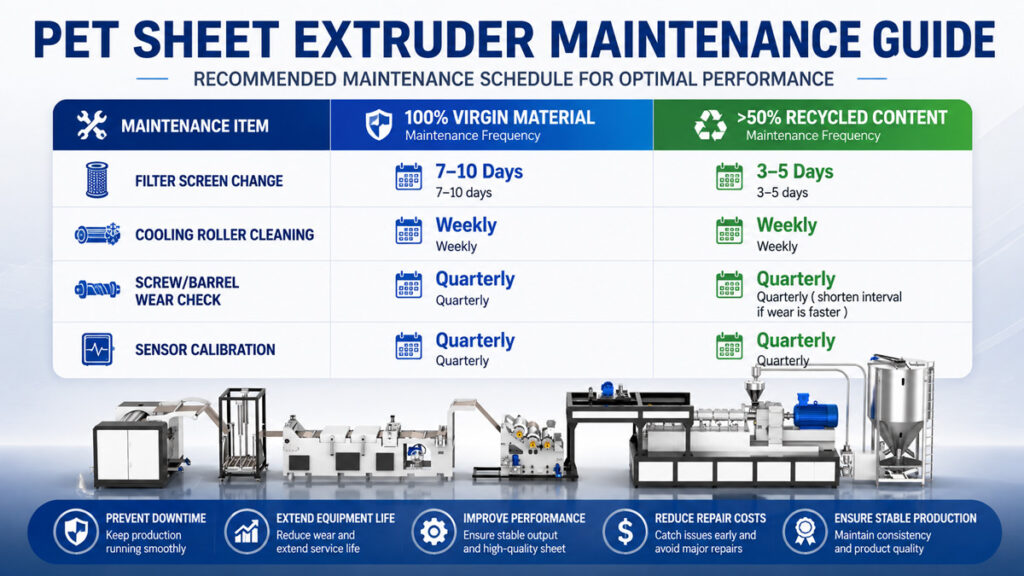
عند معالجة المادة الخام من نوع 100%، يمكن عادةً تغيير شبكات الترشيح كل 7 إلى 10 أيام
عند معالجة المواد المعاد تدويرها (خاصةً عندما تزيد نسبة المحتوى المعاد تدويره عن 50%)، تكون مستويات التلوث أعلى بكثير، لذا نوصي بتقصير الدورة إلى 3-5 أيام، مع تعديلها ديناميكيًا بناءً على معدل ارتفاع الضغط الفعلي
إذا كانت معداتك مزودة بجهاز تغيير الشاشة الأوتوماتيكي، فيمكنك ضبط حد ضغط معين لتشغيل عملية التغيير تلقائيًّا، مما يقلل من أخطاء التقدير البشري ويتجنب انقطاعات الإنتاج الناتجة عن التأخير في تغيير الشاشة.
2. فحص أسطح أسطوانات التبريد ونظام قياس السماكة
تظهر الخدوش أو تراكم البقايا على أسطح أسطوانات التبريد بشكل مباشر في شكل انخفاض لمعان سطح الورقة. نوصي بمسح الأسطوانات أسبوعيًا باستخدام مادة تنظيف مخصصة، مع تجنب استخدام الأدوات المعدنية التي قد تسبب خدوشًا. تأكد أيضًا من أن مستشعر مقياس السماكة المدمج نظيف ومعاير بشكل صحيح — أعد المعايرة إذا انحرفت القراءات بأكثر من ±3%.
3. فحص مكونات نظام الدفع وموانع التسرب
ويشمل ذلك فحص شد حزام علبة التروس، ومسامير التوصيل، والتحقق مما إذا كانت حشيات شفة الأسطوانة تظهر عليها علامات التآكل أو التسرب. فالحشية التالفة لا تشكل خطرًا من مجرد تسرب المادة المنصهرة فحسب — بل يمكنها أيضًا السماح بدخول الهواء إلى مسار تدفق المادة المنصهرة، مما يؤدي إلى ظهور عيوب على شكل فقاعات في الصفيحة.
جدول مرجعي لفترات الصيانة
تُعد الفترات المذكورة أعلاه نقاطًا مرجعية عامة في هذا المجال. وينبغي تعديل التكرار الفعلي بشكل ديناميكي استنادًا إلى مستويات التلوث الفعلية، وساعات تشغيل المعدات، وبيانات اتجاهات الضغط.
الصيانة الشهرية والفصلية: فحوصات شاملة لضمان الاستقرار على المدى الطويل
فحص تآكل المسمار والأسطوانة:
يزداد الفراغ بين اللولب والأسطوانة تدريجيًا مع الاستخدام. ويؤدي الفراغ المفرط إلى زيادة تدفق المواد العكسي، مما يقلل بشكل مباشر من الإنتاجية ويزيد من استهلاك الطاقة. نوصي بقياس القطر الخارجي للولب وتآكل تجويف الأسطوانة كل ثلاثة أشهر باستخدام الأدوات المناسبة. وفي ظل معدلات التآكل العادية، تدوم اللولبات المزدوجة عادةً حوالي 4 إلى 6 سنوات، اعتمادًا على مستوى التلوث وصلابة المادة المعالجة.
النظام الكهربائي ومعايرة أجهزة الاستشعار:
ويشمل ذلك فحص وحدات التحكم في درجة الحرارة، وأجهزة استشعار الضغط، ومراوح تبريد العاكس للتأكد من نظافتها وتشغيلها بشكل سليم. قد تتعرض أجهزة الاستشعار لانحرافات مع الاستخدام على المدى الطويل، لذا نوصي بإجراء معايرة كاملة كل ثلاثة أشهر لمنع حدوث أخطاء في تقدير معلمات العملية بسبب قراءات غير دقيقة لدرجة الحرارة أو الضغط.



