
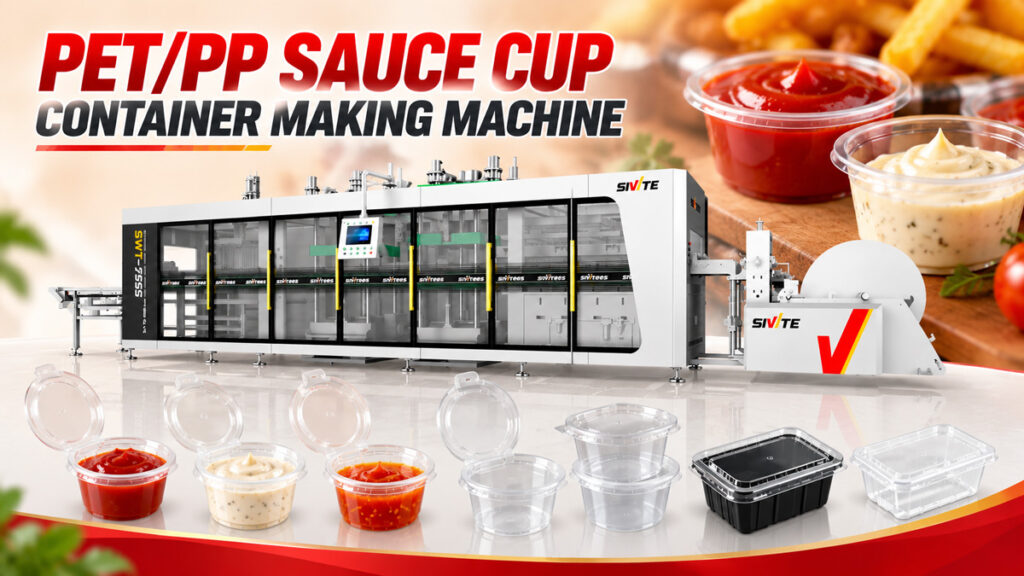
تبدو أكواب الصلصة الصغيرة التي تُستخدم لمرة واحدة، وأكواب التغميس التي تستخدمها سلاسل مطاعم الوجبات السريعة وخدمات التوصيل، بسيطة في حجمها وشكلها، لكن ضمان عدم تسربها مع إحكام غلق غطائها يتطلب الكثير من عملية التصنيع. كيف تُنتج هذه الحاويات الصغيرة بكميات كبيرة؟ الجواب هو... آلة صنع أكواب الصلصة — تحديداً، ضغط إيجابي/سلبي آلة تشكيل حراري بثلاث محطات. تتناول هذه المقالة عملية إنتاج أكواب الصلصة، والقدرات التي تحتاجها المعدات، وكفاءة إنتاجها الفعلية.
المواد الخام الشائعة لأكواب الصلصة
تُصنع أكواب الصلصة عادةً من مادتين: البولي إيثيلين تيريفثالات (PET) والبولي بروبيلين (PP). يتميز البولي إيثيلين تيريفثالات بشفافية عالية، مما يجعله مناسبًا للاستخدامات التي تتطلب إظهار لون الصلصة، مثل الكاتشب أو تتبيلة السلطة. أما البولي بروبيلين، فيتميز بمقاومة أفضل للزيوت والحرارة، مما يجعله مناسبًا لمنتجات مثل زيت الفلفل الحار أو الصلصات الحارة التي تتطلب تحملًا لدرجات الحرارة. يمكن معالجة كلا المادتين على نفس الآلة، مع الحاجة فقط إلى تعديل درجة حرارة التسخين ومعايير التشكيل.
عملية إنتاج أكواب الصلصة
تمر عملية الإنتاج بثلاث خطوات متواصلة: التسخين، والتشكيل بالضغط الموجب/السالب، والتثقيب والتكديس. ورغم صغر حجم أكواب الصلصة، إلا أن متطلبات الدقة في كل خطوة تظل عالية.
الخطوة الأولى: تسخين وتليين الملاءة
تدخل صفائح البولي إيثيلين تيريفثالات (PET) أو البولي بروبيلين (PP) أولاً إلى فرن التسخين، حيث تعمل عناصر التسخين العلوية والسفلية على تسخينها بالتساوي حتى تصل إلى درجة حرارة التليين. عادةً ما تحتوي قوالب أكواب الصلصة على عدد كبير جدًا من التجاويف (يمكن لقالب واحد أن يحتوي على عشرات أو حتى مئات التجاويف)، لذا فإن تجانس التسخين في جميع أنحاء الفرن يؤثر بشكل مباشر على اتساق عملية التشكيل لكل كوب. أي نقص موضعي في التسخين يجعل جدار الكوب أرق، مما يخلق خطر تسرب خفي لاحقًا.
الخطوة الثانية: إغلاق وتشكيل القالب بالضغط الإيجابي/السلبي
تنتقل الصفيحة المُليّنة إلى محطة التشكيل، حيث يُغلق القالب من الأعلى والأسفل - يدفع الضغط الموجب من الأعلى بينما يسحب الفراغ من الأسفل في الوقت نفسه - مما يؤدي إلى تمدد الصفيحة بالتساوي داخل جسم الكوب والحافة العلوية المُلتفة. يجب أن تكون دقة أبعاد حافة الكوب (التي تتلاءم مع الغطاء لإحكام الإغلاق) عالية للغاية - حتى أدنى انحراف في الحافة قد يتسبب في ضعف إحكام إغلاق الغطاء عند الضغط عليه، مما يؤدي إلى التسرب أثناء النقل. يحافظ تأثير "الدفع والسحب" الناتج عن الضغط الموجب/السالب على تمدد الصفيحة بالتساوي حتى داخل تجاويف صغيرة وعميقة، مما يُعطي سُمك جدار أكثر اتساقًا بشكل ملحوظ من التشكيل الفراغي وحده - وهو عامل أساسي في منع تسرب أكواب الصلصة.
الخطوة 3: التثقيب والفصل والتكديس التلقائي
لا تزال الأكواب المشكلة متصلة بالورقة في هذه المرحلة. تستخدم محطة التثقيب قالب قطع لفصل كل كوب على حدة بدقة، ويتم عد الأكواب المفصولة تلقائيًا وتكديسها بدقة بواسطة نظام التكديس، ثم تنتقل مباشرة إلى التغليف - دون الحاجة إلى أي نقل يدوي في أي مرحلة من مراحل العملية.
آلة واحدة تنتج أكواب الصلصة بأحجام وأنماط متعددة
تتميز آلة التشكيل الحراري ثلاثية المحطات ذات الضغط الموجب/السالب بسهولة استخدامها، حيث يكفي تغيير القالب لإنتاج أحجام وأشكال مختلفة من أكواب الصلصة. وبينما تتوفر العديد من المواصفات والأنماط في السوق، تشمل الأنواع الشائعة ما يلي:
● أكواب صغيرة للصلصة (15-30 مل): لتعبئة منتجات التوصيل مثل زيت الفلفل الحار أو صلصة الثوم، مقسمة إلى كميات صغيرة
● أكواب صلصة متوسطة الحجم (30-60 مل): تُستخدم عادةً لتعبئة الكاتشب وتتبيلات السلطة في مطاعم الوجبات السريعة
● أكواب الصلصة المقسمة: تحتوي على 2-3 أقسام منفصلة في كوب واحد، وهي مناسبة للوجبات التي تُقدم مع خيارات متعددة من الصلصات.
● أكواب صلصة متكاملة مع غطاء متصل: يتم تشكيل الكوب والغطاء معًا في قالب واحد، مما يقلل الحاجة إلى خطوة تركيب الغطاء بشكل منفصل
بغض النظر عن كيفية اختلاف السعة والأسلوب، فإن الآلة نفسها لا تحتاج إلى استبدال - فقط قالب التشكيل يحتاج إلى تعديل، مما يقلل بشكل كبير من استثمار المعدات للمنتجين الذين يستخدمون مواصفات متعددة لأكواب الصلصة.
مرجع كفاءة الإنتاج
تصل آلة التشكيل الحراري ثلاثية المحطات ذات الضغط الموجب/السالب، والمُجهزة جيدًا، إلى سرعة تشكيل تتراوح بين 40 و55 دورة في الدقيقة عند معالجة المنتجات الصغيرة ذات عدد التجاويف الكبير، مثل أكواب الصلصة. ونظرًا لارتفاع عدد تجاويف القوالب (عادةً من عشرات إلى أكثر من مئة تجويف لكل قالب)، يمكن أن يصل الإنتاج في الساعة إلى ما يقارب 30,000 إلى 80,000 كوب، وذلك حسب حجم الكوب وعدد التجاويف. تتم العملية برمتها بشكل آلي بالكامل، بدءًا من التسخين وحتى التكديس، وعادةً ما تحتاج الآلة الواحدة إلى عامل واحد فقط لتعبئة المنتج في نهاية خط الإنتاج، مما يقلل بشكل كبير من تكلفة العمالة مقارنةً بالإنتاج اليدوي التدريجي.
سواءً كان كوبًا صغيرًا للتغميس بسعة 15 مل، أو كوبًا مقسمًا للصلصة، أو تصميمًا بغطاء متكامل، تُصنع جميع أكواب الصلصة باستخدام نفس عملية التسخين والتشكيل والتثقيب على آلة تشكيل حراري ثلاثية المحطات تعمل بنظام الضغط الموجب/السالب، مع اختلاف القوالب فقط. يضمن إغلاق القالب بنظام الضغط الموجب/السالب تمددًا متساويًا وإحكامًا دقيقًا للحافة حتى في الهياكل الصغيرة ذات التجاويف العميقة، مما يحل مشكلة التسربات التي تُعدّ من أبرز مشاكل هذه الصناعة. بفضل إنتاجية تتجاوز 30,000 وحدة في الساعة، وبحاجة إلى عامل واحد فقط للتعبئة، يستطيع مصنّعو أكواب الصلصة تلبية الطلب المتزايد من قطاعي التوصيل والوجبات السريعة بتكلفة عمالة أقل وموثوقية أعلى للمنتج.



