
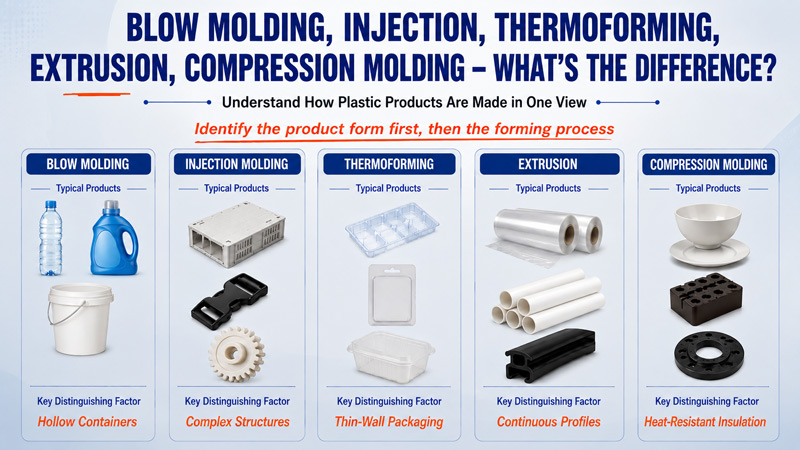
Cuando coges un producto de plástico, la pregunta que surge una y otra vez —ya seas comprador, ingeniero o propietario de una fábrica— es sencilla: ¿cómo se ha fabricado realmente? La respuesta no es tan complicada como parece. Una vez que comprendes la forma física de un producto, normalmente puedes ir hacia atrás para identificar el proceso de fabricación que hay detrás y, a partir de ahí, el equipo que realmente necesitas comprar. Esta guía desglosa las cinco tecnologías de procesamiento de plástico más comunes —moldeado por soplado, moldeado por inyección, termoformado, extrusión y moldeado por compresión— y ofrece un marco práctico para elegir la maquinaria adecuada antes de gastar ni un solo dólar en equipamiento.
Identifica primero el proceso de fabricación según la forma del producto
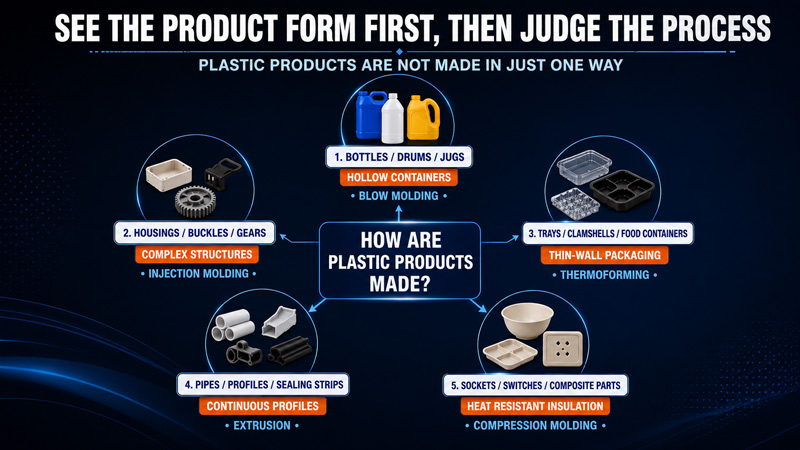
Los productos de plástico nunca se fabrican utilizando un único método universal. La forma más rápida de identificar el proceso adecuado es clasificar primero el producto según su forma física:
Los productos de plástico nunca se fabrican utilizando un único método universal. La forma más rápida de identificar el proceso adecuado es clasificar primero el producto según su forma física:
Moldeo por soplado:Recipientes huecos (botellas, bidones, jarras)
Moldeo por inyección:Piezas estructurales complejas (carcasas, hebillas, engranajes)
Termoformado:Envases de pared fina (bandejas, blísters, envases para alimentos)
Extrusión:Perfiles continuos (tubos, perfiles, juntas)
Moldeo por compresión:Piezas resistentes al calor y aislantes (vajilla de melamina, baquelita, materiales compuestos)
Esta lógica funciona porque la física subyacente a cada proceso limita de forma natural las formas que puede producir de manera eficiente. Por eso, el primer paso a la hora de seleccionar el equipo nunca es el precio, sino adaptar el proceso al producto.
Explicación de las 5 principales tecnologías de procesamiento de plásticos
1. Moldeado por soplado: diseñado para envases huecos
El moldeo por soplado consiste en calentar una preforma de plástico hasta que se ablande, colocarla dentro de un molde y, a continuación, inflarla con aire comprimido para que adopte la forma de la cavidad del molde. Entre los productos típicos se encuentran las botellas de agua mineral, los envases de detergente y los bidones de plástico. Una máquina estándar de moldeo por extrusión y soplado (EBM) que produce botellas de bebidas de 500 ml suele tener un tiempo de ciclo de entre 8 y 15 segundos por cavidad, mientras que los equipos de moldeo por soplado a gran escala para bidones industriales (de unos 200 l) pueden tardar entre 60 y 120 segundos por pieza. Palabra clave para identificar este proceso: envase hueco.
2. Moldeado por inyección: diseñado para piezas estructurales complejas
El moldeo por inyección consiste en inyectar plástico fundido a alta presión en la cavidad cerrada de un molde, para posteriormente enfriar y expulsar la pieza acabada. Es uno de los métodos de procesamiento de plástico más utilizados, ya que permite producir piezas intrincadas y de estructura compleja —engranajes, hebillas de encaje a presión, carcasas— en una sola inyección. Las máquinas de moldeo por inyección se clasifican según su fuerza de cierre: las máquinas más pequeñas, en el rango de 50 a 200 toneladas, son adecuadas para carcasas electrónicas de precisión, mientras que las máquinas de más de 2.000 toneladas se utilizan para piezas de gran tamaño, como los parachoques de los automóviles. Palabra clave para identificar este proceso: estructura compleja.
3. Termoformado (formado al vacío): diseñado para envases de paredes finas
El termoformado consiste en calentar una lámina de plástico hasta que se vuelva maleable y, a continuación, utilizar succión al vacío para moldearla contra la superficie de un molde. Es el proceso más utilizado para bandejas de alimentos, envases blíster para productos electrónicos e insertos de embalaje. Dado que los costes de las herramientas de termoformado son mucho menores que los de los moldes de inyección, resulta especialmente adecuado para tiradas pequeñas y medianas con cambios frecuentes de producto, lo que explica precisamente por qué predomina en el embalaje de bienes de consumo y productos electrónicos. Palabra clave para identificar este proceso: envases de pared fina.
4. Extrusión: diseñada para perfiles continuos
La extrusión consiste en fundir la resina plástica dentro de un cilindro y empujarla de forma continua a través de una matriz con una sección transversal fija, enfriando y cortando el perfil resultante a la longitud deseada. La característica definitoria es una sección transversal uniforme a lo largo de toda la longitud del producto; las tuberías, los perfiles estructurales y las juntas para puertas y ventanas son los ejemplos clásicos. Una línea de extrusión de tubos de PVC de tamaño medio suele producir entre unos pocos cientos de kilogramos y más de una tonelada por hora, dependiendo del diámetro del tubo y del espesor de la pared. Palabra clave para identificar este proceso: sección transversal constante.
5. Moldeado por compresión: diseñado para piezas aislantes y resistentes al calor
El moldeo por compresión consiste en introducir la materia prima —normalmente una resina termoendurecible, como melamina o polvo de baquelita— en la cavidad de un molde y, a continuación, aplicar calor y presión para que se endurezca y adquiera la forma deseada. Este proceso es la opción más adecuada para productos que requieren una alta resistencia al calor y un buen aislamiento eléctrico, como la vajilla de melamina, los enchufes eléctricos de baquelita y las piezas estructurales compuestas. Dado que los materiales termoendurecibles se curan de forma permanente y no pueden volver a fundirse, las piezas moldeadas por compresión suelen ofrecer una mayor resistencia al calor y estabilidad dimensional que sus homólogas moldeadas por inyección. Palabras clave para identificar este proceso: resistencia al calor y aislamiento.
¿Cómo se debe elegir realmente el equipo de procesamiento de plástico?
Elige el proceso adecuado según el tipo de producto
Identifica primero la forma del producto, después el proceso y, solo entonces, el modelo específico de la máquina. Invertir este orden es la razón más habitual por la que las empresas acaban comprando equipos que, en realidad, no se ajustan a sus necesidades de producción.



