
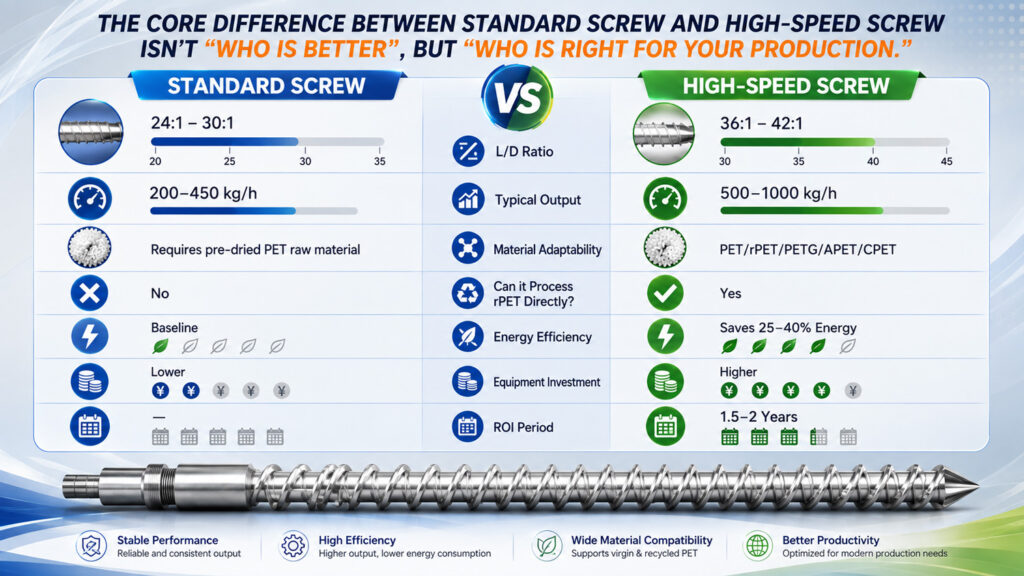
Si estás buscando un Línea de extrusión de láminas de PET, la elección del tornillo suele ser la variable que más se pasa por alto y que, sin embargo, determina el rendimiento, el coste energético y la calidad final de la lámina. Muchos compradores comparan presupuestos basándose únicamente en la potencia del motor o el ancho de la línea, sin darse cuenta de que el mismo bastidor de extrusora, equipado con un tornillo de alta velocidad para una máquina de extrusión de láminas de PET, puede ofrecer un rendimiento 30%+ superior al de un tornillo estándar. Este artículo analiza las diferencias estructurales, los datos de rendimiento y un caso real de producción para ayudarle a elegir el tipo de tornillo que mejor se adapte a su presupuesto y a sus objetivos de calidad.
El papel del tornillo en la extrusión de láminas de PET
El tornillo es el “motor” de la extrusora: funde, mezcla, presuriza y transporta la resina de PET (en escamas vírgenes o recicladas) hacia la matriz en un flujo controlado y continuo. El PET es un poliéster cristalino cuya viscosidad de fusión es muy sensible a la temperatura y al cizallamiento, por lo que la geometría del tornillo determina directamente la homogeneidad de la masa fundida, la desvolatilización (fundamental para eliminar la humedad y los subproductos de bajo peso molecular en el PET reciclado) y la transparencia y la tolerancia de espesor de la lámina final.
Diferencias estructurales
1. Relación L/D y relación de compresión
Los tornillos estándar suelen utilizar una relación L/D de entre 28:1 y 32:1, con una relación de compresión de alrededor de 2,5:1, y se basan en un tiempo de permanencia más prolongado para completar la plastificación. Los tornillos de alta velocidad suelen adoptar una relación L/D mayor —de 33:1 a 36:1 o más— con una sección de barrera y una sección de mezcla optimizadas que logran un cizallamiento y una fusión uniformes en menos tiempo, lo que permite una producción estable a velocidades del tornillo más elevadas.
2. Velocidad del tornillo y capacidad de producción
Los tornillos estándar suelen funcionar a una velocidad de entre 60 y 90 rpm en condiciones normales de producción. Los tornillos de alta velocidad funcionan de forma estable a una velocidad de entre 120 y 150 rpm, y algunas configuraciones personalizadas pueden alcanzar las 180 rpm. En una línea de láminas de PET de 1.300 mm de ancho con un motor principal de 132 kW, un tornillo estándar produce aproximadamente entre 750 y 800 kg/h, mientras que un tornillo de alta velocidad, con un consumo energético comparable, alcanza entre 1.000 y 1.100 kg/h — lo que supone un aumento de la producción de 30%-35%.
3. Material y resistencia al desgaste
Dado que los tornillos de alta velocidad funcionan sometidos a mayores tensiones de cizallamiento, suelen emplear la tecnología de recubrimiento bimetálico —una aleación resistente al desgaste a base de níquel o cobalto soldada sobre un sustrato de 38CrMoAlA— con lo que se alcanza una dureza superficial superior a HRC 60. En combinación con un cilindro bimetálico, la vida útil suele alcanzar los 3-5 años, dependiendo de los niveles de contaminación de la materia prima, lo que supone un rendimiento claramente superior al de los tornillos nitrurados estándar.
Un caso real: de 750 kg/h a 1080 kg/h
Un fabricante de láminas de PET del sudeste asiático utilizaba anteriormente una línea de 1300 mm con un tornillo estándar, con una producción de aproximadamente 18 toneladas al día, y experimentaba ocasionalmente defectos de «ojo de pez» y rayas cuando la proporción de contenido reciclado superaba el 40%. Tras cambiar a un tornillo de alta velocidad con una sección de barrera optimizada, la producción aumentó hasta aproximadamente 25 toneladas al día con un consumo energético similar, mientras que una plastificación más completa redujo los defectos de «ojo de pez» en más de un 50%, lo que amplió el margen que el cliente podía obtener al utilizar materia prima reciclada.
Entonces, ¿cuál deberías elegir?
Si tu línea procesa principalmente PET virgen con márgenes estándar y volúmenes de pedidos estables pero modestos, un tornillo estándar sigue siendo una inversión inicial razonable. Sin embargo, si tu objetivo es maximizar la producción dentro de un espacio y un presupuesto energético fijos, procesar una mayor proporción de PET reciclado o cumplir requisitos más estrictos en cuanto a uniformidad del calibre y transparencia, un tornillo de alta velocidad es la solución con mejor relación calidad-precio. No es necesario sustituir toda la línea: con solo actualizar la configuración del tornillo y el cilindro de su extrusora actual se consigue una mejora cuantificable tanto en la producción como en la calidad de las láminas, sin cambiar el consumo energético ni el espacio ocupado.



