
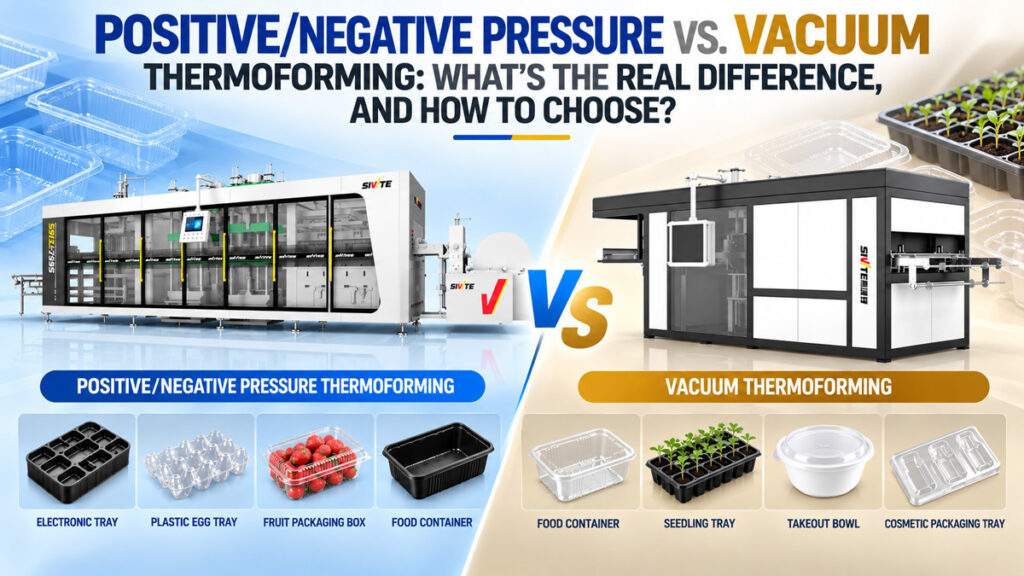
Al evaluar un máquina de termoformado de plástico, El termoformado al vacío y el termoformado por presión positiva/negativa son dos opciones inevitables que no se pueden evitar comparar. Si bien los precios y las especificaciones pueden parecer similares, los casos de uso adecuados difieren significativamente. Este artículo explica la diferencia fundamental entre una máquina de termoformado al vacío y una de termoformado por presión positiva/negativa, así como la lógica para elegir entre ellas.
La diferencia fundamental: Vacío únicamente frente a presión combinada superior/inferior del molde.
El termoformado al vacío crea un vacío debajo del molde, utilizando únicamente la diferencia de presión para introducir la lámina calentada en la cavidad. El termoformado por presión positiva/negativa cierra el molde desde arriba y desde abajo: la presión positiva empuja activamente desde arriba mientras que el vacío tira desde abajo simultáneamente, lo que proporciona a la lámina una fuerza combinada de empuje y tracción que se adapta a cada esquina del molde de forma más rápida y completa. El molde también hace circular agua de refrigeración internamente, lo que acelera aún más el ciclo.
Cómo elegir: Cómo adaptar la máquina a sus necesidades de producción
1. Producción estable a largo plazo y de alto volumen con estrictos requisitos de calidad: Elija presión positiva/negativa.
Las máquinas de presión positiva/negativa forman con el molde cerrado por ambos lados, lo que proporciona una precisión notablemente mayor, y los moldes refrigerados por agua mantienen una alta velocidad de conformado. Esto las hace idóneas para cumplir con los estrictos requisitos de apariencia y consistencia del espesor de pared en la producción a largo plazo y de alto volumen, como por ejemplo, vasos y tapas para envases de alimentos.
| Modelo | SWT-7585 | SWT-7565 | SWT-6245 |
|---|---|---|---|
| Tamaño del molde (máx.) | 750 × 850 mm | 750 × 650 (mm) | 620 × 450 (mm) |
| Método de conformado | Conformado por presión positiva y negativa | ||
| Profundidad de conformado (máx.) | 140 mm | 140 mm | 140 mm |
| Espesor de la chapa | 0,16~2,0 mm | 0,16~2,0 mm | 0,16~2,0 mm |
| Velocidad de conformado (máx.) | 40-50 veces/min | 40-50 veces/min | Entre 30 y 50 veces por minuto |
| Presión atmosférica | 0,6~0,8 MPa | 0,6~0,8 MPa | 0,6~0,8 MPa |
| Ancho de la lámina (máx.) | 410~790 mm | 380~760 mm | 380~630 mm |
| Material adaptable | PET, PP, PS, HIPS, PVC, PLA... | ||
| Fuente de alimentación | CA 380 V, 50 Hz, trifásica, de cuatro hilos (se puede personalizar según los requisitos de tensión de alimentación de los distintos países) | ||
| Potencia de calefacción | 117 kW | 94,5 kW | 91 kW |
| Potencia nominal | 153 kW | 120 kW | 118 kW |
| Procedimiento | Conformado, punzonado, troquelado, apilado | ||
| Dimensión | L*W*H (10,5 m*2,15 m*2,88 m) | L*W*H (9,5 m*2,15 m*2,8 m) | L*W*H (8,0 m*2,0 m*2,5 m) |
| Peso | Alrededor de 14 T | Alrededor de 11T | Alrededor de 10 T |
2. Producción en lotes pequeños y con múltiples especificaciones: Las máquinas de vacío son lo primero.
Las máquinas de vacío utilizan una mesa de moldeo universal que funciona directamente con moldes de aluminio, cobre o yeso, sin necesidad de una estructura de molde personalizada para cada especificación. Esto permite una automatización completa a la vez que reduce significativamente el coste de apertura del molde, lo que las hace ideales para clientes que trabajan con múltiples especificaciones de producto y lotes de producción pequeños.
| Método de conformado | Conformado por presión negativa | Material adaptable | PET, PP, PS, HIPS, PVC, PLA... |
|---|---|---|---|
| Tamaño del molde (máx.) | 760 × 950 mm | Fuente de alimentación | CA 380 V/50 Hz (personalizable) |
| Profundidad de conformado (máx.) | ≤150 mm (personalizable) | Potencia de calefacción | 90 kW |
| Espesor de la chapa | 0,15~2,0 mm | Potencia nominal | 120 kW |
| Velocidad de conformado (máx.) | 20-40 veces/min | Procedimiento | Conformado + corte + apilado |
| Presión atmosférica | 0,6~0,8 MPa | Dimensión | L*W*H (10,5 m*2,15 m*2,8 m) |
| Ancho de la lámina (máx.) | 430~790 mm | Peso | Alrededor de 11T |
3. Productos de nivel básico y requisitos mínimos: Máquina termoformadora servoaccionada de alta velocidad
Las máquinas de termoformado servo de alta velocidad tienen un diseño más antiguo con una estación de conformado independiente, lo que requiere una máquina de corte aparte para completar todo el proceso de producción. En comparación con una máquina todo en uno, la inversión inicial es menor, lo que la convierte en una opción de nivel básico para principiantes; sin embargo, la precisión de conformado es relativamente menor, adecuada solo para productos con requisitos menos exigentes. Las máquinas de vacío utilizan una mesa de moldes universal que funciona directamente con moldes de aluminio, cobre o yeso, sin necesidad de una estructura de molde personalizada para cada especificación. Esto permite una automatización completa a la vez que reduce significativamente el costo de apertura de moldes, lo que la hace ideal para clientes que manejan muchas especificaciones de producto con lotes pequeños.
Caso práctico: La actualización de una máquina servo de alta velocidad redujo los costos laborales en más de 60%.
Un cliente había estado ejecutando previamente la producción en un Máquina de termoformado servoaccionada de alta velocidad SWT-1220. La precisión del conformado era baja, la producción no podía satisfacer la demanda y, dado que el conformado y el corte eran pasos separados, cada máquina necesitaba de 3 a 4 trabajadores para mantener la producción en marcha, lo que elevaba significativamente los costos laborales.
Después de actualizar a la Máquina de termoformado de presión positiva/negativa SWT-7565, La precisión del conformado mejoró notablemente, con productos de excelente acabado, y la producción se duplicó. Gracias a la integración y automatización totales de los procesos de conformado, punzonado y apilado, cada máquina solo requiere un operario para el empaquetado, lo que reduce los costos laborales en más de 601 TP5T. Este caso demuestra que la selección de equipos no debe basarse únicamente en el costo inicial; la diferencia a largo plazo en la producción y los costos laborales suele ser el factor decisivo.



