
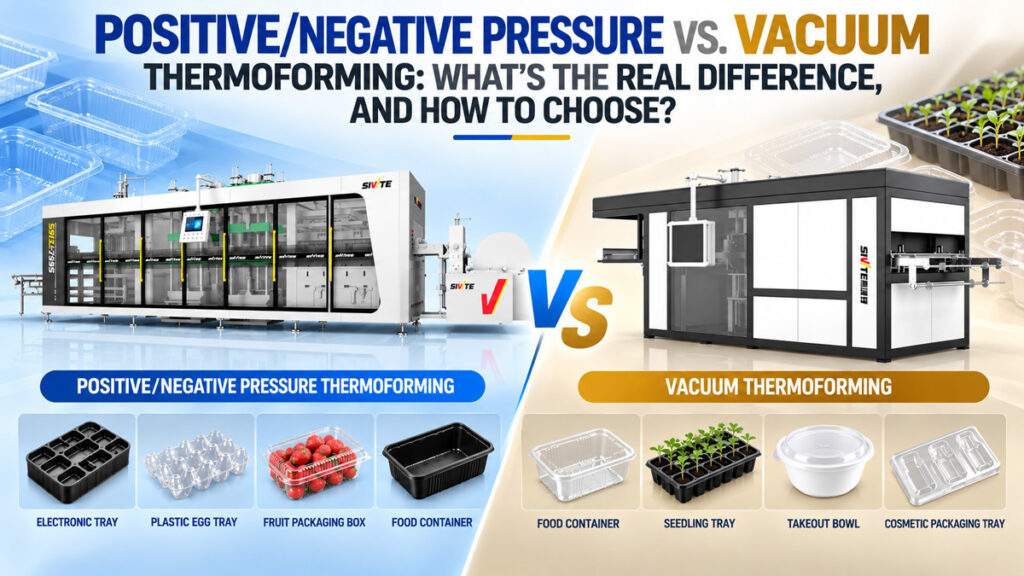
Lors de l'évaluation d'un machine de thermoformage du plastique, Le thermoformage sous vide et le thermoformage par pression positive/négative sont deux options incontournables. Si leurs prix et leurs caractéristiques techniques peuvent sembler similaires, leurs applications respectives diffèrent considérablement. Cet article détaille la principale différence entre une machine de thermoformage sous vide et une machine de thermoformage par pression positive/négative, et explique les critères de choix entre les deux.
La principale différence : le vide seul contre la pression combinée des moules supérieur et inférieur
Le thermoformage sous vide crée un vide sous le moule, utilisant la seule différence de pression pour attirer la tôle chauffée dans la cavité. Le thermoformage par pression positive/négative ferme le moule par le haut et par le bas : la pression positive exerce une poussée active par le haut tandis que le vide aspire par le bas simultanément, ce qui confère à la tôle une force combinée de compression et de traction qui lui permet d'épouser chaque recoin du moule plus rapidement et plus parfaitement. Le moule assure également la circulation interne d'eau de refroidissement, ce qui accélère encore le cycle.
Comment choisir : Adapter la machine à vos besoins de production
1. Production à haut volume, stable à long terme et soumise à des exigences de qualité strictes : choisir une pression positive ou négative
Les machines à pression positive/négative forment les pièces avec le moule fermé des deux côtés, ce qui garantit une précision nettement supérieure. De plus, les moules refroidis à l'eau permettent de maintenir une cadence de production élevée. Elles sont ainsi parfaitement adaptées aux exigences strictes d'aspect et d'épaisseur de paroi pour une production en grande série et à long terme, comme celle des gobelets et couvercles pour l'emballage alimentaire.
| Modèle | SWT-7585 | SWT-7565 | SWT-6245 |
|---|---|---|---|
| Dimensions du moule (max.) | 750 × 850 mm | 750 × 650 (mm) | 620 × 450 (mm) |
| Procédé de formage | Formage sous pression positive et négative | ||
| Profondeur de formage (max.) | 140 mm | 140 mm | 140 mm |
| Épaisseur de la tôle | 0,16 à 2,0 mm | 0,16 à 2,0 mm | 0,16 à 2,0 mm |
| Vitesse de formage (max.) | 40 à 50 fois par minute | 40 à 50 fois par minute | 30 à 50 fois par minute |
| Pression atmosphérique | 0,6 à 0,8 MPa | 0,6 à 0,8 MPa | 0,6 à 0,8 MPa |
| Largeur de la feuille (max.) | 410 à 790 mm | 380 à 760 mm | 380 à 630 mm |
| Matériau adaptatif | PET, PP, PS, HIPS, PVC, PLA..... | ||
| Alimentation électrique | 380 V CA, 50 Hz, triphasé, à quatre fils (peut être adapté en fonction des exigences de tension d'alimentation de chaque pays) | ||
| Puissance de chauffage | 117 kW | 94,5 kW | 91 kW |
| Puissance nominale | 153 kW | 120 kW | 118 kW |
| Procédure | Formage – Poinçonnage – Découpe – Empilage | ||
| Dimension | L × l × H (10,5 m × 2,15 m × 2,88 m) | L × l × H (9,5 m × 2,15 m × 2,8 m) | L*l*H (8,0 m*2,0 m*2,5 m) |
| Poids | Environ 14 T | Environ 11 T | Environ 10 tonnes |
2. Production en petites séries et multi-spécifications : les machines sous vide sont prioritaires.
Les machines sous vide utilisent une table de moule universelle compatible avec les moules en aluminium, en cuivre ou en plâtre, sans nécessiter de moule sur mesure pour chaque spécification. Ce système garantit une automatisation complète tout en réduisant considérablement les coûts d'ouverture des moules, ce qui le rend idéal pour les clients produisant de nombreux produits en petites séries.
| Procédé de formage | Formage par presse à emboutissage négatif | Matériau adaptatif | PET, PP, PS, HIPS, PVC, PLA…. |
|---|---|---|---|
| Dimensions du moule (max.) | 760 × 950 mm | Alimentation électrique | 380 V CA / 50 Hz (personnalisable) |
| Profondeur de formage (max.) | ≤ 150 mm (personnalisable) | Puissance de chauffage | 90 kW |
| Épaisseur de la tôle | 0,15 à 2,0 mm | Puissance nominale | 120 kW |
| Vitesse de formage (max.) | 20 à 40 fois par minute | Procédure | Formage + découpe + empilage |
| Pression atmosphérique | 0,6 à 0,8 MPa | Dimension | L × l × H (10,5 m × 2,15 m × 2,8 m) |
| Largeur de la feuille (max.) | 430 à 790 mm | Poids | Environ 11 T |
3. Produits d'entrée de gamme, à exigences moindres : Machine de thermoformage servo haute vitesse
Les thermoformeuses servo à grande vitesse sont de conception plus ancienne et ne comportent qu'une station de formage autonome. Elles nécessitent une machine de découpe séparée pour achever le processus de production. Comparées aux machines tout-en-un, leur coût initial est moindre, ce qui en fait une option d'entrée de gamme pour les nouveaux venus. Cependant, leur précision de formage est relativement inférieure, les rendant adaptées uniquement aux produits aux exigences moins élevées. Les machines sous vide utilisent une table porte-moule universelle compatible avec les moules en aluminium, en cuivre ou en plâtre, sans nécessiter de moule sur mesure pour chaque spécification. Elles offrent une automatisation complète tout en réduisant considérablement les coûts d'ouverture des moules, ce qui les rend idéales pour les clients produisant de nombreux produits avec des séries plus petites.
Étude de cas : La mise à niveau d'une machine servo haute vitesse a permis de réduire les coûts de main-d'œuvre de plus de 601 TP5T.
Un client avait auparavant exécuté une production sur un Machine de thermoformage servo haute vitesse SWT-1220. La précision du formage était faible, la production ne pouvait pas suivre la demande et, comme le formage et la découpe étaient des étapes distinctes, chaque machine nécessitait 3 à 4 ouvriers pour assurer le fonctionnement de la production, ce qui augmentait considérablement les coûts de main-d'œuvre.
Après la mise à niveau vers Machine de thermoformage à pression positive/négative SWT-7565, La précision du formage s'est nettement améliorée, chaque produit présentant une finition impeccable, et la production a doublé. Grâce à l'intégration et à l'automatisation complètes des opérations de formage, de poinçonnage et d'empilage, un seul opérateur par machine suffit pour l'emballage, ce qui permet de réduire les coûts de main-d'œuvre de plus de 601 tonnes. Ce cas illustre que le choix d'un équipement ne doit pas se fonder uniquement sur son coût initial : la différence à long terme en termes de production et de coûts de main-d'œuvre est souvent le facteur déterminant.



